
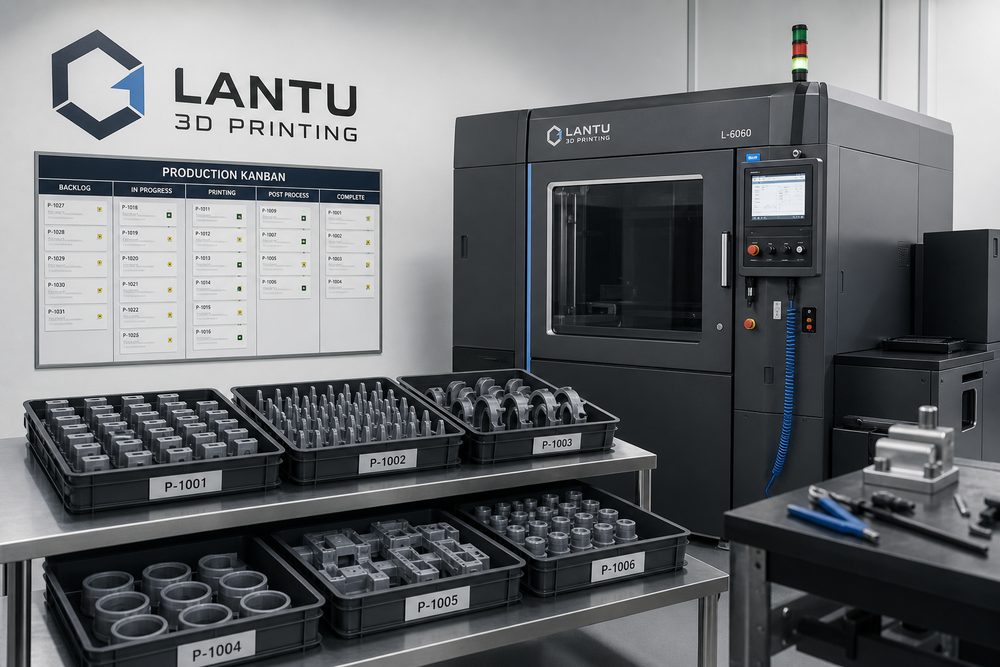
المقدمة: صعوبة الإنتاج بكميات صغيرة ليست في «الطباعة»، بل في «النسخ المستقر»
عندما تتعامل كثير من الشركات للمرة الأولى مع الإنتاج بكميات صغيرة عبر الطباعة ثلاثية الأبعاد، فإنها تفهمه على أنه «بعد اعتماد النموذج الأولي نطبع عشرات القطع الإضافية». لكن في المشاريع الفعلية، تظهر الصعوبة الحقيقية غالباً في التكرارية، واتساق الدُفعات، وإيقاع التسليم، والتحكم في التغييرات. نجاح عيّنة واحدة لا يعني أن 50 قطعة أو 200 قطعة أو 500 قطعة ستُنجز بالجودة نفسها. كما أن دفعة المادة، واتجاه الترتيب على منصة الطباعة، وساعات المعالجة اللاحقة، ونسبة أخذ العينات للفحص، وطريقة التغليف كلها تؤثر في نتيجة التسليم النهائية.
تركز بلو برنت ثلاثية الأبعاد أكثر على إدارة دورة الحياة الكاملة من المخطط، والتصميم، والعملية، إلى التسليم الفعلي. بالنسبة لطلبات الدُفعات الصغيرة، يجب أن يجيب النظام في الوقت نفسه عن ثلاثة أسئلة: ما النسخة التي أكدها العميل، ومن المسؤول عن كل خطوة أثناء الإنتاج، وكيف نثبت قبل التسليم أن كل قطعة تستوفي المتطلبات. فقط بوضع هذه الأسئلة في المقدمة، لا يتحول الإنتاج بكميات صغيرة إلى عمل مؤقت يعتمد على الخبرة لإطفاء الحرائق.
1. ثبّت المتطلبات أولاً: حوّل «قابل للطباعة» إلى «قابل للتسليم على دفعات»
قبل بدء الإنتاج بكميات صغيرة، ينبغي تثبيت ثلاثة أمور: نسخة النموذج، ومعلمات العملية، ومعايير القبول. يُفضَّل حفظ ملفات النموذج برقم إصدار، مثل V1.3 وV1.4، وتسجيل سبب التعديل لتجنب الارتباك إذا أرسل العميل ملفاً جديداً أثناء الإنتاج. يجب أن تشمل معلمات العملية على الأقل: المادة، وتقنية التشكيل، وسماكة الطبقة، واتجاه الترتيب، واستراتيجية الدعامات، وطريقة المعالجة اللاحقة، ومتطلبات اللون.
على سبيل المثال، إذا كانت قطعة نايلون بتقنية SLS قد أُنجزت في مرحلة العينة بسماكة طبقة 0.12 مم، ولون أبيض طبيعي، وتسليم بعد السفع الرملي، فلا ينبغي في مرحلة الدفعة الانتقال عشوائياً إلى سماكة 0.10 مم أو إلى عملية تلوين. قد تبدو هذه التغييرات طفيفة، لكنها قد تغيّر الأبعاد، وملمس السطح، وخلوص التجميع. وبالنسبة لقطع التجميع، يُنصح بإكمال اعتماد القطعة الأولى من 3 إلى 5 مجموعات قبل الإنتاج الكمي، وتدوين الأبعاد الحرجة، وقوة المشابك، وتوافق مواقع الثقوب في قائمة القبول.
2. يجب إدارة الجدولة على أساس الدُفعات: تحقيق التوازن بين كفاءة المعدات واتساق الجودة
ترتبط كفاءة استخدام معدات الطباعة ثلاثية الأبعاد عادةً بكثافة الترتيب على منصة الطباعة، لكن الإنتاج بكميات صغيرة لا ينبغي أن يهدف إلى ملء الحيز بالكامل فقط. بالنسبة للقطع الحساسة من حيث دقة الأبعاد، يجب تجنب خلط القطع ذات الاتجاهات المختلفة، وسماكات الجدران المختلفة، ومتطلبات المعالجة اللاحقة المختلفة داخل الدفعة نفسها. والدفعة الجيدة هي التي تتشارك نفس المادة، ونطاق عملية متقارب، ومتطلبات تسليم موحّدة.
يمكن لإدارة الإنتاج أن تعتمد ترميزاً بثلاثة مستويات: «رقم دفعة الطلب + رقم مهمة الجهاز + رقم مهمة المعالجة اللاحقة». يُستخدم رقم دفعة الطلب لتتبع التسليم لدى العميل، ويسجل رقم مهمة الجهاز الطابعة، ورقم دفعة المادة، ووقت البدء والانتهاء، بينما يسجل رقم مهمة المعالجة اللاحقة خطوات إزالة المسحوق، أو التصلب، أو الصقل، أو التلوين، أو الطلاء، أو التجميع. وبذلك، حتى إذا ظهرت مشكلة في قطعة واحدة، يمكن تحديد ما إذا كانت المشكلة في التشكيل، أو المعالجة اللاحقة، أو التغليف والنقل بسرعة.
3. لا تقتصر مراقبة الجودة على الفحص النهائي: إن تسجيل العملية مهم أيضاً
تشمل المخاطر الشائعة في طلبات الكميات الصغيرة: الالتواء، وانحراف قطر الثقوب، وتضرر الجدران الرقيقة، واختلاف لون السطح، والتداخل في التجميع. لذلك يُنصح بتقسيم الفحص إلى: فحص القطعة الأولى، وفحص عينات أثناء العملية، والفحص النهائي قبل الشحن. يركز فحص القطعة الأولى على صحة نسخة النموذج وعملية التصنيع؛ ويركز الفحص أثناء العملية على استقرار الدفعة؛ أما الفحص النهائي فيركز على المظهر، والكمية، والملصقات، والتغليف.
بالنسبة للطلبات التي تقل عن 50 قطعة، يمكن إجراء فحص 100% للأبعاد الحرجة. أما للطلبات التي تزيد على 100 قطعة، فيُنصح بمزيج من الفحص الكامل للأبعاد الحرجة مع فحص عيّني للمظهر العام. وإذا كانت القطع مخصصة للتحقق الوظيفي، فيُستحسن تسجيل حمل الاختبار، أو عدد مرات التجميع، أو بيئة درجة الحرارة. لا تحتاج سجلات الجودة إلى أن تكون معقدة أكثر من اللازم، لكنها يجب أن تجيب عن سؤال: «أي دفعة مادة، وأي جهاز، وأي معلمات، ومن فحص، وما النتيجة؟»
4. إدارة التسليم: استخدم القوائم لتقليل تكلفة التواصل
قبل التسليم، يجب إعداد قائمة تعبئة، والتحقق من الكميات، وحماية الأجزاء الهشّة، وتجهيز مواد تأكيد العميل. ينبغي استخدام تغليف منفصل للقطع ذات الجدران الرقيقة، والقطع الطويلة الرفيعة، وقطع الراتنج الشفافة، والقطع المطلية، لتجنب الخدوش الناتجة عن الاحتكاك أثناء النقل. وبالنسبة للمنتجات متعددة الأجزاء، يُنصح بتغليف كل مجموعة على حدة، ووضع رقم الجزء على العبوة ليتطابق مع قائمة BOM.
وفي الوقت نفسه، ينبغي لمدير المشروع تدوين التغييرات الرئيسية في عملية الإنتاج ضمن تعليمات التسليم. على سبيل المثال، إذا وافق العميل على تعديل أحد أضلاع التقوية، أو إذا كان هناك فرق طفيف في دفعة لون معينة، أو إذا تم تصحيح موضع تجميع ما بناءً على ملاحظات القطعة الأولى. هذه التوضيحات يمكن أن تقلل من النزاعات بعد البيع، كما تمنح العميل أساساً واضحاً عند إعادة الطلب في الدورة التالية.
الخلاصة: جوهر إدارة الكميات الصغيرة هو تحويل الخبرة إلى عمليات
تكمن قيمة الإنتاج بكميات صغيرة عبر الطباعة ثلاثية الأبعاد في السرعة، والمرونة، وانخفاض تكلفة القوالب، لكن من أجل خدمة التسليم التجاري فعلاً، لا بد من إنشاء حلقة مغلقة تبدأ من تثبيت المتطلبات، مروراً بجدولة الدُفعات، وفحص الجودة أثناء العملية، وصولاً إلى التغليف والتسليم. وتحوّل بلو برنت ثلاثية الأبعاد المخططات التصميمية إلى تسليم فعلي مستقر عبر إدارة منصاتية، بحيث لا يعود الاعتماد في طلبات الكميات الصغيرة على خبرة فردية محدودة، بل على نظام إنتاج قابل للتكرار، والتتبع، والتحسين.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.