
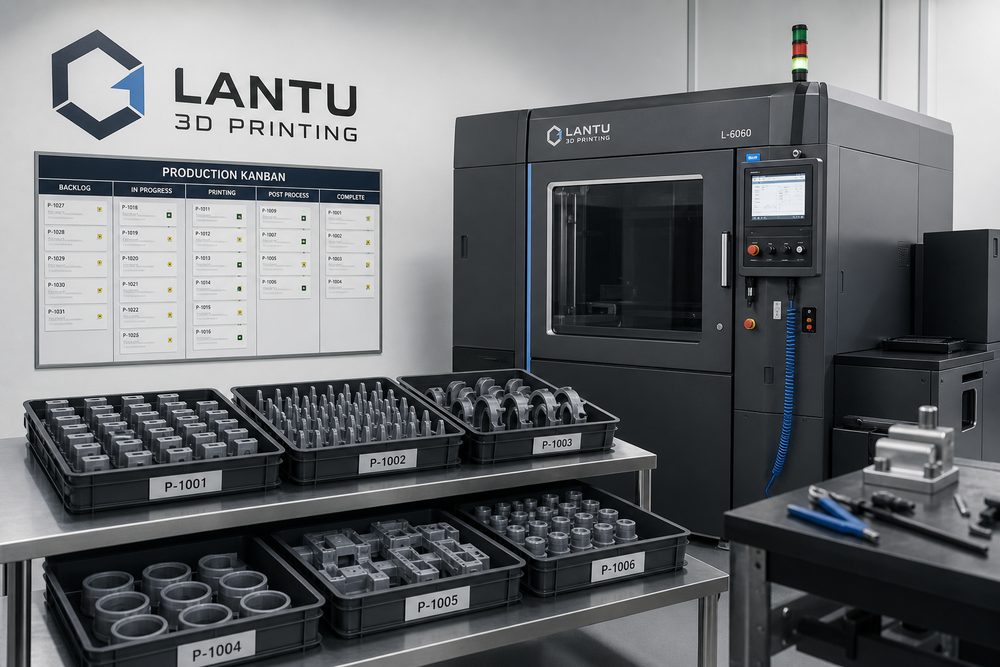
परिचय: छोटे बैच उत्पादन की कठिनाई “प्रिंटिंग” में नहीं, बल्कि “स्थिर पुनरुत्पादन” में है
कई कंपनियाँ जब पहली बार 3D प्रिंटिंग छोटे बैच उत्पादन से परिचित होती हैं, तो वे इसे “नमूना पास होने के बाद और कुछ दर्जन प्रतियाँ प्रिंट कर देना” समझती हैं। वास्तविक परियोजनाओं में, असली कठिनाई अक्सर पुनरावृत्ति, बैच संगति, डिलीवरी गति और परिवर्तन नियंत्रण में सामने आती है। एक नमूना सफल होना इस बात की गारंटी नहीं है कि 50, 200 या 500 इकाइयाँ भी समान गुणवत्ता के साथ पूरी होंगी। सामग्री बैच, रखने की दिशा, पोस्ट-प्रोसेसिंग समय, निरीक्षण नमूना अनुपात और पैकेजिंग विधि—ये सभी अंतिम डिलीवरी परिणाम को प्रभावित करते हैं।
ब्लूप्रिंट थ्रीडी ब्लूप्रिंट, डिजाइन, प्रक्रिया से लेकर वास्तविक वस्तु की डिलीवरी तक के पूरे जीवनचक्र प्रबंधन पर अधिक ध्यान देता है। छोटे बैच ऑर्डरों के लिए, प्लेटफ़ॉर्म को एक साथ तीन प्रश्नों के उत्तर देने चाहिए: ग्राहक द्वारा पुष्टि किया गया संस्करण कौन-सा है, उत्पादन के दौरान हर चरण की जिम्मेदारी किसकी है, और डिलीवरी से पहले यह कैसे साबित किया जाए कि प्रत्येक उत्पाद आवश्यकताओं को पूरा करता है। केवल इन प्रश्नों को पहले से तय करने पर ही छोटे बैच उत्पादन अनुभव-आधारित आग बुझाने वाला तात्कालिक कार्य नहीं बनेगा।
1. पहले आवश्यकताओं को स्थिर करें: “प्रिंट योग्य” को “बैच में डिलीवर योग्य” में बदलें
छोटे बैच उत्पादन शुरू करने से पहले तीन प्रकार की स्थिरता पूरी होनी चाहिए: मॉडल संस्करण स्थिरता, प्रक्रिया पैरामीटर स्थिरता और स्वीकृति मानक स्थिरता। मॉडल फ़ाइल को संस्करण संख्या, जैसे V1.3, V1.4, के साथ रखना और संशोधन का कारण दर्ज करना उचित है, ताकि उत्पादन के बीच में ग्राहक द्वारा नई फ़ाइल भेजने से भ्रम न हो। प्रक्रिया पैरामीटर में कम से कम सामग्री, निर्माण प्रक्रिया, परत मोटाई, रखने की दिशा, सपोर्ट रणनीति, पोस्ट-प्रोसेसिंग विधि और रंग आवश्यकताएँ शामिल होनी चाहिए।
SLS नायलॉन पार्ट्स के उदाहरण में, यदि नमूना चरण में 0.12mm परत मोटाई, प्राकृतिक सफेद रंग, और सैंडब्लास्टिंग के बाद डिलीवरी अपनाई गई थी, तो बैच चरण में 0.10mm परत मोटाई या डाईंग प्रक्रिया में मनमाने ढंग से परिवर्तन नहीं करना चाहिए। देखने में छोटे लगने वाले बदलाव भी आयाम, सतह स्पर्श और असेंबली गैप को बदल सकते हैं। असेंबली पार्ट्स के लिए, बड़े पैमाने पर उत्पादन से पहले 3 से 5 सेट प्रथम लेख पुष्टि पूरी करने और प्रमुख आयाम, स्नैप-फिट बल, छेद फिट को स्वीकृति सूची में लिखने की सलाह दी जाती है।
2. उत्पादन अनुसूची बैच-आधारित होनी चाहिए: उपकरण दक्षता और संगति दोनों का संतुलन
3D प्रिंटिंग में उपकरण उपयोग दर आमतौर पर रखे गए पार्ट्स की घनता से जुड़ी होती है, लेकिन छोटे बैच उत्पादन में केवल मशीन को भरने का लक्ष्य नहीं होना चाहिए। आयामी सटीकता के प्रति संवेदनशील पार्ट्स के लिए, अलग-अलग दिशा, अलग-अलग दीवार मोटाई और अलग-अलग पोस्ट-प्रोसेसिंग आवश्यकताओं वाले पार्ट्स को एक ही बैच में मिश्रित करने से बचना चाहिए। एक उपयुक्त बैच में एक ही सामग्री, समान प्रक्रिया विंडो और समान डिलीवरी आवश्यकताएँ होनी चाहिए।
उत्पादन शेड्यूलिंग के लिए “ऑर्डर बैच संख्या + उपकरण कार्य संख्या + पोस्ट-प्रोसेसिंग कार्य संख्या” की तीन-स्तरीय नंबरिंग अपनाई जा सकती है। ऑर्डर बैच संख्या ग्राहक डिलीवरी ट्रेसबिलिटी के लिए होती है, उपकरण कार्य संख्या प्रिंटर, सामग्री बैच, शुरू होने का समय और समाप्ति समय दर्ज करती है, और पोस्ट-प्रोसेसिंग कार्य संख्या पाउडर हटाने, क्योरिंग, सैंडिंग, डाईंग, स्प्रे कोटिंग या असेंबली चरणों को रिकॉर्ड करती है। इस तरह यदि किसी एकल टुकड़े में असामान्यता आती है, तो यह तेजी से पता लगाया जा सकता है कि समस्या निर्माण की है, पोस्ट-प्रोसेसिंग की है या पैकेजिंग/परिवहन की।
3. गुणवत्ता नियंत्रण केवल अंतिम निरीक्षण पर आधारित नहीं होना चाहिए: प्रक्रिया रिकॉर्ड भी उतने ही महत्वपूर्ण हैं
छोटे बैच ऑर्डरों में सामान्य जोखिमों में वार्पिंग, छेद व्यास विचलन, पतली दीवारों का टूटना, सतह रंग अंतर और असेंबली इंटरफेरेंस शामिल हैं। सलाह दी जाती है कि गुणवत्ता निरीक्षण को प्रथम लेख निरीक्षण, प्रक्रिया-आधारित नमूना जांच और शिपमेंट अंतिम निरीक्षण में विभाजित किया जाए। प्रथम लेख निरीक्षण मॉडल संस्करण और प्रक्रिया सही है या नहीं, इस पर ध्यान देता है; प्रक्रिया नमूना जांच बैच स्थिरता पर ध्यान देती है; शिपमेंट अंतिम निरीक्षण रूप-रंग, मात्रा, लेबल और पैकेजिंग पर ध्यान देता है।
50 इकाइयों तक के ऑर्डरों के लिए, प्रमुख आयामों का 100% निरीक्षण किया जा सकता है; 100 इकाइयों से अधिक ऑर्डरों के लिए, प्रमुख आयामों का पूर्ण निरीक्षण और सामान्य रूप-रंग का नमूना निरीक्षण मिलाकर किया जा सकता है। यदि पार्ट्स कार्यात्मक सत्यापन के लिए उपयोग किए जाते हैं, तो परीक्षण भार, असेंबली चक्रों या तापमान परिवेश को रिकॉर्ड करने की सलाह दी जाती है। गुणवत्ता रिकॉर्ड अत्यधिक जटिल होने की आवश्यकता नहीं है, लेकिन यह प्रश्न का उत्तर दे सकने चाहिए: “कौन-सा सामग्री बैच, कौन-सी मशीन, कौन-सा पैरामीटर, किसने निरीक्षण किया, और परिणाम क्या था।”
4. डिलीवरी प्रबंधन: चेकलिस्ट से संचार लागत कम करें
डिलीवरी से पहले पैकिंग सूची, मात्रा सत्यापन, नाजुक भागों की सुरक्षा और ग्राहक पुष्टि दस्तावेज तैयार करने चाहिए। पतली दीवार वाले पार्ट्स, लंबे-नुकीले पार्ट्स, पारदर्शी रेज़िन पार्ट्स और स्प्रे-कोटेड पार्ट्स को अलग-अलग विभाजन पैकेजिंग में रखा जाना चाहिए, ताकि परिवहन घर्षण से खरोंच न आए। बहु-भाग उत्पादों के लिए, सलाह है कि उन्हें सेट के अनुसार अलग-अलग बैग में रखा जाए और पैकेजिंग पर पार्ट नंबर अंकित हो, जो BOM सूची से मेल खाता हो।
साथ ही, प्रोजेक्ट मैनेजर को उत्पादन प्रक्रिया के प्रमुख परिवर्तनों को डिलीवरी विवरण में लिखना चाहिए। उदाहरण के लिए, ग्राहक ने किसी स्थान पर रिइनफोर्सिंग रिब समायोजन स्वीकार किया, किसी रंग में हल्का बैच अंतर है, या किसी असेंबली स्थान को प्रथम लेख प्रतिक्रिया के अनुसार ठीक किया गया है। इस प्रकार के विवरण बिक्री-पश्चात विवाद कम कर सकते हैं और ग्राहक को अगले पुनः-खरीद दौर में स्पष्ट आधार प्रदान करते हैं।
5. निष्कर्ष: छोटे बैच प्रबंधन का मूल अनुभव को प्रक्रिया में बदलना है
3D प्रिंटिंग छोटे बैच उत्पादन का मूल्य तेज़ी, लचीलापन और कम मोल्ड लागत में है, लेकिन वास्तविक व्यावसायिक डिलीवरी के लिए आवश्यकता स्थिरीकरण, उत्पादन बैच, प्रक्रिया गुणवत्ता निरीक्षण से लेकर पैकेजिंग डिलीवरी तक एक बंद-लूप स्थापित करना आवश्यक है। ब्लूप्रिंट थ्रीडी प्लेटफ़ॉर्म-आधारित प्रबंधन के माध्यम से डिजाइन ब्लूप्रिंट को स्थिर वास्तविक वस्तु डिलीवरी में बदलता है, ताकि छोटे बैच ऑर्डर अब किसी एक व्यक्ति के अनुभव पर निर्भर न रहें, बल्कि एक पुनरुत्पादन योग्य, ट्रेस करने योग्य और अनुकूलन योग्य उत्पादन प्रणाली पर आधारित हों।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।