
Introdução: mercadoria na alfândega custa mais do que mercadoria na impressora
O custo de espera de uma peça metálica impressa em 3D na oficina costuma ser calculado por hora; quando o mesmo lote fica retido por um dia no ponto de entrada, a estrutura de custos passa imediatamente a acumular armazenagem, multas por declaração tardia, taxas de retificação documental e perdas decorrentes da paralisação da linha do cliente. Mais problemático ainda é que a maioria das retenções não ocorre porque o produto é não conforme, mas porque os documentos não correspondem à mercadoria física: a classificação HS diverge da descrição do produto, faltam elementos na declaração, o valor da fatura contradiz o Incoterm do contrato ou a embalagem de madeira não possui marcação de tratamento. Esses problemas não têm relação com o processo de impressão, mas podem impedir a entrega de um lote de peças já aprovado na inspeção de qualidade.
Tratar a entrega transfronteiriça como uma etapa de engenharia paralela ao processo produtivo é uma consequência inevitável da expansão internacional da capacidade de produção. Isso exige mais do que uma contratação pontual de despacho aduaneiro: requer uma base de dados reutilizável, incluindo conclusões de classificação, modelos de elementos de declaração, listas de verificação de consistência documental e fluxos de tratamento de exceções.
I. Classificação HS: definir primeiro o material e o processo de conformação, depois a aplicação
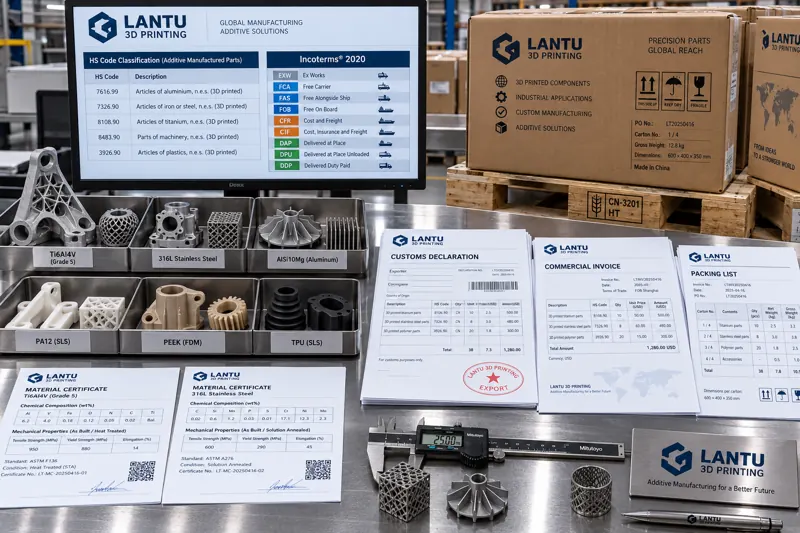
As divergências na classificação de mercadorias normalmente não se concentram na denominação, mas na prioridade entre material, processo e aplicação. Para peças impressas em 3D, a alfândega considera primeiro o material constituinte e a forma básica: uma peça em pó de aço inoxidável conformada por fusão em leito de pó a laser é discutida no âmbito das posições de artefatos de ferro ou aço; peças de liga de titânio enquadram-se em titânio e suas obras; já peças de nylon PA12 produzidas por sinterização seletiva a laser entram na categoria de artigos de plástico. O processo de impressão em si geralmente não altera a classificação, mas determina se a peça apresenta características de produto acabado.
Dois erros de interpretação geram riscos recorrentes de classificação. O primeiro é declarar como “modelo/amostra” uma peça com plena funcionalidade de uso; se ela for considerada mercadoria regular, será necessário complementar os elementos de declaração e as condições regulatórias. O segundo é declarar tudo como uma impressora 3D completa, misturando na mesma linha peças sobressalentes e amostras enviadas junto com o equipamento, o que distorce quantidades e valores unitários. Uma prática viável de engenharia é estabelecer uma matriz de referência de classificação: cruzar graus de material (316L, Ti6Al4V, AlSi10Mg, PA12) com categorias de peças (componentes estruturais, dispositivos de fixação, amostras e peças sobressalentes), indicando a posição sugerida, os elementos de declaração e as condições regulatórias de referência. Antes de cada embarque, a matriz deve ser revisada, e a conclusão de classificação deve ser arquivada com sua justificativa.
II. Elementos de declaração: transformar parâmetros de processo em campos verificáveis
Após a definição da classificação, a qualidade dos elementos de declaração determina a velocidade do desembaraço. Além dos dados gerais — denominação, material, aplicação, marca e modelo —, a declaração de peças impressas em 3D deve incluir campos capazes de comprovar o processo: método de conformação, como fusão em leito de pó a laser, sinterização seletiva a laser ou fotopolimerização; grau do material; peso ou dimensões por peça; indicação de tratamento térmico ou superficial; e condição de produto acabado ou semiacabado.
O valor desses campos se evidencia durante a inspeção. Em uma declaração que informa apenas “peça metálica”, o agente de inspeção só pode avaliar a partir da mercadoria física. Já um documento que informa “Ti6Al4V, fusão em leito de pó a laser, recozimento para alívio de tensões, componente estrutural acabado, peso líquido unitário de 0,42 kg” pode ser diretamente confrontado com a etiqueta física e o relatório de material. Recomenda-se preparar os detalhes da declaração por número de peça, e não consolidá-los por pedido, especialmente quando um mesmo embarque contém diversos materiais: a declaração consolidada quase inevitavelmente suscita questionamentos.
III. Consistência documental: validação triangular entre fatura, packing list e contrato
A incompatibilidade documental é a principal causa de retificações em fronteira e frequentemente resulta do acúmulo de pequenas divergências: a fatura comercial informa FOB, enquanto o contrato estabelece DDP; a quantidade no packing list difere em uma unidade do número de paletes físicos; ou o valor da fatura inclui frete, mas a declaração foi baseada apenas no valor da mercadoria. Recomenda-se realizar uma validação triangular antes do embarque: o Incoterm contratual define os termos de preço da fatura, que por sua vez determinam quem assume frete e seguro; o valor declarado deve ser coerente com a base de valor aduaneiro aplicável a esses termos.
Para mercadorias impressas em 3D, que são precificadas por unidade e frequentemente têm alto valor unitário, também é necessário conferir os detalhes por item: cada número de peça deve corresponder a uma linha com quantidade, preço unitário, peso líquido e peso bruto, e os totais devem coincidir com a fatura geral. A informação de origem também deve ser definida nessa etapa; para benefícios tarifários, os documentos de declaração de origem devem ser preparados antecipadamente, e não apenas complementados durante o desembaraço. Caso a mercadoria inclua pós metálicos, resinas ou outros materiais controlados, deve-se confirmar já na fase documental se são exigidos documentos adicionais de transporte ou de composição, evitando a descoberta do problema após a chegada ao porto.
IV. Conformidade de embalagem e transporte: embalagens de madeira e marcações são requisitos obrigatórios
Na logística transfronteiriça, os requisitos de conformidade para embalagens de madeira constituem uma barreira obrigatória: paletes e caixas com madeira maciça devem passar por tratamento fitossanitário conforme as normas internacionais e receber a marcação correspondente. Embalagens de madeira sem marcação ou com marcação não conforme podem resultar na devolução ou no tratamento local de todo o lote. Para peças impressas de precisão, uma solução mais segura é priorizar materiais isentos de fumigação, como compensado e paletes de materiais compostos, ou definir claramente os requisitos de embalagem de madeira já na etapa de projeto da embalagem.
Quanto às marcações da embalagem, recomenda-se unificar em uma mesma codificação a marca de embarque, o número de peça, o número de lote e o número do packing list, para que embalagem externa, etiqueta interna e documentos apontem para o mesmo objeto de dados. Peças de precisão também exigem símbolos de manuseio, como proteção contra umidade, indicação de posição vertical e fragilidade, além de uma cópia do packing list dentro da caixa para facilitar a recomposição após inspeção no destino. Em consolidações de vários lotes em um mesmo contêiner, as peças devem ser posicionadas por área conforme o número de peça, e fotografias da carga devem ser arquivadas como evidência em casos de avaria ou falta de volumes.
V. Tratamento de exceções e consolidação de dados
Mesmo com um trabalho preparatório completo, ainda podem ocorrer questionamentos de classificação, inspeções e retificações documentais. Recomenda-se definir previamente três fluxos de resposta: para questionamentos de classificação, responder com a matriz de classificação e a documentação técnica, solicitando uma decisão antecipada quando necessário para consolidar a conclusão; para inspeções, o responsável pela entrega deve comparecer com cópias dos documentos e arquivos técnicos, evitando explicações improvisadas sobre o processo; para retificações, deve-se primeiro determinar o escopo do impacto — inclusive tributário e documental — e então decidir entre cancelar e reapresentar a declaração ou enviar informações complementares, registrando o motivo e o tempo gasto.
Após cada embarque, as conclusões de classificação, os elementos declarados, os resultados da validação documental e os registros de exceções devem ser incorporados ao dossiê de entrega daquele número de peça. Após o acúmulo de diversos lotes, esses dados formarão uma base de conhecimento reutilizável para desembaraço aduaneiro: quais materiais são mais frequentemente questionados, quais descrições são mais facilmente aceitas e qual solução de embalagem proporciona maior previsibilidade. Essa base de conhecimento tem o mesmo valor que uma biblioteca de parâmetros de processo: ela transforma o prazo de entrega de algo incontrolável em algo previsível.
Conclusão
O gerenciamento de engenharia da entrega transfronteiriça consiste, essencialmente, em transformar a “declaração” de uma ação pontual em um processo com documentação de base, validações e arquivamento. A matriz de classificação resolve como classificar; os elementos de declaração por número de peça resolvem como descrever; a validação triangular assegura a coerência dos documentos; a conformidade de embalagem e marcação determina a possibilidade de liberação sem obstáculos; e os fluxos de exceção e a consolidação de dados tornam o próximo embarque mais rápido. Para equipes que já possuem capacidade de impressão estável, completar esse elo frequentemente reduz mais o prazo de entrega percebido pelo cliente do que continuar otimizando parâmetros de processo.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.