
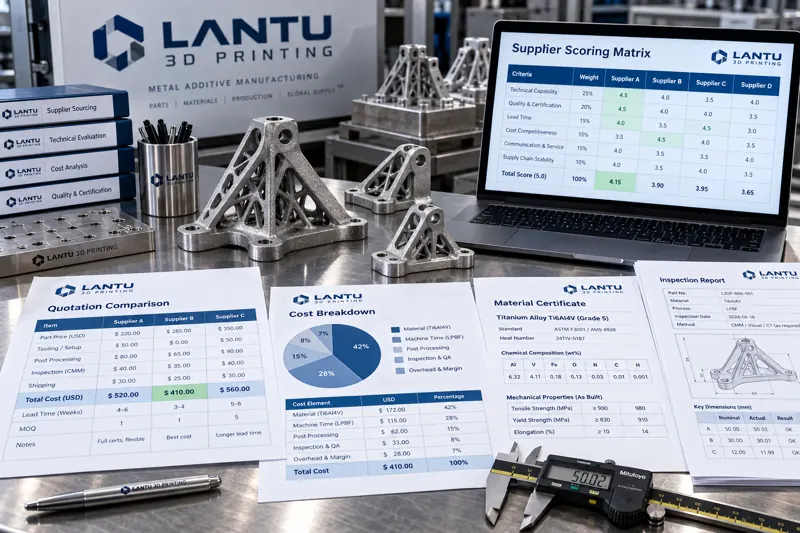
Introdução: por que o menor preço na planilha comparativa muitas vezes não representa o menor custo
Em uma avaliação típica de um projeto de impressão 3D metálica, três fornecedores candidatos apresentaram cotações com uma diferença de 37% para o mesmo suporte em aço inoxidável 316L. A equipe de compras seguiu o processo, elaborou uma planilha comparativa e escolheu o fornecedor de menor preço. Contudo, após a entrega, em apenas dois meses, arcou com custos muito superiores à diferença de preço: das primeiras 32 peças, 7 precisaram de retrabalho devido a desvios dimensionais; no segundo lote, a substituição não comunicada do lote de pó levou à reprovação na reinspeção das propriedades mecânicas; a entrega global do projeto atrasou 11 dias úteis em relação ao planejado. A análise posterior mostrou que apenas uma das três cotações especificava cláusulas de bloqueio do lote de pó e responsabilidade pela inspeção da primeira peça — e essa não era a de menor preço.
Essa situação não é incomum na aquisição de peças impressas em 3D. As cotações de manufatura aditiva não podem ser comparadas diretamente pelo preço unitário como componentes padronizados: lote de pó, utilização do equipamento, operações de pós-processamento, métodos de inspeção e obrigações de notificação de alterações podem ampliar a diferença entre o preço nominal e o custo total real. A verdadeira tarefa de compras não é selecionar o menor número, mas transformar cotações não comparáveis em uma base de decisão comparável e converter futuras disputas potenciais em cláusulas executáveis.
I. Particularidades da aquisição de impressão 3D: quais variáveis estão ocultas nas cotações
A estrutura de custos das cotações de usinagem convencional é relativamente transparente: material, horas de trabalho e tratamento superficial. Já as cotações de impressão 3D contêm pelo menos cinco variáveis que frequentemente ocultam diferenças.
A primeira são as variáveis de condição do material. Mesmo no 316L, o teor de oxigênio, a distribuição granulométrica e a densidade aparente diferem entre pó virgem e pó reciclado. O pó recuperado pode ser peneirado e reutilizado em determinada proporção de mistura, que afeta diretamente o custo e a consistência das propriedades. Se a cotação indicar apenas “pó 316L”, é aceitável que o fornecedor aumente a proporção de pó reciclado sob pressão de custos, mas isso pode ser fatal para peças sensíveis à fadiga. Uma cotação adequada deve informar a especificação do pó, o número do lote, o limite máximo de mistura e a obrigação de notificar quando esse limite for excedido.
A segunda são as variáveis de equipamento e parâmetros de processo. Para a mesma peça, aumentar a espessura de camada de 30 para 60 micrómetros praticamente reduz pela metade o tempo de impressão, mas altera a rugosidade superficial e a precisão dimensional, exigindo também ajustes na sobremetal para usinagem posterior. Se a cotação não fixar a espessura de camada, a estratégia de varredura e o tipo de suporte, a comparação estará, na prática, comparando dois processos distintos.
A terceira são as variáveis de pós-processamento. Alívio de tensões, prensagem isostática a quente, corte a fio, jateamento e usinagem são itens de custo independentes. Alguns fornecedores incluem o recozimento na cotação; outros o apresentam separadamente. Alguns cobram por peça, outros por carga de forno. Em pequenos lotes, a cobrança por carga de forno pode ser significativamente maior do que a cobrança por peça.
A quarta são as variáveis de inspeção. Será feita apenas amostragem dimensional ou também relatório dimensional completo da primeira peça, tomografia computadorizada industrial e corpos de prova para ensaios mecânicos? As diferenças nos itens de inspeção podem gerar mais de 20% de diferença na cotação e, justamente, determinam quem terá evidências em uma futura disputa.
A quinta são as variáveis de alteração e notificação. Quando o fornecedor substitui o lote de pó, ajusta parâmetros ou terceiriza uma operação, deve notificar formalmente com antecedência e obter aprovação? Em aquisições sem essa condição contratual, esse ponto geralmente fica em aberto, embora seja o divisor de águas para a rastreabilidade da qualidade.
II. Como tornar as cotações comparáveis: criar uma tabela de referência para validação de preços
O pré-requisito da comparação de preços é a normalização. Recomenda-se enviar o mesmo pacote técnico a todos os fornecedores candidatos já na solicitação de cotação e exigir preços discriminados em um modelo padronizado. O modelo deve conter, no mínimo: especificação do material e requisitos de lote, limite máximo de mistura de pó, modelo do equipamento de fabricação e espessura de camada, plano de suportes e posicionamento, curva de tratamento térmico, lista de operações de pós-processamento e unidades de medição, itens de inspeção e plano de amostragem, método de embalagem, local de entrega e termos comerciais, validade da cotação, quantidade mínima de pedido e faixas de preço unitário.
Após receber as cotações, compras não deve comparar diretamente o preço total, mas primeiro realizar a equalização de escopo. Uma prática comum é converter as cotações para a mesma base: se o fornecedor A inclui recozimento e o B não, ajustar a base de A para “sem recozimento” usando o preço separado de B ou, inversamente, adicionar a B o custo estimado de recozimento; se A inclui apenas inspeção por amostragem e B inclui inspeção completa da primeira peça, converter a diferença com base na taxa interna de horas de inspeção. Apenas os preços ajustados podem ser comparados.
O segundo passo é a conversão de risco. Para diferenças que não podem ser expressas diretamente em preço, utilizar um coeficiente de risco ou uma provisão de risco. Por exemplo, se um fornecedor não puder fornecer registros de rastreabilidade de lotes de pó, acrescenta-se um custo de risco de qualidade baseado no histórico de retrabalho; se a promessa de prazo não for sustentada por dados de capacidade, acrescenta-se o custo de oportunidade de um atraso de projeto. A conversão de risco não precisa ter precisão monetária absoluta, mas deve permitir que os decisores visualizem “o custo por trás do menor preço”.
O terceiro passo é estabelecer a referência de validação de preços. Comparar os preços discriminados normalizados com preços históricos de contratação e modelos internos de custo para definir uma faixa de referência para esse tipo de peça. Todas as cotações posteriores devem ser comparadas inicialmente com essa faixa: preços abaixo do limite inferior exigem verificar se há itens ausentes; preços acima do limite superior exigem verificar se há especificações excessivas. A referência de validação de preços não é uma arma para pressionar preços, mas uma régua para identificar anomalias de escopo.
III. Da comparação de preços à seleção: a decisão não pode considerar apenas o preço
Após a normalização, inicia-se a etapa de seleção. Recomenda-se usar um modelo de pontuação fixo para evitar que cada avaliação recomece a discussão do zero. Uma distribuição prática de pesos é: conformidade técnica, 30 pontos; sistema de qualidade e capacidade de inspeção, 25 pontos; capacidade de entrega e flexibilidade de capacidade, 20 pontos; preço, 15 pontos; resposta de serviço e gestão de alterações, 10 pontos.
A conformidade técnica avalia se os requisitos mandatórios do desenho e das especificações podem ser atendidos, incluindo certificação de material, tolerâncias dimensionais, propriedades mecânicas e requisitos superficiais. Trata-se de um critério de qualificação: quem não o atender é eliminado e não participa da pontuação. O sistema de qualidade e a capacidade de inspeção avaliam a existência de registros rastreáveis, a capacidade de fornecer relatório de inspeção da primeira peça e registros de processo, bem como a calibração periódica dos equipamentos de inspeção. A capacidade de entrega considera a flexibilidade de produção para pedidos urgentes e inserções de última hora, e não apenas o número de dias prometido. O item preço é pontuado por valores relativos após a normalização. A resposta de serviço e a gestão de alterações avaliam o tempo de resposta a problemas, a disciplina de notificação de alterações e a iniciativa de propor alternativas diante de anomalias.
O resultado da seleção não deve ser um único fornecedor. Para peças críticas, recomenda-se uma estratégia de dupla fonte: o fornecedor principal assume a maior parte do volume, enquanto a fonte alternativa permanece ativa com pequenos lotes e peças de validação periódicas, garantindo capacidade de assumir a produção em até dois ciclos de transição caso o fornecedor principal tenha problemas de capacidade ou qualidade. O custo da dupla fonte é um preço unitário ligeiramente maior; o benefício é a continuidade do fornecimento. A conveniência depende do impacto da interrupção: se ela paralisar a linha de produção do equipamento completo, o custo da dupla fonte será muito inferior à perda causada pela parada; se for apenas uma peça de reposição convencional, uma fonte única pode ser suficiente.
IV. Incorporar a prevenção de disputas nas cláusulas: disposições essenciais do contrato de compras
A comparação de preços e a seleção respondem “quem escolher”; as cláusulas respondem “o que fazer quando houver problemas”. Nos contratos de aquisição de impressão 3D, as cláusulas mais negligenciadas e mais propensas a gerar disputas incluem as seguintes categorias.
Cláusulas de material e lote. Devem definir a especificação do material, a norma aplicável, o limite máximo permitido de mistura de pó reciclado e a exigência de notificação formal prévia e aprovação para mudança de lote. Também devem estabelecer o fornecimento, com cada lote, do certificado de qualidade do material e dos registros de inspeção do pó, com retenção por prazo não inferior ao período de responsabilidade pelo produto.
Cláusulas de primeira peça e registros de processo. Devem definir os itens, métodos e critérios de aceitação da inspeção da primeira peça, esclarecendo quem arcará com prazo e custos se ela for reprovada. Devem ainda estabelecer o conjunto mínimo de registros de processo: número do equipamento, número do lote de fabricação, versão dos parâmetros, registros de pós-processamento e dados brutos de inspeção. Esses registros são a única base para rastreabilidade futura.
Cláusulas de controle de alterações. Qualquer alteração que afete geometria, material, parâmetros de processo, pós-processamento ou método de inspeção deve ser submetida como solicitação de alteração e só poderá ser executada após confirmação formal. Alterações não aprovadas são consideradas entrega não conforme, mesmo que as dimensões das peças estejam em conformidade.
Cláusulas de aceitação e critérios de decisão. Devem definir o plano de amostragem e os critérios de aceitação, esclarecendo as condições e alçadas para liberação, aceitação sob concessão e rejeição. Para características críticas, recomenda-se inspeção de 100% ou amostragem reforçada; para características gerais, amostragem normal. Também devem definir a instituição de reinspeção em caso de disputa, a parte responsável pelos custos e a validade final do resultado da reinspeção.
Cláusulas de não conformidade e indenização. Devem definir o tratamento de produtos não conformes — retrabalho, reparo, sucateamento ou reposição — e seus prazos, os requisitos de reinspeção após retrabalho, a forma de cálculo das perdas decorrentes de problemas de qualidade e o prazo para reivindicações. O prazo de reivindicação deve especificar especialmente seu marco inicial: data de recebimento, data de descoberta do defeito ou data de aceitação aprovada.
Cláusulas de propriedade intelectual e confidencialidade. Devem estabelecer a titularidade dos arquivos de modelo, parâmetros de processo e dados de inspeção, se o fornecedor pode usar dados da peça para outros clientes ou divulgação pública e como os dados serão tratados e destruídos após o encerramento da cooperação. Para projetos que envolvam projetos essenciais do cliente, também devem ser definidas proibições ou requisitos de aprovação para subcontratação e terceirização.
V. Checklist de implementação: ações imediatas para o processo de compras
Primeiro, criar e padronizar o pacote técnico de solicitação de cotação e o modelo de cotação, para que todos os fornecedores apresentem preços na mesma base. Segundo, criar uma tabela de referência para validação de preços, arquivando por famílias de peças os preços históricos de contratação e sua composição discriminada. Terceiro, adicionar as colunas “equalização de escopo” e “conversão de risco” à planilha comparativa, proibindo a comparação direta de preços totais. Quarto, usar um modelo de pesos fixos para a pontuação de seleção e manter os registros para auditoria. Quinto, estabelecer dupla fonte para peças críticas e realizar validações periódicas da fonte alternativa. Sexto, incorporar ao modelo de contrato seis categorias de cláusulas: lote de material, primeira peça e registros de processo, controle de alterações, aceitação e critérios de decisão, prazo de reivindicação e propriedade intelectual. Sétimo, após cada entrega, atualizar o registro de desempenho do fornecedor, incluindo cumprimento de prazo, taxa de aprovação na primeira inspeção, velocidade de resposta a anomalias e disciplina de notificação de alterações, usando-o como entrada para a próxima seleção.
Conclusão
A principal dificuldade na aquisição de impressão 3D não está em negociar preços, mas em tornar comparáveis cotações com escopos distintos e transformar antecipadamente possíveis disputas em cláusulas contratuais. O menor preço em uma planilha comparativa frequentemente é apenas o reflexo de diferenças de escopo; o que realmente determina o custo total são detalhes omitidos, como condição do material, parâmetros de processo, pós-processamento e inspeção. Ao organizar cotações em uma referência de validação de preços, utilizar um modelo fixo para decisões de seleção e prevenir disputas com seis categorias de cláusulas, a atividade de compras deixa de ser uma etapa de pressão por preço e passa a ser uma etapa de controle de risco. No gerenciamento do ciclo de vida completo, do projeto à entrega física, este é um dos elos mais subestimados e, ao mesmo tempo, mais determinantes para o resultado final da entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.