
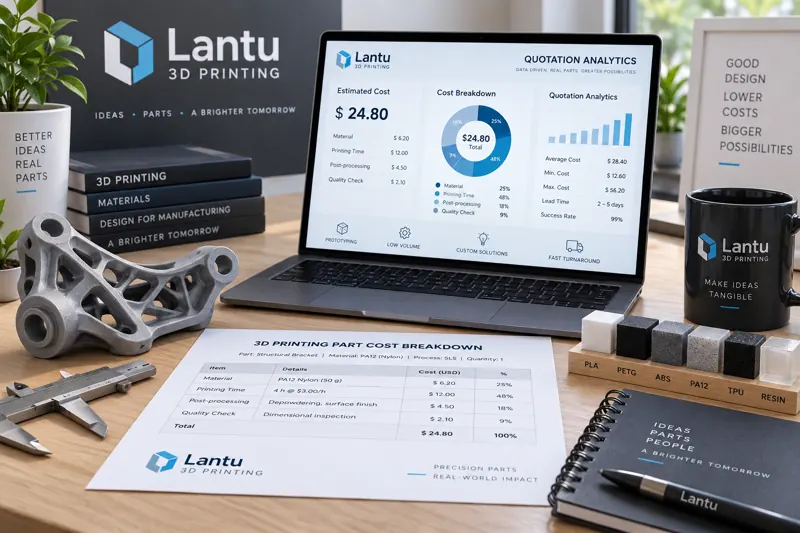
Introdução: por que peças de tamanho semelhante podem ter cotações tão diferentes
Nas solicitações de cotação de clientes corporativos, uma dúvida comum é: duas peças impressas em 3D com volume externo parecido podem apresentar preços várias vezes diferentes. O motivo não está necessariamente em uma precificação arbitrária do fornecedor, mas sim no fato de que a lógica de custos da impressão 3D é muito diferente da usinagem tradicional — ela não cobra principalmente pelo “lote”, mas pela “complexidade” e pelo “material”. Compreender a composição de custos de uma cotação ajuda o comprador a avaliar a razoabilidade do preço unitário e permite que a equipe de projeto reduza custos ainda na fase de modelagem. Este artigo analisa, a partir de quatro dimensões — geometria, material, equipamento e pós-processamento — do que é formada uma cotação de impressão 3D.
1. Princípios fundamentais de custo: cobrança por “gramas” e “horas”
Diferentemente da injeção plástica e da estampagem, que dependem da amortização de moldes, a manufatura aditiva não exige custo de abertura de molde. Seus principais eixos de custo são o consumo de material e o tempo de ocupação do equipamento. Na impressão metálica SLM, a cotação geralmente combina dois fatores: “peso formado + tempo de fabricação”. O pó é calculado com base na quantidade efetivamente fundida, incluindo suportes necessários, enquanto o equipamento incorpora depreciação, gás inerte e consumo de energia conforme o tempo de trabalho do laser. Portanto, quanto mais pesada for a peça, quanto mais regiões em balanço ela tiver e quanto menor for a altura de camada, maiores serão o preço e o prazo de entrega. Entender essa lógica básica é essencial para interpretar corretamente cada custo adicional.
2. Características geométricas: a força invisível que define o custo
As características geométricas são uma das variáveis de preço mais frequentemente subestimadas. O volume sólido determina diretamente o consumo de pó metálico, e as diferenças de densidade entre titânio, alumínio e aço inoxidável fazem com que peças de mesmo volume tenham custos de material bastante distintos. A espessura de parede afeta o número de camadas e o comprimento do percurso de varredura do laser; peças de parede fina muitas vezes exigem velocidade de varredura mais baixa para garantir densidade adequada. Estruturas com regiões em balanço e cavidades profundas exigem suportes, e a geração, impressão e remoção desses suportes entram no tempo de trabalho. Ao otimizar a orientação da peça e adicionar transições autoportantes, é possível reduzir mais de 30% do volume de suporte. Já canais internos e microfuros trazem dificuldades de pós-processamento, como remoção de pó residual e acesso limitado para suportes, elevando o preço unitário. Em termos simples: projetar uma peça “mais leve, com menos suporte e mais fácil de limpar” é a primeira alavanca para reduzir custos.
3. Fatores de material: classe, forma e taxa de reaproveitamento
O custo do material é definido conjuntamente pela classe e pela forma do material. Entre os plásticos de engenharia, ABS, PA e TPU têm preços mais acessíveis; já plásticos especiais de alta temperatura, como PEEK e PEI, podem custar mais de dez vezes o preço de materiais comuns. No caso de pós metálicos, 316L e ligas de alumínio são relativamente maduros e econômicos, enquanto ligas de titânio, superligas à base de níquel e ligas de cobalto-cromo são significativamente mais caras devido à complexidade da matéria-prima e do processo de atomização. Além disso, a taxa de reaproveitamento do pó também influencia a cotação — a proporção entre pó novo e pó reutilizado, bem como o controle de consistência entre lotes, é convertida no custo por grama. Na seleção de materiais, é importante equilibrar “desempenho suficiente” e “custo controlável”, evitando especificações excessivas que levem a uma classe de material mais cara sem necessidade.
4. Equipamentos e pós-processamento: custos ocultos que nem sempre aparecem à primeira vista
Os custos relacionados ao equipamento incluem depreciação da máquina, manutenção do sistema óptico do laser, proteção por gás inerte e ajustes de processo. Em peças complexas, a validação da primeira peça e a calibração de parâmetros também podem gerar uma taxa única de engenharia. O pós-processamento costuma ser uma das maiores parcelas da cotação: remoção de suportes, jateamento e lixamento são etapas básicas; se houver tratamento térmico para alívio de tensões, acabamento CNC, anodização ou pintura, somam-se custos de equipamento e mão de obra. Peças com requisitos elevados, que exigem medição por máquina de coordenadas, tomografia industrial ou ensaios não destrutivos, também geram custos de inspeção e certificação. Discutir esses pontos desde o início evita a diferença de expectativa entre “pedido fechado a baixo preço” e “custo final elevado”.
5. De entender a cotação a reduzir custos: recomendações práticas para engenharia e compras
Transformar a lógica de custos em ações práticas envolve cinco princípios aplicáveis. Primeiro, simplificar a geometria e reduzir suportes, substituindo paredes finas em balanço por raios e ângulos autoportantes. Segundo, integrar peças, combinando vários componentes de uma montagem em uma única impressão para eliminar conectores e tempo de montagem. Terceiro, selecionar o material antecipadamente, priorizando classes maduras sempre que atenderem às condições de uso. Quarto, planejar o pós-processamento desde o projeto, reservando furos de remoção de pó e referências de fixação já na modelagem para reduzir a dificuldade de acabamento. Quinto, agrupar pedidos de forma racional, combinando peças pequenas do mesmo material e processo para diluir os custos de setup e gás por ciclo de produção. Entender a composição da cotação é, em essência, negociar preço usando a linguagem do design.
Conclusão
Uma cotação de impressão 3D é uma planilha detalhada de “complexidade e material”: as características geométricas determinam material e tempo de trabalho; a classe do material e a taxa de reaproveitamento definem o custo por grama; equipamento e pós-processamento adicionam custos ocultos. Para compradores, isso oferece uma base para comparação e negociação; para projetistas, funciona como um mapa de redução de custos. A lantu3D Printing recomenda que as empresas enviem, já na fase de cotação, o cenário de aplicação e os indicadores de desempenho esperados, permitindo que a equipe de engenharia proponha, de forma reversa, uma solução fabricável mais econômica e transforme a cotação de uma disputa de preço em uma criação conjunta de valor.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.