
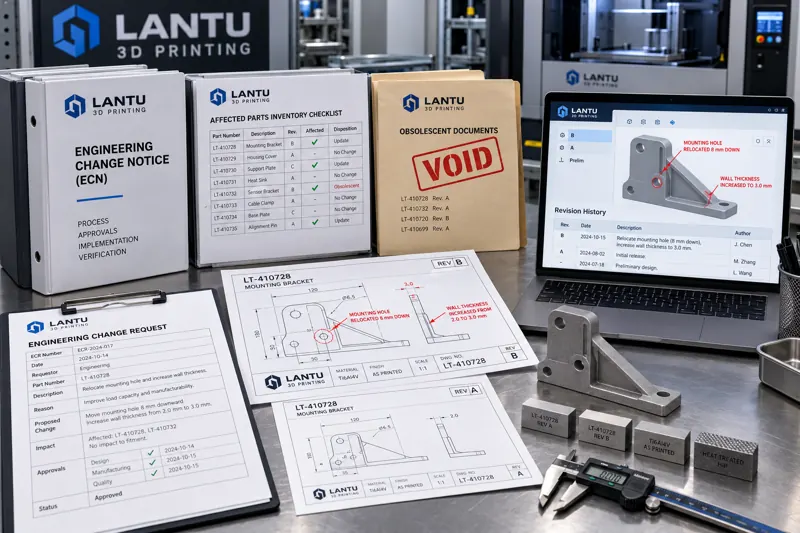
परिचय: परिवर्तन केवल एक चित्र बदलना नहीं है, बल्कि तीन प्रश्नों का उत्तर देना है
3D प्रिंटिंग परियोजनाओं में, "क्या इसे थोड़ा बदला जा सकता है?" लगभग सबसे अधिक पूछा जाने वाला प्रश्न है। ग्राहक का इंजीनियर असेंबली इंटरफेरेंस पाता है और फ्लैंज पर दो अतिरिक्त छेद मांगता है; डिजाइन इकाई दीवार की मोटाई 1.6 mm से 2.2 mm कर देती है; उत्पादन विभाग किसी बैच के पाउडर की फ्लोएबिलिटी घटने के कारण पाउडर-बेड परत की मोटाई 30 μm से 40 μm करने की अपेक्षा करता है। ये अनुरोध भले ही "छोटे परिवर्तन" लगें, लेकिन डिलीवरी पर इनके प्रभाव के रास्ते पूरी तरह भिन्न होते हैं।
वास्तव में तीन प्रश्नों का उत्तर आवश्यक है: यह परिवर्तन किसे प्रभावित करता है—ज्यामिति, सामग्री, प्रक्रिया, अथवा दस्तावेज़ और डिलीवेरेबल्स? इसका प्रभाव-क्षेत्र कितना बड़ा है—कार्याधीन उत्पाद, वितरित पुर्जे, स्टॉक, टूलींग या कोटेशन? निर्णय लेने का अधिकार किसके पास है, और निर्णय के बाद किन चीजों को समकालिक रूप से अपडेट किया जाना चाहिए? इन तीन प्रश्नों को प्रारंभ में ही स्पष्ट करने से परिवर्तन एक "मौखिक निर्देश" से समीक्षा-योग्य, अनुरेखणीय और मूल्य-निर्धारण योग्य इंजीनियरिंग घटना बन जाता है।
1. पहले वर्गीकरण करें: "परिवर्तन अनुरोध" और "तकनीकी स्थिति विचलन" में अंतर
इंजीनियरिंग में पहला कदम वर्गीकरण है, क्योंकि अलग-अलग श्रेणियों के लिए पूरी तरह अलग प्रक्रियाएं अपनाई जाती हैं।
श्रेणी 1: ग्राहक द्वारा प्रस्तावित ज्यामितीय या तकनीकी विनिर्देशन परिवर्तन। इसके सामान्य उदाहरण हैं छेद की स्थिति, दीवार की मोटाई, टॉलरेंस ज़ोन, सामग्री ग्रेड और सतह उपचार की आवश्यकताएं। इस प्रकार का परिवर्तन डिलीवेरेबल की स्वीकृति कसौटी को सीधे बदलता है, इसलिए कोटेशन और डिलीवरी समय की पुनः जांच अनिवार्य है, क्योंकि सामग्री खपत, प्रिंट समय, पोस्ट-प्रोसेसिंग चरण और निरीक्षण मदें भी बदलती हैं।
श्रेणी 2: आंतरिक प्रक्रिया परिवर्तन। उदाहरण के लिए परत की मोटाई, स्कैन रणनीति, सपोर्ट का प्रकार, ऊष्मा उपचार वक्र या मशीन मॉडल बदलना। ऐसे परिवर्तन चित्र को नहीं बदलते, लेकिन पुर्जे की आंतरिक गुणवत्ता स्थिति—घनत्व, अवशिष्ट तनाव, सतह खुरदरापन और यांत्रिक गुण—को बदल सकते हैं। इसलिए इन्हें प्रक्रिया सत्यापन और अभिलेख के बाद ही लागू किया जाना चाहिए; ऑपरेटर इन्हें कार्यस्थल पर तय नहीं कर सकता।
श्रेणी 3: विचलन और रियायत। यह परिवर्तन नहीं, बल्कि "मूल निर्धारित आवश्यकता पूरी न होने" की निपटान प्रक्रिया है। उदाहरण के लिए, किसी बैच का आयाम टॉलरेंस से 0.08 mm बाहर है, लेकिन असेंबली में कार्यक्षमता प्रभावित नहीं होती। ऐसी स्थिति में रियायत-स्वीकृति प्रक्रिया अपनाई जाती है, जिसमें अनुमोदक, वैधता अवधि और अगली खेपों पर प्रभाव को स्पष्ट करना आवश्यक है। विचलन को परिवर्तन के रूप में संभालना कई कंपनियों में परिवर्तन अभिलेखों के विकृत होने का प्रमुख कारण है।
वर्गीकरण का मूल्य यह है कि पहली श्रेणी में वाणिज्यिक शर्तों की पुनर्गणना होती है, दूसरी में प्रक्रिया सत्यापन दोबारा किया जाता है, और तीसरी में प्राधिकरण तथा अवधि नियंत्रण अपनाया जाता है। इन्हें मिलाकर संभालने से "चित्र बदला लेकिन कोटेशन नहीं बदला" या "पैरामीटर बदले लेकिन सत्यापन रिकॉर्ड नहीं है" जैसी सामान्य अनियंत्रित स्थितियां उत्पन्न होती हैं।
2. प्रवेश बिंदु: मौखिक अनुरोध को समीक्षा-योग्य परिवर्तन अनुरोध प्रपत्र में बदलें
परिवर्तन नियंत्रण खोने का मूल कारण लगभग हमेशा प्रवेश बिंदु होता है—अनुरोध WeChat, फोन कॉल और ईमेल के माध्यम से बिखरे हुए रूप में आते हैं; एकीकृत फील्ड न होने पर उनकी समीक्षा स्वाभाविक रूप से संभव नहीं होती। एकमात्र प्रवेश बिंदु स्थापित करने की सिफारिश की जाती है, और अनुरोध प्रपत्र में कम से कम निम्नलिखित फील्ड होने चाहिए:
परिवर्तन संख्या और अनुरोधकर्ता: उदाहरण के लिए CR-2026-018 प्रारूप, साथ में अनुरोधकर्ता, अनुरोध तिथि, संबंधित परियोजना और ऑर्डर संख्या दर्ज की जाए। यह संख्या आगे की सभी अनुरेखण गतिविधियों का आधार है।
परिवर्तन की सामग्री और कारण: स्पष्ट रूप से लिखना होगा कि "क्या बदलकर क्या किया जा रहा है"। उदाहरण: "M6 थ्रेडेड होल का टैप ड्रिल व्यास φ5.0 से φ5.2 किया गया; कारण: मूल व्यास पर टैपिंग के बाद थ्रेड गो गेज पास नहीं हुआ।" केवल "छेद थोड़ा बड़ा करें" लिखे हुए प्रपत्र वापस भेजे जाने चाहिए।
प्रभावित वस्तुओं की सूची: 3D मॉडल फाइलें (संस्करण संख्या सहित), इंजीनियरिंग ड्रॉइंग, प्रक्रिया दस्तावेज़, निरीक्षण निर्देश, कोटेशन, जारी किए गए उत्पादन कार्यादेश, कार्याधीन उत्पाद, वितरित पुर्जे, स्टॉक, विशेष टूलींग और फिक्स्चर। यह परिवर्तन प्रभाव विश्लेषण का इनपुट है और सबसे अधिक छूट जाने वाली मद भी है।
अपेक्षित प्रभावी समय: तत्काल प्रभावी, अगली खेप से प्रभावी, अथवा किसी विशेष प्रक्रिया संख्या के बाद प्रभावी। यह सीधे तय करता है कि कार्याधीन उत्पादों का निपटान कैसे होगा।
तात्कालिकता और लागत का स्व-मूल्यांकन: अनुरोधकर्ता को परिवर्तन न करने के परिणाम बताने चाहिए, ताकि सभी अनुरोधों को "तात्कालिक" चिह्नित करने से बचा जा सके। व्यवहार में, तात्कालिक चिह्नित परिवर्तनों में वास्तव में प्राथमिकता से करने योग्य परिवर्तनों का अनुपात सामान्यतः 30% से कम होता है।
3. प्रभाव विश्लेषण: पांच सूचियों पर क्रमशः पुष्टि करें, कोई चरण न छोड़ें
अनुरोध प्रपत्र प्राप्त होने पर इंजीनियरिंग, प्रक्रिया, गुणवत्ता, योजना और वाणिज्यिक विभाग मिलकर प्रभाव विश्लेषण पूरा करें। पूर्ण कवरेज सुनिश्चित करने के लिए पांच सूचियों का उपयोग किया जा सकता है:
सूची 1: तकनीकी व्यवहार्यता: क्या नई आवश्यकता प्रक्रिया क्षमता की सीमा के भीतर है? उदाहरण के लिए, दीवार की मोटाई 1.6 mm से 2.2 mm करना आमतौर पर अधिक सुगम होता है, जबकि 2.2 mm से 1.2 mm करना पतली दीवार के विकृत होने और पाउडर हटाने की कठिनाई को बढ़ा सकता है; इसके लिए सिमुलेशन या परीक्षण कूपन सत्यापन आवश्यक है। सामग्री ग्रेड बदलने पर मशीन की अनुमत सामग्री सूची और पाउडर स्टॉक की जांच करनी चाहिए।
सूची 2: प्रक्रिया और सत्यापन: क्या नई प्रक्रिया पैरामीटर विंडो की जरूरत है, क्या प्रथम-नमूना निरीक्षण (FAI) दोबारा करना होगा, क्या अतिरिक्त गैर-विनाशकारी परीक्षण या यांत्रिक परीक्षण नमूनों की आवश्यकता है? आंतरिक प्रक्रिया परिवर्तनों के लिए विशेष रूप से साक्ष्य रखना चाहिए—कम से कम पैरामीटर शीट, परीक्षण कूपन निरीक्षण रिपोर्ट और अनुमोदक के हस्ताक्षर का सेट।
सूची 3: कार्याधीन उत्पाद और स्टॉक: मशीन पर पहले से प्रिंट हो रहे पुर्जों का क्या किया जाएगा—उन्हें पूरा प्रिंट कर पुराने संस्करण के अनुसार स्वीकार किया जाएगा या प्रिंट रोककर स्क्रैप किया जाएगा; पूर्ण लेकिन अभी तक वितरित न किए गए पुर्जे पुनःकार्य योग्य हैं या नहीं; तैयार और अर्ध-तैयार स्टॉक को कैसे अलग कर चिह्नित किया जाएगा; क्या विशेष टूलींग अमान्य हो गई है। इस मद में स्पष्ट मात्रा और निपटान विधि देनी चाहिए; केवल "मूल्यांकनाधीन" लिखना पर्याप्त नहीं है।
सूची 4: दस्तावेज़ और डेटा: मॉडल फाइल का संस्करण उन्नयन (संस्करण संख्या अनिवार्य रूप से बढ़नी चाहिए), इंजीनियरिंग ड्रॉइंग अपडेट, प्रक्रिया कार्ड अपडेट, निरीक्षण निर्देश और निर्णय मानदंड अपडेट, कोटेशन और अनुबंध शर्तों का अपडेट, तथा ग्राहक को परिवर्तन पुष्टि पत्र। दस्तावेज़ अपडेट के लिए पूर्णता समयसीमा और जिम्मेदार व्यक्ति निर्धारित होना चाहिए।
सूची 5: वाणिज्यिक पक्ष और डिलीवरी समय: सामग्री और श्रम-घंटों की वृद्धि, पुनः कोटेशन की आवश्यकता, डिलीवरी में बढ़ने वाले दिनों की संख्या, और अनुबंध परिवर्तन प्रावधान सक्रिय होने की संभावना। यदि राशि सहमत सीमा से अधिक हो—उदाहरण के लिए मूल अनुबंध मूल्य का 5%—तो लिखित पूरक समझौते की प्रक्रिया अपनानी चाहिए।
सभी पांच सूचियों पर पुष्टि और हस्ताक्षर होने के बाद ही परिवर्तन अनुमोदन चरण में प्रवेश करे। किसी भी मद को छोड़ने का परिणाम सामान्यतः "समय की बचत" नहीं, बल्कि बाद में ग्राहक पक्ष पर दस्तावेज़ संस्करण असंगति मिलने से होने वाला पुनःकार्य और विश्वास की हानि होता है।
4. निर्णय और क्रियान्वयन: स्तरीकृत प्राधिकरण के साथ क्लोज्ड-लूप सत्यापन
अनुमोदन को स्तरों में विभाजित करने की सिफारिश है: स्वीकृति मानदंड को प्रभावित न करने वाले सूक्ष्म आंतरिक प्रक्रिया समायोजन को प्रक्रिया प्रभारी अनुमोदित करे; डिलीवेरेबल की ज्यामिति या तकनीकी विनिर्देशन बदलने वाले परिवर्तनों के लिए तकनीकी प्रभारी और ग्राहक की लिखित पुष्टि अनिवार्य हो; राशि और डिलीवरी समय से संबंधित परिवर्तनों की पुष्टि वाणिज्यिक प्रभारी करे। यह स्तरीकरण बड़ी संख्या में कम-जोखिम परिवर्तनों को निचले स्तर पर निपटाने देता है और साथ ही सुनिश्चित करता है कि उच्च-जोखिम परिवर्तन कार्यस्थल पर तय न हों।
अनुमोदन के बाद क्रियान्वयन में तीन बातें महत्वपूर्ण हैं: प्रभावी बिंदु स्पष्ट हो (किस बैच या किस प्रक्रिया संख्या से लागू होगा, यह लिखा जाए), पुराने संस्करण के दस्तावेज़ रद्द कर वापस लिए जाएं (नियंत्रित दस्तावेज़ों को वापस लेना या उन पर रद्द का चिह्न लगाना अनिवार्य है; केवल "ओवरराइट करके सहेजना" पर्याप्त नहीं है), परिवर्तन के बाद प्रथम-नमूना सत्यापन (पहले बैच के कम से कम एक पुर्जे का नए मानदंड के अनुसार पूर्ण आयामी निरीक्षण किया जाए; आवश्यकता होने पर अतिरिक्त मेटलोग्राफिक या यांत्रिक नमूना परीक्षण किया जाए)।
क्रियान्वयन पूर्ण होने पर परिवर्तन प्रपत्र बंद किया जाता है और निम्न अभिलेख सुरक्षित किए जाते हैं: परिवर्तन अनुरोध प्रपत्र, प्रभाव विश्लेषण प्रपत्र, अनुमोदन रिकॉर्ड, दस्तावेज़ अपडेट रिकॉर्ड, प्रथम-नमूना सत्यापन रिपोर्ट और ग्राहक पुष्टि पत्र, यदि लागू हो। यही अभिलेख आगे विवाद, दावे और समीक्षा के निपटान का एकमात्र आधार है।
5. सामान्य विफलता बिंदु और समाधान
विफलता बिंदु 1: मॉडल बदला, पर कोटेशन नहीं बदला। समाधान है कि कोटेशन को परिवर्तन प्रभाव सूची की अनिवार्य मद बनाया जाए और उसे प्रणाली में ऑर्डर संख्या से जोड़ा जाए।
विफलता बिंदु 2: पुराने संस्करण के चित्र अभी भी कार्यस्थल पर प्रचलन में हैं। समाधान है नियंत्रित दस्तावेज़ व्यवस्था तथा संस्करण संख्या की अनिवार्य क्रमिक वृद्धि; प्रिंटेड दस्तावेज़ों पर कार्यादेश के साथ दस्तावेज़ संस्करण पहचान संलग्न हो।
विफलता बिंदु 3: तात्कालिक परिवर्तन समीक्षा को दरकिनार कर देते हैं। समाधान है कि "आपातकालीन चैनल" बनाया जाए, लेकिन समीक्षा रिकॉर्ड को 24 घंटे के भीतर बाद में भी पूर्ण करना अनिवार्य हो; उसे अनिश्चितकाल तक रिक्त नहीं छोड़ा जा सकता।
विफलता बिंदु 4: आंतरिक प्रक्रिया पैरामीटर कार्यस्थल पर मनमाने ढंग से बदल दिए जाते हैं। समाधान है उपकरण पैरामीटर नियंत्रण और अनुमति प्रबंधन, पैरामीटर परिवर्तनों का लॉग रखना, तथा उन्हें आंतरिक ऑडिट की नमूना-जांच मदों में शामिल करना।
विफलता बिंदु 5: परिवर्तन रिकॉर्ड ईमेल और चैट में बिखरे रहते हैं। समाधान है एकमात्र प्रवेश बिंदु और एकीकृत संख्या प्रणाली; हर मौखिक अनुरोध को परिवर्तन रजिस्टर में दर्ज करना अनिवार्य हो।
निष्कर्ष
3D प्रिंटिंग परियोजनाओं में परिवर्तन प्रबंधन का सार परिवर्तन को सीमित करना नहीं, बल्कि हर परिवर्तन के लिए स्रोत, मूल्यांकन, अनुमोदन, सत्यापन और अभिलेख सुनिश्चित करना है। परिवर्तनों को ज्यामितीय/तकनीकी विनिर्देशन परिवर्तन, आंतरिक प्रक्रिया परिवर्तन और विचलन रियायत—इन तीन श्रेणियों में बांटकर; पूर्ण फील्ड वाले एक अनुरोध प्रपत्र को एकीकृत प्रवेश बिंदु बनाकर; तकनीकी, प्रक्रिया, कार्याधीन उत्पाद, दस्तावेज़ और वाणिज्यिक—इन पांच सूचियों से प्रभाव विश्लेषण करके; और अंततः स्तरीकृत प्राधिकरण व प्रथम-नमूना सत्यापन से क्लोज्ड-लूप पूरा करके, "बस थोड़ा बदल दें" को एक नियंत्रित इंजीनियरिंग प्रक्रिया में बदला जा सकता है। ब्लूप्रिंट 3D जैसे डिजाइन ब्लूप्रिंट से लेकर भौतिक उत्पाद डिलीवरी तक के पूर्ण जीवनचक्र प्रबंधन प्लेटफॉर्म के लिए, परिवर्तन रिकॉर्ड प्रक्रिया परिसंपत्तियों का भी हिस्सा हैं: आज दीवार की मोटाई में किए गए एक समायोजन का सत्यापन रिकॉर्ड, अगली बार समान संरचना के कोटेशन और जोखिम मूल्यांकन का आधार बनता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।