
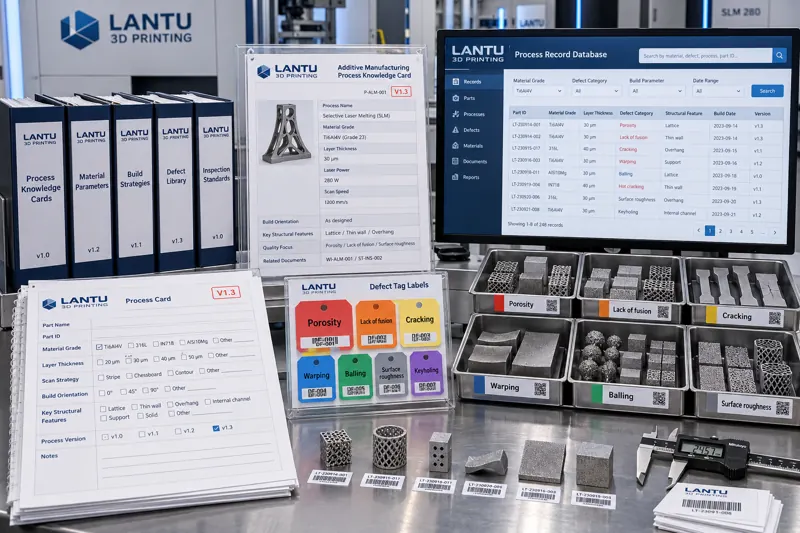
परिचय: ज्ञानकोष बन गया, फिर भी इंजीनियर खोज नहीं पा रहे
कई 3D प्रिंटिंग टीमों ने ज्ञान प्रबंधन का पहला कदम पूरा कर लिया है: प्रक्रिया पैरामीटर, दोषों की तस्वीरें, ग्राहक फीडबैक और परीक्षण उत्पादन रिकॉर्ड को साझा ड्राइव या दस्तावेज़ प्रणाली में स्थानांतरित कर दिया गया है। लेकिन छह महीने बाद समीक्षा करने पर एक असहज तथ्य सामने आता है—फाइलों की संख्या कुछ सौ से बढ़कर कई हजार हो जाती है, जबकि वास्तव में दोबारा उपयोग होने वाली फाइलें वही दस-पंद्रह रहती हैं। किसी इंजीनियर को नए पतली-दीवार वाले भाग के वार्पिंग की समस्या मिले, वह बीस मिनट खोजने के बाद भी पिछले वर्ष का लगभग समान समाधान रिकॉर्ड नहीं ढूंढ पाता और अंत में अनुभवी तकनीशियन को फोन करता है।
समस्या यह नहीं है कि ज्ञान संचित नहीं हुआ, बल्कि यह है कि संचित सामग्री खोजी नहीं जा सकती। दस्तावेज़ प्रणाली "संग्रह" की समस्या हल करती है, "खोज" की नहीं। प्रक्रिया अनुभव को वास्तव में पुन: प्रयोज्य एसेट बनाने के लिए उसे प्राकृतिक भाषा के अनुच्छेदों से फ़ील्ड, टैग और पहचान संख्या वाले संरचित रिकॉर्ड में बदलना आवश्यक है।
1. "फ़ोल्डर के अनुसार संग्रह" क्यों अनिवार्य रूप से विफल होता है
सामान्य संग्रह पद्धति परियोजना या समय के अनुसार निर्देशिकाएं बनाना है: 2025/ग्राहकA/ब्रैकेट/। फाइलों की संख्या कम होने पर यह उपयोगी है, लेकिन कुछ सौ रिकॉर्ड से अधिक होने पर इसमें तीन मूलभूत कमियां आती हैं।
पहली, एकल-पथ की धारणा सही नहीं है। "316L पतली-दीवार भाग में सपोर्ट दूरी के कारण वार्पिंग" संबंधी रिकॉर्ड सामग्री आयाम, दोष आयाम और संरचनात्मक विशेषता आयाम—तीनों का हिस्सा है। फाइल प्रणाली उसे केवल एक निर्देशिका में रख सकती है; अन्य दो प्रवेश बिंदु समाप्त हो जाते हैं।
दूसरी, खोज स्मृति पर निर्भर करती है। फाइल नाम से खोजने के लिए फाइल नाम याद होना चाहिए, जबकि व्यक्ति केवल इतना याद रखता है कि "शायद पिछले साल का पतली-दीवार वाला मामला था"; उसे उस समय की नामकरण पद्धति याद नहीं रहती।
तीसरी, शर्त-आधारित क्वेरी संभव नहीं होती। फाइल प्रणाली "0.03 mm लेयर मोटाई, AlSi10Mg सामग्री और कीहोल दोष वाले सभी प्रक्रिया रिकॉर्ड सूचीबद्ध करें" जैसे प्रश्नों का उत्तर नहीं दे सकती, जबकि यही प्रक्रिया पुन: उपयोग की सबसे सामान्य क्वेरी है।
निष्कर्ष सीधा है: संग्रह के आयामों को बाद की व्यवस्था के बजाय रिकॉर्ड बनते समय ही आवश्यक फ़ील्ड भरने की प्रक्रिया में शामिल करना चाहिए।
2. मेटाडेटा फ़ील्ड: पहले "न्यूनतम अनिवार्य सेट" निर्धारित करें
संरचनाकरण का अर्थ तालिका को अत्यधिक विस्तृत बनाना नहीं है। बहुत अधिक फ़ील्ड होने पर फ्रंटलाइन कर्मचारी उन्हें भरना छोड़ देते हैं और अंततः बहुत सारे रिक्त मान मिलते हैं। व्यवहार में, एक कार्यशील प्रक्रिया रिकॉर्ड के लिए केवल नौ अनिवार्य फ़ील्ड चाहिए; बाकी वैकल्पिक विस्तार हो सकते हैं।
1. सामग्री ग्रेड: नियंत्रित लेखन का उपयोग करें, जैसे AlSi10Mg, PA12, 316L; "एल्यूमिनियम पाउडर" या "नायलॉन" जैसे बोलचाल के मान निषिद्ध हों।
2. प्रक्रिया प्रकार: LPBF, SLS, SLA, FDM, Binder Jetting आदि, जो भी नियंत्रित हों।
3. मशीन मॉडल और चैंबर संख्या: एक ही मॉडल की अलग-अलग मशीनों में वास्तविक माप का अंतर अक्सर ±3% के भीतर होता है, लेकिन यह पतली-दीवार भागों की सफलता या विफलता को प्रभावित करने के लिए पर्याप्त है; इसलिए ट्रेसबिलिटी अनिवार्य है।
4. मुख्य प्रक्रिया पैरामीटर: लेजर शक्ति, स्कैन गति, हैच दूरी, लेयर मोटाई और हैच रणनीति। लेयर मोटाई को एकरूपता के लिए mm में दर्ज करना चाहिए, ताकि "30 माइक्रोन" और "0.03" जैसे मिश्रित लेखन से बचा जा सके।
5. संरचनात्मक विशेषता टैग: पतली दीवार, गहरा छेद, बड़ा समतल, ओवरहैंग, लैटिस, अनुरूप कूलिंग चैनल। यह खोज हिट दर का सबसे अधिक योगदान देने वाला आयाम है।
6. ज्यामितीय एनवलप आकार: लंबाई × चौड़ाई × ऊंचाई, जिससे तुरंत पता चले कि यह वर्तमान भाग के पैमाने के तुलनीय है या नहीं।
7. पोस्ट-प्रोसेसिंग श्रृंखला: तनाव-मुक्ति एनीलिंग, वायर EDM, सैंडब्लास्टिंग, HIP और मशीनिंग को निष्पादन क्रम में दर्ज करें।
8. दोष और निपटान: दोष प्रकार (वार्पिंग, दरार, बॉलिंग, फ्यूजन की कमी, पाउडर चिपकना) + अंतिम निपटान (पैरामीटर समायोजन, सपोर्ट संशोधन, ओरिएंटेशन परिवर्तन, स्क्रैप घोषित करना)।
9. निष्कर्ष स्थिति: सत्यापित / सत्यापनाधीन / निरस्त। यह पुरानी गलत जानकारी को बार-बार संदर्भित होने से रोकने का द्वार है।
3. नियंत्रित शब्दावली: टैग को अलग-अलग लिखे जाने से रोकें
फ़ील्ड यह निर्धारित करते हैं कि क्या भरना है; शब्दावली यह निर्धारित करती है कि कौन-से मान भरने हैं। शब्दावली के बिना तीन व्यक्ति "वार्पिंग", "विरूपण" और "उठाव" जैसे तीन टैग लिखेंगे, जो खोज में एक-दूसरे को कवर नहीं करेंगे।
प्रत्येक नियंत्रित फ़ील्ड के लिए शब्दावली तालिका बनाए रखने और पर्यायवाची सामान्यीकरण नियम स्पष्ट करने की सलाह है: विरूपण→वार्पिंग, उठाव→वार्पिंग, फटना→दरार, अपूर्ण फ्यूजन→फ्यूजन की कमी। शब्दावली बनाए रखने की लागत कम है—प्रत्येक तिमाही में प्रक्रिया प्रभारी नए बोलचाल के शब्दों को एक बार समेकित कर सकता है—लेकिन इससे खोज रिकॉल दर 50% से कम स्तर से सीधे 90% से अधिक हो सकती है।
शब्दावली में पदानुक्रम भी होना चाहिए। उदाहरण के लिए, दोषों में पहला स्तर प्रमुख दोष वर्ग हो सकता है (ज्यामितीय/सतही/आंतरिक/प्रदर्शन), और दूसरा स्तर विशिष्ट मोड हो सकता है (वार्पिंग/दरार/बॉलिंग/फ्यूजन की कमी/छिद्रता)। क्वेरी में केवल पहले स्तर से मोटा फ़िल्टर किया जा सकता है या दूसरे स्तर तक ड्रिल-डाउन किया जा सकता है, जिससे नए और विशेषज्ञ दोनों प्रकार के उपयोगकर्ताओं की खोज आदतें पूरी होती हैं।
4. प्रक्रिया कार्ड: अनुभव को निष्पाद्य प्रविष्टियों में स्थिर करें
तालिकाओं में बिखरे संरचित रिकॉर्ड अभी भी केवल डेटा हैं। वास्तव में पुन: उपयोग किया जाने वाला रूप प्रक्रिया कार्ड है—किसी विशिष्ट "सामग्री + संरचनात्मक विशेषता" संयोजन के लिए मानकीकृत कार्य निर्देश।
एक पूर्ण प्रक्रिया कार्ड में पांच भाग होने चाहिए: लागू दायरा (सामग्री ग्रेड, दीवार मोटाई सीमा, एनवलप आकार सीमा), डिफ़ॉल्ट पैरामीटर सेट (उपकरण में सीधे आयात किए जा सकने वाले पैरामीटर संयोजन), जोखिम चेतावनी (इस संयोजन में सबसे सामान्य दो या तीन विफलता मोड), अनिवार्य जांच बिंदु (प्रिंट से पहले पुष्टि की जाने वाली तीन से पांच बातें), और संबंधित रिकॉर्ड (कई ऐतिहासिक मामले प्रविष्टियों के लिंक)।
प्रक्रिया कार्ड का मूल्य यह है कि वह "अनुभवी तकनीशियन के निर्णय" को "प्रिंटिंग-पूर्व निश्चित कार्रवाई" में बदल देता है। नया इंजीनियर भले ही पीछे के तापीय तनाव तंत्र को न समझे, फिर भी अनिवार्य जांच बिंदुओं की एक-एक करके पुष्टि करके 80% निम्न-स्तरीय पुनर्कार्य से बच सकता है।
यह जोर देना आवश्यक है कि प्रक्रिया कार्ड एक बार लिखकर समाप्त नहीं होता। हर नई विफलता के मामले को संबंधित प्रक्रिया कार्ड की जोखिम चेतावनी में वापस दर्ज किया जाना चाहिए और संस्करण उन्नयन शुरू होना चाहिए।
5. नंबरिंग, संस्करण और निरसन: पुराने अनुभव को नए निर्णय दूषित न करने दें
संरचनाकरण के बाद सबसे आसानी से उत्पन्न होने वाला जोखिम संस्करण भ्रम है। स्थिर पहचान संख्या + स्पष्ट संस्करण की परंपरा अपनाने की सलाह है: रिकॉर्ड संख्या बनने के बाद कभी नहीं बदलती (जैसे PC-LPBF-AlSi10Mg-ThinWall-007), जबकि संस्करण v1.0 / v1.1 / v2.0 के रूप में बढ़ते हैं।
जब किसी रिकॉर्ड का निष्कर्ष बाद के सत्यापन से गलत साबित हो जाए, तो उसे हटाएं नहीं—स्थिति को "निरस्त" में बदलें और मुख्य पाठ में निरसन का कारण व सत्यापन डेटा रखें। गलत सिद्ध हुआ अनुभव भी मूल्यवान है: वह बाद के उपयोगकर्ताओं को बताता है कि यह रास्ता काम नहीं करता और दोहराए गए परीक्षण-त्रुटि से बचाता है। रिकॉर्ड हटाना नकारात्मक नमूने नष्ट करने के बराबर है।
साथ ही एक कठोर नियम बनाएं: प्रक्रिया कार्ड का संदर्भ देते समय संस्करण अवश्य लिखा जाए। यदि उत्पादन कार्य आदेश, कोटेशन या निरीक्षण रिकॉर्ड में प्रक्रिया संदर्भ केवल पहचान संख्या से लिखा जाए और संस्करण न हो, तो प्रक्रिया कार्ड उन्नत होने पर कार्यस्थल पर लागू पैरामीटर समीक्षा के समय वाले पैरामीटर से भिन्न हो सकते हैं।
6. कार्यान्वयन मार्ग और स्वीकृति संकेतक
हजारों ऐतिहासिक रिकॉर्ड को एक ही बार में संरचित करने का प्रयास न करें। व्यावहारिक क्रम यह है: पहला चरण, केवल नई परियोजनाओं के लिए नौ अनिवार्य फ़ील्ड भरना अनिवार्य करें और तीन महीनों में उच्च-गुणवत्ता वाला नया डेटा संचित करें; दूसरा चरण, पुन: उपयोग आवृत्ति के अनुसार क्रमबद्ध करके सबसे अधिक संदर्भित 100 ऐतिहासिक रिकॉर्ड में फ़ील्ड भरें; तीसरा चरण, इस डेटा के आधार पर पहले दस प्रक्रिया कार्ड बनाएं; चौथा चरण, प्रक्रिया कार्ड को कोटेशन और उत्पादन प्रक्रिया में सम्मिलित कर बंद-चक्र बनाएं।
स्वीकृति में केवल "कितने रिकॉर्ड दर्ज हुए" न देखें; तीन वास्तविक संकेतक देखें: खोज हिट दर (क्या इंजीनियर किसी विशिष्ट प्रश्न पर तीन क्वेरी के भीतर मेल खाता रिकॉर्ड पा सकता है), प्रक्रिया कार्ड पुन: उपयोग दर (नई परियोजनाओं में सीधे प्रक्रिया कार्ड लागू करने का अनुपात), और दोहराई गई विफलता दर (एक ही सामग्री + संरचना संयोजन में समान दोष के दूसरी बार होने की आवृत्ति)। ये तीन संकेतक क्रमशः "मिलता है", "उपयोग करने की इच्छा है" और "वास्तव में प्रभावी है" को दर्शाते हैं; इनमें से किसी एक का अभाव बताता है कि संरचनाकरण केवल सतही स्तर पर रुका हुआ है।
सारांश
3D प्रिंटिंग कंपनियों में ज्ञान प्रबंधन का वास्तविक विभाजन बिंदु ज्ञानकोष का होना नहीं, बल्कि ज्ञान का खोजा, संदर्भित और संस्करणीकृत किया जा सकना है। रिकॉर्ड को प्राकृतिक भाषा से फ़ील्ड-आधारित प्रविष्टियों में बदलना, नियंत्रित शब्दावली से अभिव्यक्ति को एकरूप करना, प्रक्रिया कार्ड से अनुभव को निष्पाद्य कार्रवाई बनाना, और नंबरिंग व संस्करण नियमों से पुराने निष्कर्षों को नए निर्णय दूषित करने से रोकना—इन चार चरणों के बाद ही संचित अनुभव पहली बार इंजीनियरिंग दृष्टि से वास्तविक पुन: उपयोग मूल्य प्राप्त करता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।