
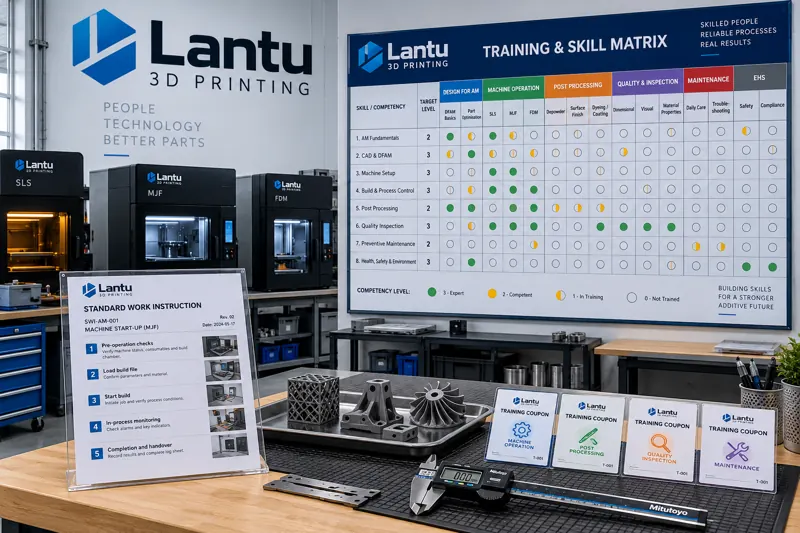
Point de départ : savoir utiliser une machine ne signifie pas savoir livrer
Dans la plupart des ateliers de fabrication additive, les compétences du personnel sont décrites par des libellés flous tels que « sait utiliser la machine », « sait retoucher les fichiers » ou « connaît le post-traitement ». Dès que la structure des commandes change — par exemple, d’un prototype unitaire à une production en petites séries, ou de pièces en résine à des pièces métalliques — la direction découvre souvent que seules deux ou trois personnes savent traiter de manière autonome les défauts de répartition de poudre, évaluer les déformations dues aux contraintes thermiques ou valider une première pièce. Les autres ne peuvent travailler qu’avec l’encadrement d’un collègue. Cette concentration des compétences entre les mains d’un petit nombre de personnes constitue une cause majeure de variation des délais de livraison et d’instabilité de la qualité des lots ; c’est aussi le risque le plus difficile à absorber dans la planification des équipes. Transformer l’expérience individuelle en une structure de données pilotable est le problème central que doit résoudre la matrice de compétences.
I. Une matrice de compétences n’est pas un annuaire, mais une cartographie compétences-tâches
Une matrice de compétences est fondamentalement un tableau à deux dimensions : les postes et les personnes en axe vertical, les opérations critiques en axe horizontal, et un niveau dans chaque cellule plutôt qu’un simple « sait/ne sait pas ». Pour un atelier d’impression 3D, l’axe horizontal comprend généralement la réparation des modèles et le contrôle des épaisseurs de paroi, la conception et le positionnement des supports, l’évaluation de l’état du lit et de la couche de poudre, les contrôles de l’équipement et le nettoyage des composants optiques, la surveillance de la fabrication et l’arrêt en cas d’anomalie, le retrait des supports et le nettoyage, le traitement thermique et la correction des déformations, le contrôle dimensionnel et l’interprétation des rapports, la finition de surface en post-traitement, ainsi que l’emballage et l’étiquetage. Une échelle à quatre niveaux, de 0 à 3, est recommandée : 0 correspond à aucune expérience, 1 à une exécution sous supervision, 2 à une exécution autonome sur des pièces courantes, et 3 à la capacité de traiter les anomalies et de former d’autres personnes. L’évaluation doit impérativement reposer sur les enregistrements de production et les données de résultat, et non sur l’impression du responsable.
II. Construire la matrice : de la décomposition des tâches au calibrage des niveaux
La première étape consiste à décomposer les tâches et à ramener chaque opération à des actions observables. Par exemple, la « surveillance du processus de fabrication » ne doit pas être évaluée comme un item global, mais détaillée en : vérification avant démarrage de la transmissivité de la vitre de protection et de l’état de la racleuse, identification des irrégularités de la couche de poudre et des défauts d’alimentation de la racleuse, détection d’anomalies du bain de fusion et exécution de l’arrêt, enregistrement du motif d’arrêt et confirmation de la reprise. La deuxième étape est le calibrage des niveaux : les équipes procédé, qualité et maintenance définissent conjointement des critères vérifiables pour les niveaux 2 et 3 de chaque item, tels que « réaliser de manière autonome dix pièces courantes consécutives conformes du premier coup » ou « identifier la cause d’un arrêt et remettre l’équipement en service en moins de 30 minutes ». La troisième étape est une évaluation pilote : sélectionner deux salariés reconnus comme les plus compétents et un nouvel arrivant comme points de référence afin de calibrer l’échelle de notation et d’éviter une surévaluation générale.
III. Utiliser la matrice : planification, habilitation et développement de la polyvalence
Une fois la matrice établie, son application la plus directe concerne la planification et les habilitations de travail. Des niveaux minimaux d’accès doivent être définis pour les opérations critiques ; par exemple, la surveillance de fabrication sur les équipements métalliques exige un niveau 2 ou supérieur, tandis que le traitement thermique et la validation de première pièce exigent un niveau 3, ou un niveau 2 avec contrôle supplémentaire. Lors de la planification, la matrice permet de sélectionner les personnes habilitées et d’éviter qu’une opération critique ne dépende d’une seule personne, créant ainsi un goulot d’étranglement. Sa deuxième utilisation est l’identification des écarts de compétences : en additionnant les niveaux de tous les employés puis en classant les opérations, celles dont le total est le plus faible représentent les fragilités de l’atelier et doivent être prioritaires pour la formation croisée. Enfin, elle soutient les plans de développement de la polyvalence : chaque salarié se voit attribuer un poste principal et un poste secondaire ; l’objectif du poste secondaire est généralement le niveau 2, avec une échéance et un formateur désigné, tandis que le taux d’atteinte des postes secondaires est intégré aux indicateurs de l’équipe.
IV. Industrialiser le dispositif de formation : tutorat, travail standardisé et boucle d’évaluation
La polyvalence ne s’acquiert pas par une simple observation. L’approche efficace consiste à intégrer la formation au travail : un salarié de niveau 3 assure le tutorat, la pratique est réalisée étape par étape selon des instructions de travail standardisées, et chaque étape comporte des critères d’acceptation explicites ainsi qu’une traçabilité. Les instructions de travail standardisées doivent couvrir quatre catégories : la séquence d’exécution, les paramètres clés, les anomalies courantes et leur traitement, ainsi que les points de contrôle qualité. Elles doivent correspondre une à une aux opérations de la matrice de compétences, afin que les enregistrements de formation puissent directement alimenter les niveaux de la matrice. L’évaluation ne devrait pas se limiter à un examen théorique ; une approche à deux dimensions, « pratique + résultats », est recommandée. La pratique est validée point par point par le tuteur selon les instructions, tandis que les résultats sont quantifiés à partir du taux de conformité du premier coup sur les N premières pièces réalisées de manière autonome par le salarié. Après réussite de l’évaluation, la matrice est mise à jour, l’habilitation est accordée et une période de validité ainsi qu’un cycle de réévaluation sont définis.
V. Erreurs fréquentes et actions correctives
La première erreur est la surévaluation des niveaux, en assimilant « avoir déjà vu » à « savoir faire ». La correction consiste à lier la notation aux enregistrements de production : sans preuve d’une réalisation autonome, le niveau 2 ne peut être attribué. La deuxième erreur est de laisser la matrice inchangée après sa création ; si elle n’est pas actualisée pendant six mois, la planification repose sur des données erronées. Il est recommandé de mettre à jour les évolutions chaque mois et de procéder à une réévaluation complète chaque trimestre. La troisième erreur est de couvrir uniquement les postes d’opérateurs, en excluant la programmation procédé, l’interprétation des contrôles et la maintenance des équipements, alors que ce sont précisément les zones où se concentrent les goulots d’étranglement. La quatrième erreur consiste à croire que la polyvalence signifie que chacun doit tout savoir faire. En réalité, le coût du passage d’une opération à une autre est élevé ; l’objectif raisonnable est de disposer de deux à trois personnes substituables pour chaque opération critique, et non d’un personnel universellement compétent.
VI. Indicateurs de gestion quantifiables
Il est recommandé de suivre en continu quatre indicateurs : le nombre de personnes habilitées par opération critique, un programme de formation étant déclenché lorsque ce nombre est inférieur à deux ; le taux de couverture des niveaux de compétence, soit la proportion de personnes de niveau 2 ou supérieur parmi les personnes affectées à l’opération ; le taux de polyvalents, soit la proportion de personnes disposant d’au moins un poste secondaire au niveau 2 ; et le délai d’atteinte de la formation, mesuré en mois réels entre le niveau 1 et le niveau 2. Ces quatre indicateurs peuvent être extraits directement de la matrice, sans collecte statistique supplémentaire, et reflètent à la fois la flexibilité de livraison et le risque lié aux ressources humaines. Pour la direction, la plus grande valeur de la matrice ne réside pas dans le tableau lui-même, mais dans sa capacité à rendre visibles, chaque semaine et de manière actionnable, les réponses aux questions : qui peut faire quoi et quelles compétences manquent encore ?
Conclusion
La matrice de compétences et le développement de la polyvalence consistent essentiellement à transformer les compétences implicites en données explicites, et à faire reposer la planification, les habilitations et la formation sur une même référence. L’ordre de déploiement recommandé est le suivant : commencer par la décomposition des tâches et les standards de niveau, réaliser ensuite une évaluation pilote pour calibrer les notations, intégrer la matrice à la planification et aux habilitations, puis utiliser les enregistrements d’évaluation pour alimenter sa mise à jour continue. Cette boucle réduit la dépendance à quelques collaborateurs clés et rend plus prévisible le rythme de livraison des petites séries et des productions à forte diversité.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.