
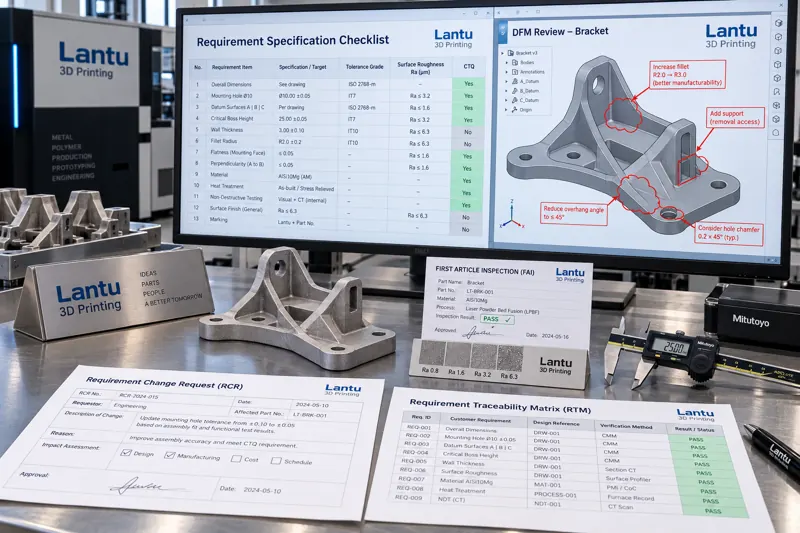
Pourquoi les exigences doivent d’abord devenir des spécifications vérifiables
Dans les projets de fabrication additive, les reprises les plus fréquentes ne surviennent pas lors de l’impression, mais lors de l’interprétation des exigences. Les demandes telles que « une résistance un peu plus élevée », « une surface plus lisse » ou « une meilleure précision dimensionnelle » ne sont pas directement exécutables sur le plan technique : sans nuance de matériau, état de traitement thermique ni orientation de prélèvement, aucun critère de conformité ne peut être défini. L’ingénierie des exigences constitue la première étape du pilotage sur l’ensemble du cycle de vie, du plan à la pièce réelle : elle traduit les descriptions imprécises en exigences numérotées, assorties de seuils et de méthodes de vérification, afin que le chiffrage, la planification et le contrôle qualité reposent sur un langage commun.
Une spécification exploitable comporte généralement quatre catégories d’informations : géométrie et tolérances (dimensions critiques, tolérances géométriques, système de références), matériau et état (nuance, exigences relatives aux lots de poudre, traitement thermique et densification), surface et performances (niveau de rugosité, emplacement et orientation des prélèvements mécaniques), livraison et traçabilité (identification des lots, liste des rapports de contrôle, mode d’emballage). Toute information manquante réapparaîtra ultérieurement sous la forme d’une demande de modification.
Identification des CTQ : ramener des dizaines de dimensions à quelques éléments critiques
Une pièce imprimée peut comporter des centaines de dimensions cotées, mais seules 5 à 12 d’entre elles déterminent généralement l’assemblage et la fonction. Ce sont les CTQ (caractéristiques critiques pour la qualité). Elles sont identifiées en remontant la chaîne fonctionnelle : les dimensions influençant les ajustements d’assemblage, les surfaces conditionnant l’étanchéité ou la reprise d’efforts, ainsi que les rayons et états de surface affectant la durée de vie en fatigue doivent être classés comme CTQ ; les dimensions d’encombrement sans fonction d’assemblage peuvent être traitées comme des caractéristiques générales.
La hiérarchisation permet ensuite d’allouer les ressources de contrôle de manière justifiée. Il est recommandé de contrôler 100 % des CTQ et de conserver les valeurs mesurées ; les caractéristiques importantes font l’objet d’un échantillonnage par lot ; les caractéristiques générales se limitent à un contrôle visuel et à une vérification des dommages liés au transport. Pour les pièces métalliques produites par LPBF, l’orientation de prélèvement doit également être indiquée séparément : l’écart d’allongement entre les directions verticale et horizontale peut atteindre 20 à 40 %. Une exigence de performance sans orientation de prélèvement est donc, en elle-même, invalide.
Validation des échantillons et de la première pièce : transformer le « cela semble correct » en « cela est mesuré conforme »
La validation d’un échantillon avant une commande en série est le moyen le plus efficace de converger vers des exigences stabilisées. Durant cette étape, l’objectif n’est pas de verrouiller l’aspect visuel, mais trois points : vérifier que la combinaison matériau-paramètres de procédé satisfait les performances requises, que les déformations d’impression restent dans la plage de compensation et que la chaîne de post-traitement peut reproduire de manière stable l’état de surface attendu.
L’inspection de première pièce (FAI) doit couvrir l’ensemble des CTQ et être accompagnée des certificats matière, courbes de traitement thermique et rapports de contrôle. L’échantillon de première pièce doit être conservé comme échantillon de référence pour comparer les lots ultérieurs. La pièce de référence approuvée et signée par le client constitue la seule preuve matérielle permettant de déterminer ultérieurement si une modification est intervenue. Sans échantillon scellé, tout litige dimensionnel repose sur les souvenirs respectifs des parties.
Modifications des exigences : faire en sorte que chaque changement laisse une trace et un coût identifié
Les cycles des projets d’impression sont courts et les clients demandent fréquemment des ajustements après l’échantillonnage. Une modification n’est pas problématique en soi ; ce qui l’est, c’est une modification sans numéro, sans analyse d’impact et sans contrôle des versions. Un processus de modification rigoureux doit comprendre : une demande de modification indiquant le contenu modifié et la référence d’origine, une analyse d’impact sur l’outillage, les paramètres, les points de contrôle et les délais, un contrôle de version garantissant l’annulation immédiate des anciens plans, ainsi qu’une nouvelle validation de première pièce lorsque nécessaire.
Il est particulièrement important de distinguer deux catégories de modifications : les modifications géométriques nécessitent généralement une nouvelle simulation et une nouvelle première pièce ; les simples clarifications documentaires, telles que l’ajout d’une indication de rugosité de surface, exigent uniquement une mise à jour des documents techniques. Confondre ces deux cas conduit soit à une validation excessive, soit à des contrôles insuffisants.
Accord technique : inscrire les règles d’acceptation avant la livraison
L’accord technique est le résultat final de l’ingénierie des exigences et sert de référence d’arbitrage lors de la livraison. Un accord technique applicable doit au minimum définir : les normes citées et leurs versions, les critères d’acceptation et méthodes de mesure des caractéristiques critiques, le plan d’échantillonnage et les règles de décision, le traitement des produits non conformes (réparation, dérogation ou rebut), ainsi que les règles de conservation des échantillons et de contre-expertise en cas de litige.
Une exigence de performance sans critère d’évaluation équivaut à une absence d’exigence. Par exemple, « surface lisse » doit être formulé ainsi : « sur la surface spécifiée, Ra ≤ 6,3 μm, évalué conformément à la norme GB/T, longueur d’échantillonnage de 0,8 mm, mesure en 3 points et calcul de la moyenne » ; « résistance conforme » doit devenir : « résistance à la traction à température ambiante des éprouvettes produites avec le lot ≥ à la valeur spécifiée, orientation de prélèvement verticale, éprouvettes soumises au même traitement thermique que le lot ».
Conclusion
Traduire les exigences client en spécifications vérifiables est l’étape offrant le meilleur retour sur investissement dans la chaîne de livraison allant du plan à la pièce réelle. Identifier les CTQ, figer les références au moyen d’échantillons et de premières pièces, encadrer les changements par des demandes de modification et un contrôle de version, puis définir les règles d’acceptation dans un accord technique : ces quatre étapes permettent d’éviter les reprises avant même le chiffrage et de fonder les litiges de livraison sur des éléments objectifs.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.