
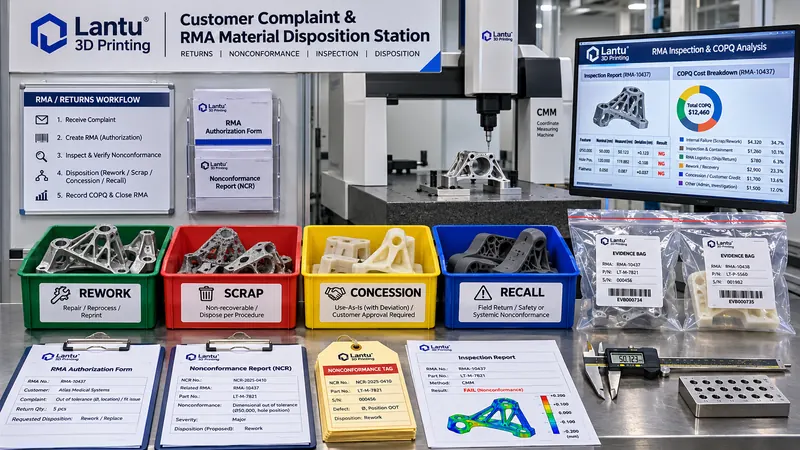
Introduction : après une réclamation client, le plus difficile n'est pas d'expliquer, mais d'attribuer les responsabilités
Lorsqu'une pièce personnalisée imprimée en 3D présente chez le client un écart dimensionnel, une interférence d'assemblage, une corrosion précoce de surface ou une dispersion des performances entre lots, la séquence habituelle est la suivante : les ventes rassurent d'abord le client, l'ingénierie examine les photos à distance, la qualité produit un rapport 8D, puis un compromis est négocié entre « réexpédier une pièce » et « laisser le client rectifier par meulage ». Le problème est que cette approche traite la réclamation comme un événement de service plutôt que comme un événement de perte qualité. Sur un lot de 20 supports en nylon PA12, 6 pièces ont révélé lors de l'installation un décalage de perçage de 0,35 à 0,55 mm. L'entreprise a réexpédié 6 pièces et pris en charge les frais de transport contre remboursement ; seuls environ 4 200 RMB de coûts de relance de production ont été comptabilisés. Or, les 4 heures d'arrêt de ligne du client, le recontrôle de 12 pièces, la replanification et la réduction ultérieure des commandes ne figurent dans aucun registre. Trois mois plus tard, le même schéma de positionnement du montage pose à nouveau problème ; les responsables constatent toujours que « les coûts après-vente restent faibles », et l'amélioration de la cause racine ne devient jamais prioritaire. lantu3D considère le passage du plan et de la conception à la livraison physique comme une gestion du cycle de vie complet ; la boucle de réclamation doit donc reposer sur quatre champs auditables : décision de retour, consolidation des pertes, déclenchement de rappel et analyse des défauts échappés.
I. Définir d'abord les limites : retour, échange, réparation, dérogation et rappel ne sont pas la même chose
De nombreux litiges proviennent d'une terminologie utilisée indistinctement. Il est recommandé de formaliser cinq types de traitement dans la procédure qualité de l'entreprise : le retour implique le renvoi simultané de la propriété et de l'objet physique, et s'applique aux défaillances fonctionnelles ou aux écarts systématiques d'un même lot ; l'échange consiste à retourner la pièce initiale et à fournir une pièce conforme, la pièce d'origine devant être conservée comme preuve ; la réparation consiste à rétablir la conformité chez le client ou après retour en usine par usinage, ponçage ou nouveau traitement thermique, avec un enregistrement obligatoire de revalidation ; l'acceptation sous dérogation concerne un écart sans incidence fonctionnelle, autorisé par écrit par le client pour une utilisation en l'état ; par exemple, la rugosité Ra d'une surface non fonctionnelle peut passer de 6,3 μm à 9,0 μm, sans modification possible du diamètre des trous d'assemblage ; enfin, le rappel/récupération concerne des lots déjà livrés présentant une cause commune et susceptibles de continuer à générer des défaillances, nécessitant une récupération proactive par numéro de série ou un tri sur site. Un RMA (Return Material Authorization) n'est pas un simple bordereau logistique, mais un numéro contrôlé attribué à chaque article retourné : client, numéro de commande, numéro de lot, numéro de tâche d'impression, lot de matière, lot de post-traitement, symptôme de défaillance, niveau d'évaluation initial, mode de transport, réceptionnaire et liste des preuves doivent être associés individuellement. Un retour sans numéro RMA ne doit pas entrer dans la zone des produits non conformes ; sinon, il devient impossible lors de l'analyse rétrospective de savoir de quel lot de poudre ou de quelle fenêtre de paramètres il provient.
II. Classification des réclamations : remplacer l'impression subjective par une gravité et une propagation mesurables
Il est recommandé de répartir les réclamations en trois niveaux, A/B/C, selon des critères chiffrés plutôt que descriptifs. Niveau A : pièce de sécurité, pièce sous pression, défaillance d'assemblage fonctionnel, ou au moins 2 pièces présentant le même défaut dans un lot / taux de non-conformité du lot ≥ 5 % ; réponse sous 2 heures et confinement des stocks et expéditions du même lot sous 24 heures. Niveau B : défaut d'aspect, dimension non critique ou dommage d'emballage sans incidence fonctionnelle, limité à une pièce d'un lot avec recontrôle conforme ; réponse sous 8 heures et décision sous 3 jours ouvrés. Niveau C : demande d'information, document manquant ou suivi logistique ; ces cas n'entrent pas dans le processus de produit non conforme mais sont comptabilisés dans les indicateurs de service. La gravité S, l'occurrence O et la détectabilité D peuvent être notées de 1 à 5 afin de former un indice de priorité des risques, RPN=S×O×D. Par exemple, pour un « décalage de trou d'assemblage sur un support métallique », S=5, O=3 et D=2, soit RPN=30, ce qui déclenche automatiquement un traitement de niveau A. La classification doit être liée à la traçabilité : RMA → numéro de tâche d'impression → numéro d'équipement → lot d'étalement de poudre → enregistrement de teneur en oxygène du gaz de protection → courbe de traitement thermique → rapport CMM. Si 18 pièces du même lot ont déjà été livrées, le confinement ne porte pas sur la seule pièce faisant l'objet de la réclamation, mais sur les 18 pièces associées au même numéro de tâche, ainsi que sur les encours de tâches voisines réutilisant le même montage et les mêmes paramètres de compensation.
III. Chaîne de traitement RMA : sept jalons, de la réception des preuves à la revalidation
Le premier jalon est l'autorisation : l'ingénieur qualité émet le RMA, gèle les enregistrements du lot et interdit l'écrasement du modèle source et des paramètres de procédé. Le deuxième consiste à documenter l'état à réception au moyen de photos sur six faces et de l'état de l'emballage ; l'étiquette indicatrice de choc, l'écrasement des calages et l'intégrité de la fermeture doivent être conservés comme preuves afin d'éviter de confondre un dommage de transport avec un défaut d'impression. Le troisième est l'isolement : la pièce retournée reçoit une étiquette rouge de non-conformité et est placée sur une palette distincte, sans mélange avec les pièces à réparer ni les échantillons de rétention. Le quatrième est l'essai de reproduction : mesurer conformément à la liste CTQ du plan d'origine ; pour les pièces métalliques, il faut au minimum consigner l'orientation d'échantillonnage, car l'allongement des éprouvettes verticales et horizontales en LPBF peut différer de 20 à 40 %. Il est recommandé de répéter les mesures avec la même CMM étalonnée, le même palpeur et la même orientation de bridage, l'incertitude de mesure devant figurer dans le rapport. Le cinquième est la stratification de la cause racine : erreur de compensation de conception, erreur de version du modèle, dérive de l'état machine, taux d'humidité excessif de la poudre, déformation au post-traitement, dommage d'emballage ou de transport, erreur d'assemblage du client. Une cause principale et des facteurs contributifs doivent être définis parmi ces sept catégories ; il ne suffit pas d'écrire « erreur de manipulation ». Le sixième est la décision de traitement : réparation, rebut, dérogation, échange ou rappel doivent être approuvés conjointement par la qualité, l'ingénierie et la production ; les pièces rebutées reçoivent un marquage destructif avant d'entrer dans le registre des déchets. Le septième est la revalidation et la clôture : les pièces réparées font l'objet d'un recontrôle dimensionnel complet, les pièces de remplacement sont accompagnées des éléments critiques de FAI et du certificat matière ; la clôture exige la confirmation d'utilisation par le client et l'absence de récidive liée à la même cause au cours des 3 lots suivants ou dans les 90 jours, démontrant l'efficacité des CAPA.
IV. Calculer l'intégralité des pertes qualité : tableau COPQ et indicateur d'échappement des défauts
Si le coût des réclamations ne comptabilise que les frais de relance de production, il est systématiquement sous-estimé. Il est recommandé de créer quatre catégories de COPQ (coût de la mauvaise qualité) : défaillances internes (matières rebutées, immobilisation des équipements, temps de réimpression, réparation et recontrôle), défaillances externes (transport de remplacement, assistance sur site client, indemnisation d'arrêt de ligne, réductions de prix et perte de commandes), coûts d'évaluation (CMM supplémentaire, CT, métallographie et recontrôles tiers) et coûts de prévention et de correction (révision des montages, réétalonnage de la fenêtre de paramètres, révision des SOP et formation). Pour les 20 supports cités en introduction : matière et temps machine pour 6 pièces de remplacement, environ 4 200 RMB ; transport express et assurance, 380 RMB ; assistance d'ingénierie sur site pendant 2 jours-homme, environ 1 600 RMB ; recontrôle CMM de 12 pièces, environ 900 RMB ; remise négociée au titre de l'arrêt de ligne client, 3 000 RMB ; révision des goupilles de positionnement du montage et validation de première pièce, environ 2 500 RMB. Le total atteint environ 12 580 RMB, soit trois fois le montant initialement enregistré. Définir également le taux d'échappement des défauts : nombre de pièces CTQ non conformes détectées après livraison ÷ nombre de pièces livrées sur la même période, exprimé pour 10 000 pièces. Si 2 400 pièces sont livrées sur un trimestre et que 6 défauts sont détectés à l'extérieur, le taux est de 25 000 ppm ; l'objectif est de le ramener à ≤ 5 000 ppm après amélioration sur 3 lots. Le rapport qualité mensuel doit présenter conjointement le nombre de réclamations, le délai de clôture des RMA, le coût de défaillance externe par pièce, le taux de récidive d'une même cause et le taux de clôture des CAPA dans les délais ; sinon, même un rapport 8D très complet ne peut prouver que le système s'améliore.
V. Déclenchement et simulation de rappel : ne pas attendre l'appel d'un deuxième client
Le rappel ne concerne pas uniquement les secteurs automobile et médical. Il est recommandé de définir quatre critères impératifs de déclenchement : deux réclamations de niveau A de même cause sur un même lot matière ou une même tâche d'impression ; confirmation par CT ou métallographie de porosités ou de manque de fusion à l'échelle du lot au-delà du niveau d'acceptation ; preuve que la courbe de traitement thermique, l'enregistrement de teneur en oxygène ou le nombre de cycles de recyclage de poudre dépasse la fenêtre de procédé alors que des pièces ont déjà été expédiées ; apparition d'un risque de sécurité chez le client. Après déclenchement, une cellule composée de représentants de la qualité, de l'ingénierie, de la production, du service client et du juridique doit être constituée sous 2 heures. Selon la liste des numéros de série, elle distingue cinq statuts : « installé », « en stock chez le client », « en transit », « en cours de fabrication » et « en stock interne », auxquels sont associés respectivement des instructions de tri sur site, des avis d'arrêt d'utilisation, des ordres d'interception et des consignes d'isolement. Réaliser chaque trimestre un exercice sur table : sélectionner au hasard un lot déjà livré et exiger, sous 60 minutes, une liste exploitable des numéros de série et contacts, sous 90 minutes le confinement des stocks et expéditions du même lot, puis sous 24 heures un modèle de communication technique externe. Le résultat de l'exercice ne doit pas être un procès-verbal de réunion, mais une liste de contacts opérationnelle, des seuils de décision et des versions validées des messages à utiliser.
VI. Liste de mise en œuvre : en 30 jours, faire évoluer le registre des réclamations vers une boucle d'ingénierie fermée
Semaine 1 : unifier les règles de numérotation RMA et les étiquettes de produits non conformes, compléter l'indexation à quatre niveaux numéro de commande — numéro de tâche — numéro de lot — numéro de série ; intégrer les cinq modes de traitement, retour, échange, réparation, dérogation et rappel, dans les documents de procédure. Semaine 2 : établir le tableau de classification A/B/C et les seuils RPN, configurer les délais de réponse, les voies d'escalade et les règles de périmètre de confinement, et connecter le système d'affectation des tâches afin de geler les lots concernés. Semaine 3 : déployer les quatre catégories COPQ et le rapport sur le taux d'échappement des défauts ; inclure le transport, les remises, l'assistance sur site et les essais tiers dans les défaillances externes ; imposer à chaque RMA l'association d'au moins 3 photos de preuve et d'un rapport de recontrôle. Semaine 4 : mener un exercice de rappel sur table, puis utiliser les données de réclamations des 12 derniers mois pour recalculer les trois causes racines les plus coûteuses, en attribuant à chacune un responsable CAPA et des critères d'efficacité. Les points de contrôle clés comprennent : l'existence éventuelle de pièces retournées sans numéro RMA ; le confinement du même lot dans les 24 heures pour les réclamations de niveau A ; le marquage destructif des pièces rebutées ; l'autorisation écrite du client pour toute acceptation sous dérogation ; la preuve d'absence de récidive sur les 3 lots suivants pour clôturer une CAPA ; et la couverture des pertes de commandes par le COPQ, au-delà des seuls coûts de relance de production.
Conclusion : le livrable de la boucle de réclamation est un ensemble de chiffres auditables
lantu3D met l'accent sur la gestion du cycle de vie, de la conception sur plan à la livraison physique ; la phase après-vente fait également partie de la chaîne d'ingénierie. En faisant évoluer les réclamations clients vers un numéro RMA contrôlé, des critères de classification, une chaîne de traitement en sept jalons, une consolidation COPQ exhaustive et un mécanisme de déclenchement de rappel, l'entreprise n'obtient plus seulement un rapport 8D bien rédigé, mais des réponses traçables à ces questions : « quel lot, quel équipement, quel paramètre, quelle perte et y a-t-il récidive ? ». Il est recommandé de suivre chaque trimestre quatre chiffres : taux de confinement du même lot de 100 % pour les réclamations de niveau A, délai moyen de clôture RMA ≤ 7 jours ouvrés, taux de récidive d'une même cause ≤ 5 %, et diminution continue du taux d'échappement des défauts pour 10 000 pièces. Ce n'est que lorsque les données de retour et de rappel alimentent en retour la conception des montages, la fenêtre de procédé et le plan de contrôle que les réclamations clients cessent réellement d'être un centre de coûts pour devenir un point d'entrée de l'amélioration technique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.