
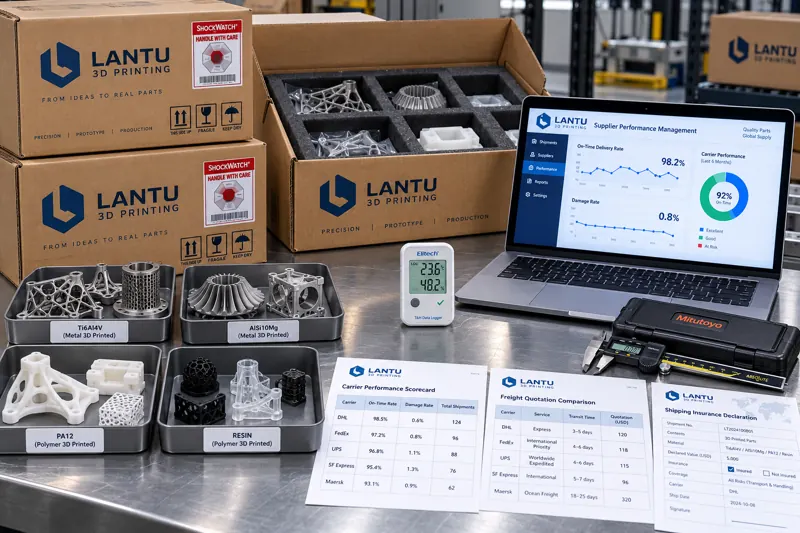
Introduction : même un excellent emballage ne peut éliminer les variables du transport
De nombreuses équipes de services d’impression 3D consacrent beaucoup d’efforts à leurs solutions d’emballage : choix des mousses de calage selon la fragilité, sachets barrière avec dessiccant, caisses en bois traitées thermiquement et marquées conformément à l’ISPM 15. Pourtant, les avaries persistent. Les analyses a posteriori montrent souvent que la cause n’est pas l’emballage lui-même, mais le transport : écrasement lors du tri en plateforme, chute inclinée pendant la manutention, variations de température et d’humidité non enregistrées en transit, ou absence de preuve vérifiable lors de la réception. L’emballage détermine si une pièce peut résister à un choc ; le transporteur détermine si elle sera exposée à ce choc. Lorsque les livraisons passent d’échantillons unitaires à plusieurs dizaines d’expéditions mensuelles, il ne suffit plus de « trouver un logisticien de confiance ». Les transporteurs doivent être traités comme des fournisseurs soumis à qualification, mesure, notation et gestion par catégories.
I. Définir clairement les « non-conformités de transport », faute de quoi aucune notation n’est possible
La première étape de la gestion des transporteurs n’est pas de choisir un logisticien, mais de définir ce qui constitue un échec. De nombreux litiges découlent d’une compréhension différente des « dommages » : une trace d’écrasement sur le carton compte-t-elle ? Une rayure sur la pièce compte-t-elle ? Un retard de deux jours compte-t-il ? Il est recommandé de décomposer le résultat du transport en quatre catégories d’événements mesurables :
1. Dommages fonctionnels — rupture, déformation ou détérioration d’une surface d’interface rendant la pièce impropre au montage ou à l’utilisation immédiate. Cette catégorie est à tolérance zéro et reçoit la pondération la plus élevée.
2. Dommages esthétiques — carton extérieur détérioré, calage interne déplacé sans atteinte à la pièce, ou rayures réparables sur la pièce. Ces cas sont comptabilisés, mais ne constituent pas nécessairement un échec global.
3. Écart de délai — différence entre l’heure réelle de réception et le délai promis. Il est préférable d’enregistrer le nombre d’heures d’écart pour chaque expédition, plutôt que de se limiter à une évaluation binaire « à l’heure/en retard », car la distribution des écarts reflète mieux la stabilité que le seul taux de ponctualité.
4. Absence d’enregistrement — enregistreur de température et d’humidité non activé, étiquette indicatrice de choc non posée, bon de réception sans signature ni horodatage. Ces manquements paraissent mineurs, mais constituent la cause la plus fréquente d’échec des réclamations et doivent être comptabilisés séparément.
Ces quatre catégories doivent figurer dans l’annexe de l’accord technique ou des conditions de transport. Le transporteur doit les confirmer avant de soumettre son offre : toutes les évaluations ultérieures disposeront alors d’une base commune.
II. Qualification des transporteurs : classer selon le risque des pièces plutôt que lancer un appel d’offres unique
Dans les livraisons issues de l’impression 3D, les écarts entre pièces sont considérables : une pièce de présentation en résine et un support en alliage de titane n’imposent absolument pas les mêmes exigences de transport. Confier toutes les marchandises à un seul transporteur revient soit à payer trop cher, soit à ne pas assurer une protection suffisante. Une approche réalisable consiste à répartir les livrables en trois niveaux de risque :
Niveau A (valeur élevée / forte vulnérabilité) — pièces métalliques fonctionnelles, pièces à parois minces susceptibles de se déformer, échantillons déjà validés en montage, commandes dont la valeur unitaire dépasse un seuil défini. Exigences : véhicule dédié ou liaison directe, interdiction de tri intermédiaire, enregistrement continu de la température et de l’humidité, étiquettes obligatoires de choc et d’inclinaison, assurance ad valorem couvrant intégralement la valeur déclarée.
Niveau B (risque intermédiaire) — pièces en nylon, pièces standard en résine et petites séries multi-pièces. Un transit intermédiaire est autorisé, sous réserve d’un emballage de calage conforme et d’une limitation explicite du nombre de niveaux de gerbage.
Niveau C (faible risque) — documents, éprouvettes, pièces de validation non fonctionnelles. Expédition standard possible, sans obligation d’équipements de surveillance.
Lors de l’évaluation de qualification, le transporteur doit démontrer ses capacités pour le niveau concerné, et non se contenter d’affirmer qu’il possède « un réseau national ». La liste de contrôle doit inclure : le taux d’avarie des 12 derniers mois pour des marchandises comparables, l’existence de procédures opérationnelles pour les étapes de tri, la capacité à fournir une interface de suivi en transit, ainsi que le délai réel de clôture des dossiers d’assurance et de réclamation. Un transporteur incapable de fournir des données historiques doit d’abord être testé sur de petits volumes de niveau C, puis reclassé après obtention d’un échantillon suffisant.
III. Évaluation de la performance : des scores fondés sur les enregistrements, non sur les impressions
L’évaluation des transporteurs dégénère facilement en appréciations du type « celui-ci semble correct ». Pour l’éviter, toutes les données du modèle de notation doivent provenir d’enregistrements traçables, et non d’évaluations subjectives. Une grille de notation trimestrielle directement applicable peut être conçue comme suit :
Taux d’avarie (pondération 40 %) = nombre de pièces présentant des dommages fonctionnels / nombre de pièces expédiées. Les seuils recommandés sont ≤ 0,5 % pour les commandes de niveau A et ≤ 2 % pour le niveau B. Le dépassement du seuil déclenche des actions correctives plutôt qu’une exclusion immédiate.
Taux de respect des délais (pondération 25 %) = nombre de commandes dont l’écart est compris dans la fenêtre autorisée / nombre total de commandes. La fenêtre est définie par itinéraire, par exemple ±12 heures au sein d’une même province et ±24 heures entre provinces. L’écart-type des retards doit aussi être enregistré : un écart-type élevé indique une instabilité des délais et doit signaler un risque, même si le taux de respect demeure satisfaisant.
Taux de complétude des enregistrements (pondération 20 %) = nombre de lots avec enregistrements complets / nombre total de lots. Un dossier est considéré complet si le bon de réception comporte une signature et un horodatage, si les données des équipements de surveillance peuvent être exportées et si les anomalies ont fait l’objet d’un retour d’information pendant le transport.
Réactivité aux anomalies et coopération aux réclamations (pondération 15 %) — nombre de jours ouvrés entre la déclaration de l’anomalie et le retour écrit du transporteur, ainsi que le délai de clôture de la réclamation.
Le score trimestriel résulte de la pondération de ces quatre indicateurs. Les résultats ne doivent pas servir uniquement aux récompenses ou sanctions, mais également à ajuster les quotas par niveau : les transporteurs atteignant le niveau A pendant deux trimestres consécutifs reçoivent davantage d’expéditions de niveau A ; ceux qui restent sous le seuil durant deux trimestres consécutifs voient leurs quotas réduits ou leur classification abaissée. La notation influence ainsi réellement l’attribution des affaires et incite les transporteurs à s’améliorer.
IV. Tarifs et clauses : intégrer les coûts cachés dans le prix unitaire
Une approche achat ne considérant que le tarif au kilogramme conduit presque inévitablement à des erreurs dans les livraisons d’impression 3D. Le coût réel du transport comprend au moins cinq éléments : le fret de base, les suppléments carburant et zones éloignées, la prime d’assurance, l’amortissement des outillages d’emballage et des équipements de surveillance, ainsi que le coût de relance de production et de gestion des réclamations en cas d’avarie. Ce dernier élément est le plus souvent négligé : la perte directe liée à l’avarie d’une pièce de niveau A peut se limiter à la matière et au temps machine, mais les effets associés comprennent l’arrêt d’attente chez le client, la capacité mobilisée par une replanification et le retard des jalons du projet.
Lors de la comparaison des offres, il est recommandé de convertir les propositions de tous les transporteurs en coût rendu par pièce : répartir les cinq postes ci-dessus selon les dépenses réelles trimestrielles sur le nombre de pièces, puis comparer ce coût aux offres. En pratique, le transporteur affichant le prix initial le plus bas peut présenter le coût rendu le plus élevé en raison de son taux d’avarie et de la durée de ses procédures de réclamation.
Trois points doivent être explicitement fixés dans les clauses : les plafonds d’assurance et d’indemnisation (pourcentage de la valeur déclarée indemnisé et franchise), le point de départ du délai de réclamation (il est conseillé de le faire courir à partir de l’horodatage de réception, et non de la date de facture), et la répartition de la charge de la preuve (qui fournit les photos de déballage, qui fournit les données de surveillance en transit et quelles sont les conséquences de l’absence de contestation dans le délai convenu). Si ces trois éléments restent flous, une avarie ne mène qu’à des contestations interminables.
V. Interaction avec la solution d’emballage : une gestion réelle exige une boucle fermée
La gestion des transporteurs n’est pas un module isolé. Lorsque le taux d’avarie augmente sur un itinéraire donné, la première réaction ne doit pas être de changer de transporteur, mais de vérifier si l’emballage est adapté aux conditions réelles de cet itinéraire : l’augmentation des transits signifie-t-elle que le nombre de niveaux de gerbage a été sous-estimé ? L’allongement du temps de transport implique-t-il une quantité insuffisante de dessiccant ? Les variations saisonnières de température et d’humidité dépassent-elles la plage de conception du sachet barrière ? Inversement, l’efficacité des améliorations d’emballage doit être validée par les enregistrements du transporteur : seules les données de choc, de température et d’humidité en transit permettent de déterminer si la modification du calage est réellement utile.
Il est donc recommandé de mettre en place une boucle simple : chaque trimestre, classer les incidents d’avarie selon trois dimensions — « itinéraire + niveau de risque de la pièce + solution d’emballage » — afin d’identifier les combinaisons les plus fréquentes. Adapter ensuite les spécifications d’emballage ou les quotas attribués au transporteur sur cet itinéraire, puis réexaminer les résultats au trimestre suivant. Après deux ou trois cycles, le taux d’avarie présente généralement une baisse structurelle visible.
Conclusion
Le cœur de la gestion des transporteurs consiste à transformer le transport, d’une activité simplement « confiée à un prestataire externe », en un processus d’ingénierie doté de critères de qualification, d’un modèle de notation, de contraintes contractuelles et d’une boucle d’amélioration. Quatre actions constituent un point de départ directement applicable : définir clairement les quatre catégories de non-conformités de transport et les exigences par niveau ; établir une notation trimestrielle fondée sur des enregistrements traçables plutôt que sur des impressions subjectives ; convertir tous les coûts en coût rendu par pièce avant de comparer les offres ; intégrer dans les contrats l’assurance, les délais de réclamation et la charge de la preuve. Pour l’impression 3D, activité à forte valeur, petits volumes et cadences de livraison serrées, le principal bénéfice ne réside pas dans les quelques points gagnés sur la négociation du fret, mais dans la transformation des variables incontrôlables du transit en éléments mesurables, améliorable et imputables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.