
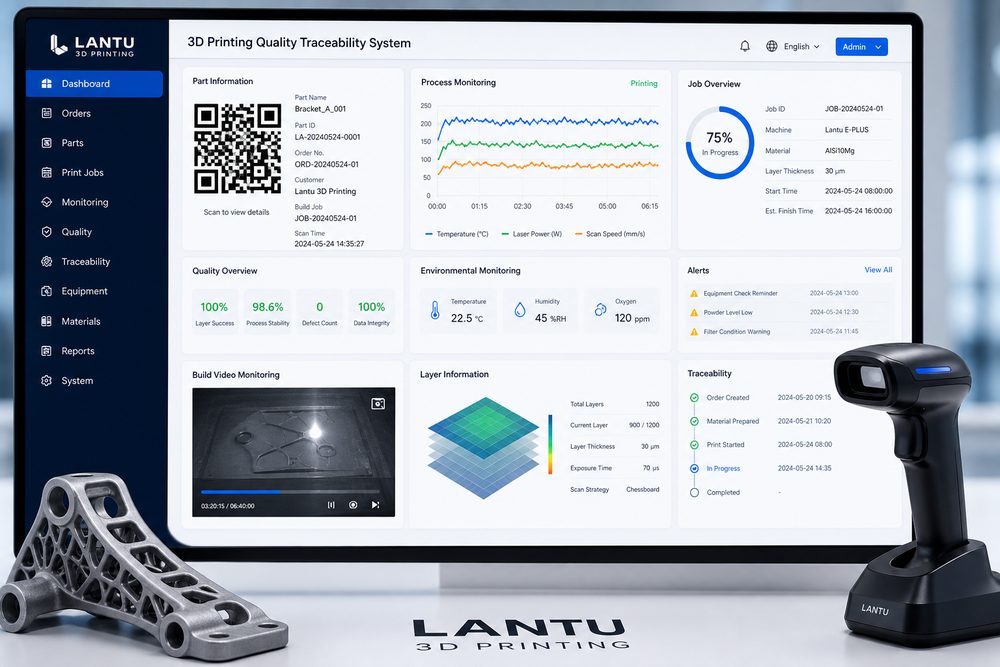
Introduction : Un véritable accident de qualité
En 2023, un lot de pièces structurelles en alliage de titane fabriquées par une entreprise aérospatiale utilisant le procédé SLM (fusion sélective au laser) a subi une rupture de fatigue précoce lors d'essais au banc. Après traçage, il a été constaté que 6 des 24 pièces du même lot présentaient différents degrés de défauts de pores, avec un taux de défauts pouvant atteindre 25 %. En raison du manque d'enregistrements complets des paramètres de processus, la source du problème n'a pas pu être localisée avec précision, ce qui a finalement conduit à la mise au rebut de l'ensemble du lot de pièces et à une perte économique directe de plus de 800 000 yuans.
Ce cas révèle les principaux problèmes de la fabrication par impression 3D : La complexité des paramètres du processus et le manque de traçabilité de la qualité. Différent du processus de découpe traditionnel, le processus d'impression 3D implique le couplage de dizaines de paramètres de processus tels que la puissance du laser, la vitesse de numérisation, l'épaisseur de la couche, les paramètres de revêtement en poudre, la température de formage, etc. De petits écarts dans n'importe quel paramètre peuvent entraîner des défauts internes. Selon les statistiques de l'industrie, dans les ateliers d'impression 3D dépourvus d'un système de traçabilité systématique, le taux de réussite des produits au premier essai n'est généralement que de 85 à 90 %, ce qui est bien inférieur au niveau de plus de 95 % de la fabrication traditionnelle.
1. Défis particuliers de la traçabilité de la qualité de l’impression 3D
Pour construire un système de traçabilité de la qualité de l'impression 3D, nous devons d'abord comprendre ses différences essentielles par rapport à la fabrication traditionnelle. En prenant comme exemples les deux principaux processus d'impression sur métal SLS (frittage sélectif par laser) et SLM, leurs facteurs d'influence sur la qualité présentent des caractéristiques significatives de couplage multiparamétrique et de corrélation non linéaire.
1. Complexité des paramètres du processus
Les paramètres clés du processus SLM incluent :
- Paramètres du laser : puissance 150-400 W (valeur typique de l'alliage de titane), vitesse de balayage 600-1 200 mm/s, diamètre du spot 50-100 μm
- Stratégie de numérisation : espacement de numérisation de 0,1 à 0,14 mm, épaisseur de couche de 30 à 50 μm, rotation de l'angle de numérisation de 67 °
- Paramètres environnementaux : teneur en oxygène dans la chambre de formage Étape suivante Est-ce proche de ce dont vous avez besoin ?
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.