
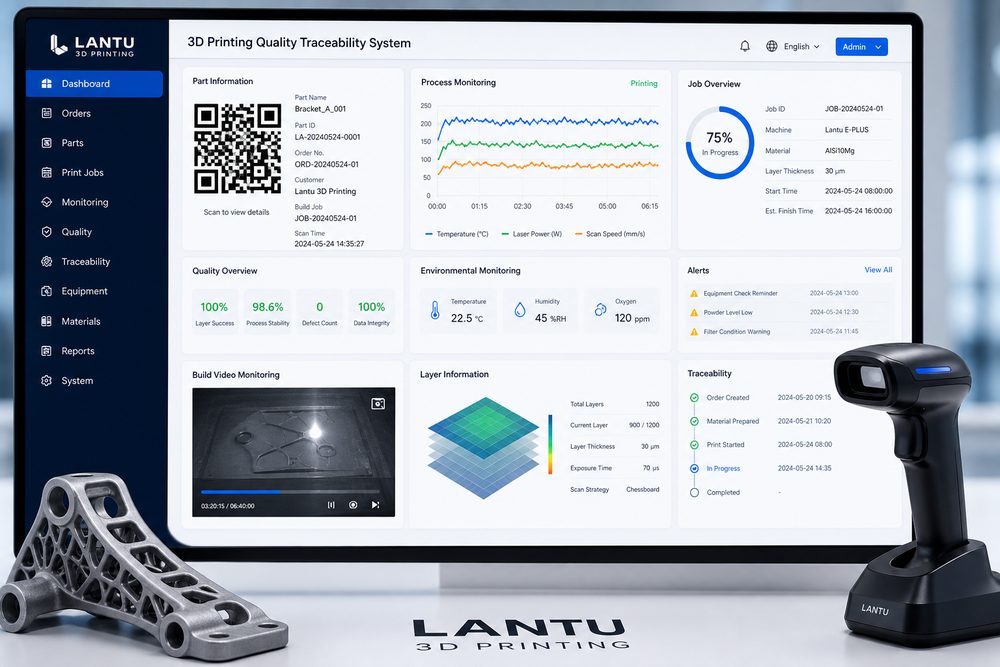
Introdução: um acidente real de qualidade
Em 2023, um lote de componentes estruturais de liga de titânio fabricados por uma empresa aeroespacial por meio do processo SLM (fusão seletiva a laser) apresentou falha prematura por fadiga durante ensaios em bancada. Após o rastreamento, constatou-se que, entre 24 peças do mesmo lote, 6 apresentavam defeitos de porosidade em diferentes graus, com uma taxa de defeitos de até 25%. Como não havia registros completos dos parâmetros de processo, não foi possível localizar com precisão a causa-raiz do problema, o que acabou levando ao descarte de todo o lote e a perdas econômicas diretas superiores a 800 mil yuans.
Esse caso revela o principal ponto crítico da manufatura por impressão 3D: a complexidade dos parâmetros de processo e a falta de capacidade de rastreabilidade da गुणवत्ता. Diferentemente da usinagem tradicional, o processo de impressão 3D envolve a ação combinada de dezenas de parâmetros de processo, como potência do laser, velocidade de varredura, espessura da camada, parâmetros de deposição do pó e temperatura de formação; qualquer pequeno desvio em um desses parâmetros pode gerar defeitos internos. Segundo estatísticas do setor, em oficinas de impressão 3D sem um sistema de rastreabilidade sistemático, a taxa de aprovação na primeira passagem costuma ser de apenas 85%-90%, muito abaixo do nível superior a 95% da manufatura tradicional.
1. Desafios específicos da rastreabilidade da qualidade na impressão 3D
Para construir um sistema de rastreabilidade da qualidade na impressão 3D, é preciso прежде entender suas diferenças essenciais em relação à manufatura tradicional. Tomando como exemplo os dois principais processos de impressão metálica, SLS (sinterização seletiva a laser) e SLM, os fatores que influenciam a qualidade apresentam características marcantes de acoplamento multivariável e relação não linear.
1. Complexidade dos parâmetros de processo
Os principais parâmetros do processo SLM incluem:
- Parâmetros do laser: potência de 150-400 W (valor típico para liga de titânio), velocidade de varredura de 600-1200 mm/s, diâmetro do spot de 50-100 μm
- Estratégia de varredura: espaçamento de varredura de 0,1-0,14 mm, espessura da camada de 30-50 μm, rotação do ângulo de varredura de 67°
- Parâmetros ambientais: teor de oxigênio na câmara de formação Próximo passo Isto está próximo do que precisa?
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.