
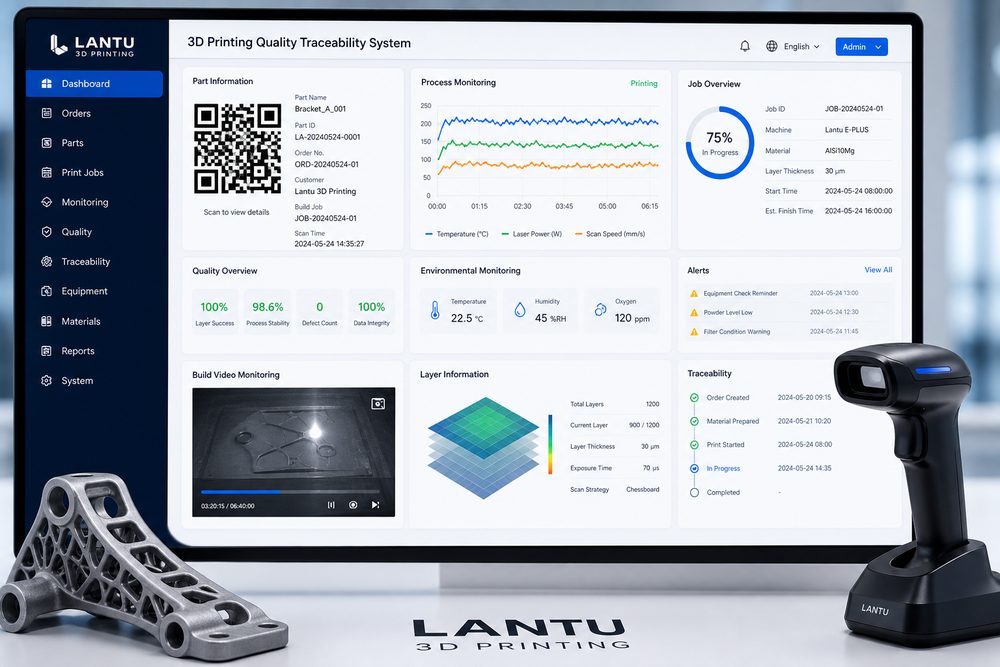
Введение: реальный случай проблем с качеством
В 2023 году одна аэрокосмическая компания использовала технологию SLM (селективное лазерное плавление) для изготовления партии конструкционных деталей из титанового сплава, и в ходе стендовых испытаний у них произошло раннее усталостное разрушение. В ходе последующего анализа было установлено: из 24 деталей одной партии у 6 имелись дефекты пористости различной степени, а уровень дефектности достигал 25%. Из-за отсутствия полной записи параметров процесса не удалось точно установить первопричину проблемы, что в итоге привело к списанию всей партии деталей; прямые экономические потери превысили 800 тысяч юаней.
Этот случай раскрывает ключевую болевую точку аддитивного производства: сложность параметров процесса и отсутствие возможностей качественной прослеживаемости. В отличие от традиционной механической обработки, процесс 3D-печати включает совместное влияние десятков технологических параметров, таких как мощность лазера, скорость сканирования, толщина слоя, параметры подачи порошка, температура формования и т. д.; любое незначительное отклонение любого параметра может привести к внутренним дефектам. По отраслевой статистике, на участках 3D-печати без системной системы прослеживаемости показатель первого выхода годных обычно составляет лишь 85%-90%, что значительно ниже уровня традиционного производства, превышающего 95%.
1. Особые вызовы прослеживаемости качества в 3D-печати
Чтобы построить систему прослеживаемости качества для 3D-печати, прежде всего необходимо понять её принципиальные отличия от традиционного производства. На примере двух основных металлических технологий печати — SLS (селективное лазерное спекание) и SLM — факторы, влияющие на качество, демонстрируют выраженные характеристики многопараметрической сопряжённости и нелинейной взаимосвязи.
1. Сложность параметров процесса
Ключевые параметры процесса SLM включают:
- Параметры лазера: мощность 150–400 Вт (типичное значение для титанового сплава), скорость сканирования 600–1200 мм/с, диаметр пятна 50–100 мкм
- Стратегия сканирования: расстояние между дорожками 0,1–0,14 мм, толщина слоя 30–50 мкм, угол сканирования с поворотом 67°
- Параметры среды: содержание кислорода в камере формования <100 ppm, температура подложки 80–200 °C, скорость потока инертного газа 2–5 м/с
- Параметры материала: размер частиц порошка D50=35–45 мкм, содержание кислорода <0,15%, текучесть >25 с/50 г
Между этими параметрами существует сложное взаимодействие. Например, формула расчёта плотности энергии лазера LED (Laser Energy Density) выглядит так:
LED = P / (v × h × t) (единицы: J/mm³)
где P — мощность лазера, v — скорость сканирования, h — расстояние между дорожками, t — толщина слоя. Исследования показывают, что при LED в диапазоне 55–75 J/mm³ плотность титановых деталей может достигать более 99,5%; однако при отклонении LED от этого окна пористость резко возрастает. Согласно данным одного исследования, при снижении LED с 65 J/mm³ до 45 J/mm³ пористость выросла с 0,3% до 8,7%, то есть почти в 30 раз.
2. Скрытность дефектов
Внутренние дефекты изделий, изготовленных на 3D-принтере, зачастую трудно обнаружить при визуальном контроле. К распространённым типам дефектов относятся:
- Поры: диаметром 10–100 мкм, в основном возникают из-за влаги в порошке, вовлечения защитного газа или эффекта «ключевого отверстия»
- Дефекты непровара: неправильной формы, размером до 200–500 мкм, серьёзно ухудшают усталостные характеристики
- Микротрещины: чаще встречаются в высокоуглеродистых сталях, алюминиевых сплавах и других материалах, напрямую связаны с накоплением термических напряжений
В аэрокосмической отрасли, согласно стандарту NAS 410, для критически нагруженных деталей требуется пористость <0,5%, а диаметр отдельной поры — <0,5 мм. Эти микроскопические дефекты можно обнаружить только с помощью КТ-сканирования или ультразвукового контроля, однако стоимость таких испытаний высока, и выполнить сплошной контроль каждой детали трудно.
3. Отставание системы стандартов
В настоящее время система стандартов в области 3D-печати ещё находится в стадии совершенствования. Основные используемые стандарты включают:
- ASTM F2971-13: стандартизированная терминология испытательных образцов для аддитивного производства
- ISO/ASTM 52900:2015: общие принципы и терминология аддитивного производства
- ASTM F3055-14a: никелевые сплавы для аэрокосмического применения, изготовленные методом аддитивного производства
- GB/T 39252-2020: метод испытания механических свойств стандартных образцов аддитивного производства
Однако стандарты, касающиеся прослеживаемости процесса и формата записи данных, всё ещё недостаточно разработаны, поэтому предприятиям приходится самостоятельно выстраивать рамки системы прослеживаемости.
2. Основная архитектура системы прослеживаемости качества
Полная система прослеживаемости качества 3D-печати должна включать четыре уровня: уровень идентификации, уровень сбора данных, уровень мониторинга процесса и уровень прослеживаемости качества.
1. Уровень идентификации: цифровая основа принципа «одно изделие — один код»
Каждому изделию, напечатанному на 3D-принтере, следует присваивать уникальный идентификационный код, а для обеспечения прослеживаемости на всём жизненном цикле использовать QR-код или RFID-метку. Рекомендуется придерживаться следующего правила кодирования:
[код клиента]-[номер проекта]-[номер детали]-[номер партии]-[порядковый номер]
Например: AVIC-PJ2024-BRKT-20240115-001 означает первую деталь партии кронштейна по определённому проекту авиационной промышленной группы, изготовленную 15 января 2024 года.
Идентификационная маркировка должна быть связана с соответствующими...
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.