
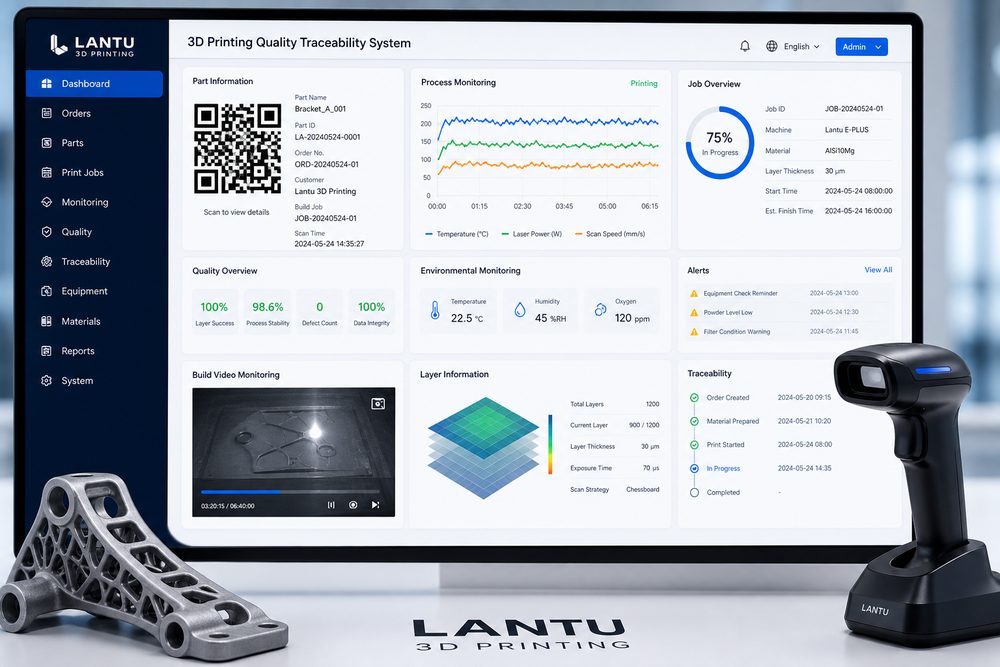
Einleitung: Ein echter Qualitätsunfall
Im Jahr 2023 kam es bei einer Charge von Strukturteilen aus Titanlegierung, die von einem Luft- und Raumfahrtunternehmen im SLM-Verfahren (selektives Laserschmelzen) hergestellt wurden, bei Prüfstandstests zu einem frühen Ermüdungsversagen. Bei der Rückverfolgung wurde festgestellt, dass 6 der 24 Teile derselben Charge unterschiedlich starke Porenfehler aufwiesen, wobei die Fehlerrate bis zu 25 % betrug. Aufgrund des Fehlens vollständiger Prozessparameteraufzeichnungen konnte die Ursache des Problems nicht genau lokalisiert werden, was letztendlich zur Verschrottung der gesamten Teilecharge und einem direkten wirtschaftlichen Verlust von mehr als 800.000 Yuan führte.
Dieser Fall zeigt die Hauptprobleme bei der 3D-Druck-Herstellung: Die Komplexität der Prozessparameter und die mangelnde Rückverfolgbarkeit der Qualität. Anders als bei der herkömmlichen Schneidbearbeitung umfasst der 3D-Druckprozess die Kopplung Dutzender Prozessparameter wie Laserleistung, Scangeschwindigkeit, Schichtdicke, Pulverbeschichtungsparameter, Umformtemperatur usw. Kleine Abweichungen bei irgendeinem Parameter können zu internen Defekten führen. Branchenstatistiken zufolge beträgt die Erfolgsquote der Produkte in 3D-Druckwerkstätten, die über kein systematisches Rückverfolgbarkeitssystem verfügen, in der Regel nur 85–90 %, was weit unter dem Wert von über 95 % bei der traditionellen Fertigung liegt.
1. Besondere Herausforderungen bei der Rückverfolgbarkeit der 3D-Druckqualität
Um ein System zur Rückverfolgbarkeit der 3D-Druckqualität aufzubauen, müssen wir zunächst die wesentlichen Unterschiede zur herkömmlichen Fertigung verstehen. Am Beispiel der beiden gängigen Metalldruckverfahren SLS (selektives Lasersintern) und SLM weisen deren qualitätsbeeinflussende Faktoren signifikante Merkmale der Multiparameterkopplung und nichtlinearen Korrelation auf.
1. Komplexität der Prozessparameter
Zu den wichtigsten Parametern des SLM-Prozesses gehören:
- Laserparameter: Leistung 150–400 W (typischer Wert für Titanlegierung), Scangeschwindigkeit 600–1200 mm/s, Punktdurchmesser 50–100 μm
- Scanstrategie: Scanabstand 0,1–0,14 mm, Schichtdicke 30–50 μm, Scanwinkeldrehung 67°
- Umgebungsparameter: Sauerstoffgehalt in der Formkammer Nächster Schritt Kommt dies Ihren Anforderungen nahe?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.