
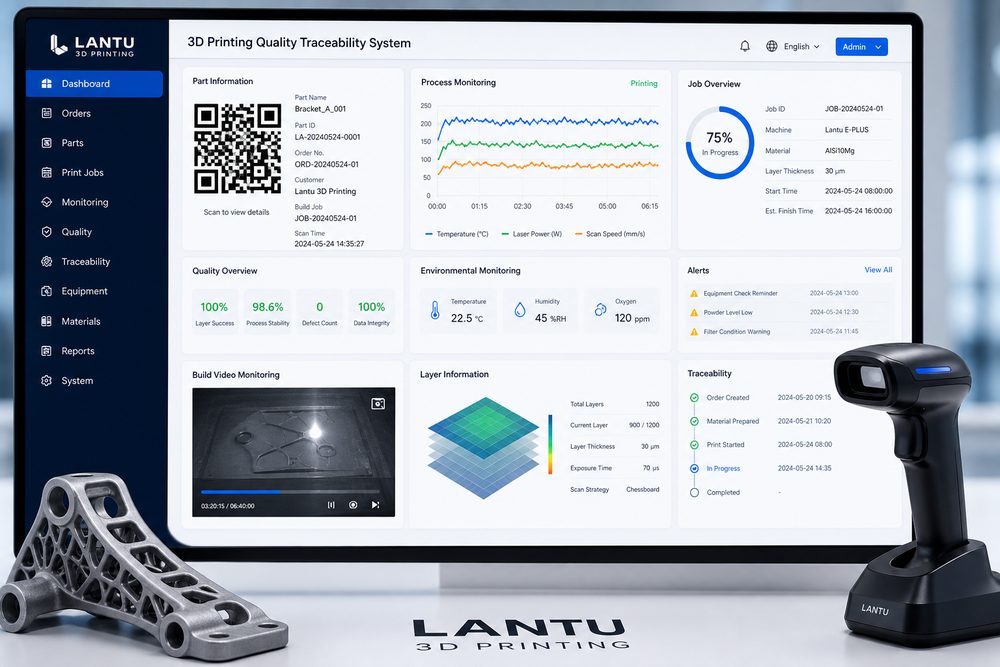
บทนำ: เหตุการณ์คุณภาพที่เกิดขึ้นจริง
ในปี 2023 ชิ้นส่วนโครงสร้างโลหะผสมไทเทเนียมชุดหนึ่งที่ผลิตโดยองค์กรการบินและอวกาศแห่งหนึ่งด้วยกระบวนการ SLM (Selective Laser Melting: การหลอมละลายด้วยเลเซอร์แบบคัดเลือก) เกิดความล้าล้มเหลวก่อนกำหนดในการทดสอบบนแท่นทดสอบ เมื่อทำการตรวจสอบย้อนหลังพบว่า: ในชิ้นงาน 24 ชิ้นของล็อตเดียวกัน มี 6 ชิ้นที่มีข้อบกพร่องรูพรุนในระดับแตกต่างกัน อัตราข้อบกพร่องสูงถึง 25% เนื่องจากไม่มีการบันทึกพารามิเตอร์กระบวนการอย่างครบถ้วน จึงไม่สามารถระบุสาเหตุของปัญหาได้อย่างแม่นยำ สุดท้ายทำให้ชิ้นส่วนทั้งล็อตต้องถูกทิ้ง ความเสียหายทางเศรษฐกิจโดยตรงสูงกว่า 800,000 หยวน
กรณีนี้สะท้อนถึงจุดเจ็บปวดหลักของการผลิตด้วยการพิมพ์ 3D: ความซับซ้อนของพารามิเตอร์กระบวนการและการขาดความสามารถในการติดตามย้อนกลับด้านคุณภาพ ต่างจากการตัดเฉือนแบบดั้งเดิม กระบวนการพิมพ์ 3D เกี่ยวข้องกับพารามิเตอร์ทางกระบวนการนับสิบรายการ เช่น กำลังเลเซอร์ ความเร็วการสแกน ความหนาแต่ละชั้น พารามิเตอร์การปาดผง อุณหภูมิการขึ้นรูป เป็นต้น โดยปฏิสัมพันธ์ของพารามิเตอร์แต่ละตัวสามารถทำให้เกิดข้อบกพร่องภายในได้ แม้เพียงความเบี่ยงเบนเล็กน้อย จากสถิติของอุตสาหกรรม ในโรงงานพิมพ์ 3D ที่ขาดระบบติดตามย้อนกลับแบบเป็นระบบ อัตราผ่านงานครั้งแรกของผลิตภัณฑ์มักอยู่เพียง 85%-90% ซึ่งต่ำกว่าระดับการผลิตแบบดั้งเดิมที่มากกว่า 95% อย่างชัดเจน
หนึ่ง, ความท้าทายเฉพาะของการติดตามย้อนกลับคุณภาพงานพิมพ์ 3D
การสร้างระบบติดตามย้อนกลับคุณภาพสำหรับการพิมพ์ 3D ต้องเริ่มจากการเข้าใจความแตกต่างเชิงแก่นแท้เมื่อเทียบกับการผลิตแบบดั้งเดิม โดยยกตัวอย่างกระบวนการพิมพ์โลหะหลักสองแบบคือ SLS (Selective Laser Sintering: การเผาผนึกด้วยเลเซอร์แบบคัดเลือก) และ SLM จะเห็นว่าปัจจัยที่มีผลต่อคุณภาพมีลักษณะเด่นคือ การคัปปลิงหลายพารามิเตอร์และความสัมพันธ์แบบไม่เชิงเส้น
1. ความซับซ้อนของพารามิเตอร์กระบวนการ
พารามิเตอร์สำคัญของกระบวนการ SLM ได้แก่:
- พารามิเตอร์เลเซอร์: กำลัง 150-400W (ค่าทั่วไปของโลหะผสมไทเทเนียม), ความเร็วสแกน 600-1200mm/s, เส้นผ่านศูนย์กลางจุดเลเซอร์ 50-100μm
- กลยุทธ์การสแกน: ระยะห่างการสแกน 0.1-0.14mm, ความหนาชั้น 30-50μm, มุมสแกนหมุน 67°
- พารามิเตอร์สภาพแวดล้อม: ปริมาณออกซิเจนในห้องขึ้นรูป ขั้นตอนต่อไป ใกล้เคียงกับสิ่งที่คุณต้องการหรือไม่?
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง