
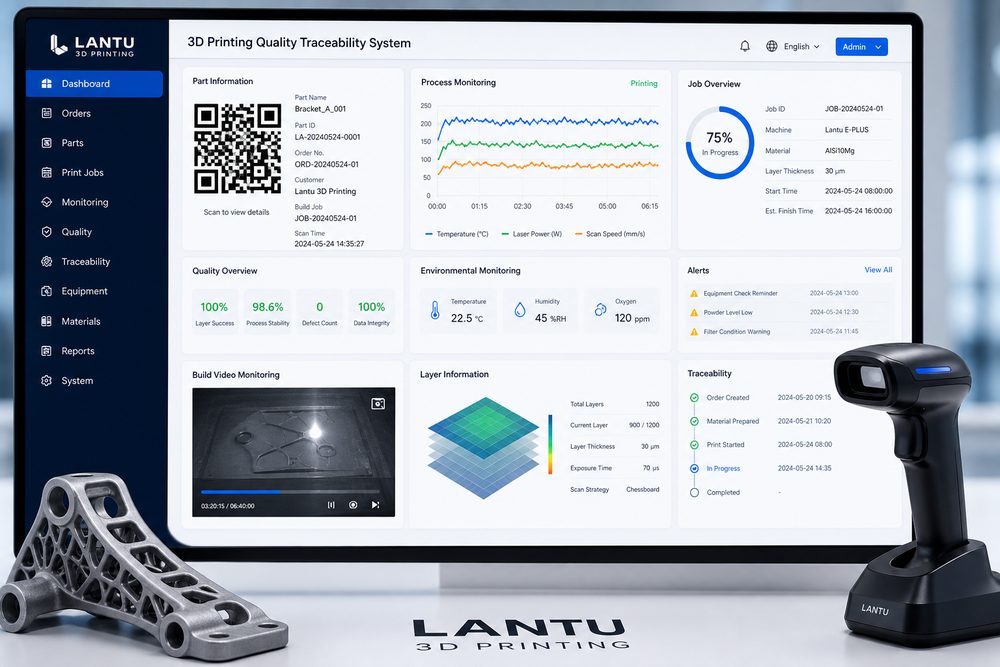
Pendahuluan: sebuah insiden kualitas yang nyata
Pada tahun 2023, sekelompok komponen struktural paduan titanium yang diproduksi oleh sebuah perusahaan kedirgantaraan dengan proses SLM (Selective Laser Melting) mengalami kegagalan lelah dini dalam uji rig. Setelah ditelusuri, ditemukan bahwa dari 24 komponen dalam batch yang sama, 6 di antaranya memiliki cacat porositas dengan tingkat keparahan berbeda, dengan tingkat cacat mencapai 25%. Karena tidak adanya catatan parameter proses yang lengkap, akar masalah tidak dapat dipastikan secara akurat. Akibatnya, seluruh batch komponen harus dibuang, dengan kerugian ekonomi langsung lebih dari 800.000 yuan.
Kasus ini mengungkap titik nyeri inti dalam manufaktur 3D printing: kompleksitas parameter proses dan kurangnya kemampuan penelusuran kualitas. Berbeda dengan pemesinan pemotongan tradisional, proses 3D printing melibatkan puluhan parameter proses seperti daya laser, kecepatan pemindaian, ketebalan lapisan, parameter penyebaran serbuk, suhu pembentukan, dan lain-lain. Penyimpangan kecil pada salah satu parameter saja dapat menyebabkan cacat internal. Menurut statistik industri, di bengkel 3D printing yang tidak memiliki sistem penelusuran yang sistematis, tingkat kelulusan pertama produk biasanya hanya 85%-90%, jauh di bawah tingkat manufaktur tradisional yang di atas 95%.
1. Tantangan khusus dalam penelusuran kualitas 3D printing
Untuk membangun sistem penelusuran kualitas 3D printing, pertama-tama perlu memahami perbedaan mendasarnya dengan manufaktur tradisional. Dengan mengambil dua proses pencetakan logam utama, yaitu SLS (Selective Laser Sintering) dan SLM, sebagai contoh, faktor-faktor yang memengaruhi kualitas menunjukkan karakteristik kopling multi-parameter dan hubungan nonlinier yang sangat jelas.
1. Kompleksitas parameter proses
Parameter kunci dalam proses SLM meliputi:
- Parameter laser: daya 150-400W (nilai tipikal untuk paduan titanium), kecepatan pemindaian 600-1200mm/s, diameter spot 50-100μm
- Strategi pemindaian: jarak antarjalur pemindaian 0,1-0,14mm, ketebalan lapisan 30-50μm, sudut pemindaian berputar 67°
- Parameter lingkungan: kandungan oksigen di ruang pembentukan Langkah berikutnya Apakah ini mendekati yang Anda butuhkan?
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.