
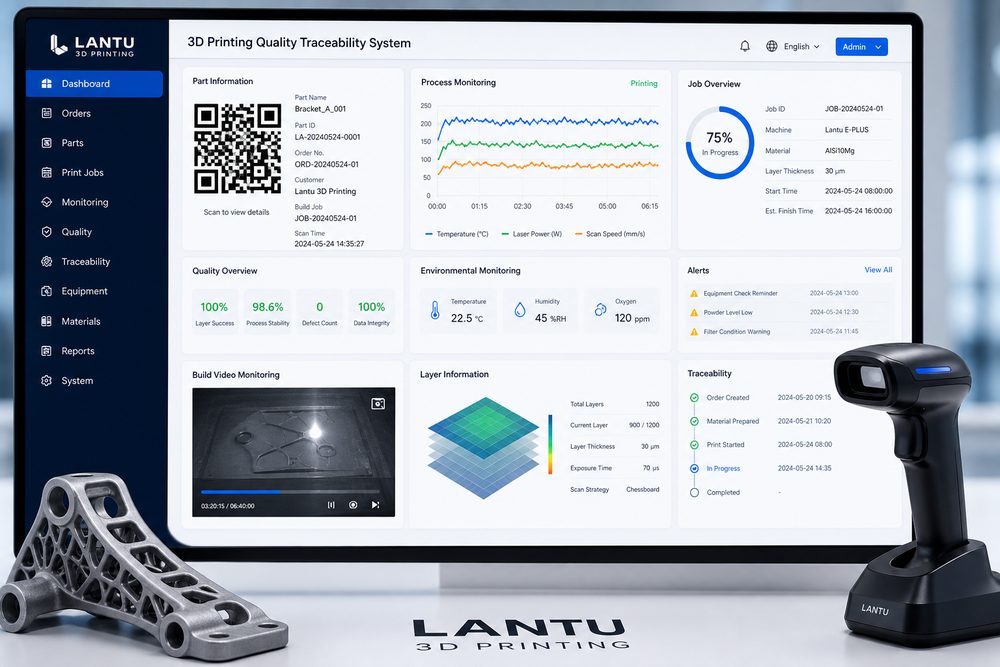
Giriş: Gerçek bir kalite kazası
2023 yılında, bir havacılık ve uzay işletmesinin SLM (Seçici Lazer Eritme) süreciyle ürettiği bir parti titanyum alaşımlı yapısal parça, tezgâh testinde erken yorulma hasarı gösterdi. Geriye dönük incelemede şu tespit edildi: Aynı partideki 24 parçanın 6’sında farklı derecelerde gözeneklilik kusuru vardı ve kusur oranı %25’e kadar çıkmıştı. Eksiksiz süreç parametre kayıtlarının bulunmaması nedeniyle sorunun kök nedeni doğru biçimde belirlenemedi; sonuçta tüm parti hurdaya ayrıldı ve doğrudan ekonomik kayıp 800 bin yuanı aştı.
Bu vaka, 3D baskı üretimindeki temel darboğazı ortaya koymaktadır: proses parametrelerinin karmaşıklığı ve kalite izlenebilirliğinin eksikliği. Geleneksel talaşlı imalattan farklı olarak, 3D baskı süreci lazer gücü, tarama hızı, katman kalınlığı, toz serme parametreleri, oluşum sıcaklığı gibi onlarca proses parametresinin etkileşimini içerir; bu parametrelerden herhangi birindeki küçük bir sapma bile iç kusurlara yol açabilir. Sektör verilerine göre, sistematik bir izlenebilirlik altyapısından yoksun 3D baskı atölyelerinde ürünlerin ilk seferde uygunluk oranı genellikle yalnızca %85-%90 düzeyindedir; bu da geleneksel üretimdeki %95’in üzerindeki seviyelerin oldukça altındadır.
1. 3D baskı kalite izlenebilirliğinin özel zorlukları
3D baskı kalite izlenebilirlik sistemi kurmak için öncelikle bunun geleneksel üretimden temel farkını anlamak gerekir. SLS (Seçici Lazer Sinterleme) ve SLM olmak üzere iki ana metal baskı süreci örnek alındığında, kaliteyi etkileyen faktörler belirgin biçimde çok parametreli bağlaşım ve doğrusal olmayan ilişki özellikleri gösterir.
1. Proses parametrelerinin karmaşıklığı
SLM sürecinin temel parametreleri şunlardır:
- Lazer parametreleri: güç 150-400W (titanyum alaşımı için tipik değer), tarama hızı 600-1200mm/s, spot çapı 50-100μm
- Tarama stratejisi: tarama aralığı 0,1-0,14mm, katman kalınlığı 30-50μm, tarama açısının 67° döndürülmesi
- Çevresel parametreler: oluşum odasında oksijen içeriği <100ppm, tabla sıcaklığı 80-200°C, inert gaz akış hızı 2-5m/s
- Malzeme parametreleri: toz tane boyutu D50=35-45μm, oksijen içeriği <0,15%, akışkanlık >25s/50g
Bu parametreler arasında karmaşık etkileşimler vardır. Örneğin, lazer enerji yoğunluğu LED (Laser Energy Density) şu formülle hesaplanır:
LED = P / (v × h × t) (birim: J/mm³)
Burada P lazer gücünü, v tarama hızını, h tarama aralığını, t katman kalınlığını ifade eder. Araştırmalar, LED değeri 55-75 J/mm³ aralığındayken titanyum alaşımlı parçaların yoğunluğunun %99,5’in üzerine çıkabildiğini göstermektedir; ancak LED bu pencereden saptığında gözeneklilik hızla artar. Bir çalışmada LED 65 J/mm³’ten 45 J/mm³’e düştüğünde gözenekliliğin %0,3’ten %8,7’ye fırladığı, yani yaklaşık 30 kat arttığı görülmüştür.
2. Kusurların gizliliği
3D baskı parçalarındaki iç kusurlar çoğu zaman yüzey muayenesiyle tespit edilemez. Yaygın kusur türleri şunlardır:
- Gözenek kusurları: çap 10-100μm, başlıca toz nemi, koruyucu gazın hapsolması veya anahtar deliği etkisi nedeniyle oluşur
- Kaynaşmama kusurları: düzensiz şekilli, boyutu 200-500μm’ye ulaşabilir, yorulma performansını ciddi biçimde etkiler
- Mikro çatlaklar: daha çok yüksek karbonlu çelik, alüminyum alaşımı gibi malzemelerde görülür, doğrudan termal gerilme birikimiyle ilişkilidir
Havacılık ve uzay alanı örnek alındığında, NAS 410 standardına göre kritik yük taşıyan parçalar için gözeneklilik <%0,5 ve tekil gözenek çapı <0,5mm olmalıdır. Bu mikroskobik kusurlar ancak CT taraması veya ultrasonik muayene ile tespit edilebilir; ancak muayene maliyeti yüksektir ve her ürünün %100 kontrolünü gerçekleştirmek zordur.
3. Standart sisteminin geride kalması
Günümüzde 3D baskı alanındaki kalite standartları hâlen gelişim aşamasındadır. Başlıca referans standartlar şunlardır:
- ASTM F2971-13: eklemeli imalat deneme parçaları için standartlaştırılmış terimler
- ISO/ASTM 52900:2015: eklemeli imalat için genel ilke ve terimler
- ASTM F3055-14a: havacılık ve uzay için eklemeli imalat nikel alaşımı
- GB/T 39252-2020: eklemeli imalat standart numunelerinin mekanik özellik test yöntemi
Ancak süreç izlenebilirliği ve veri kayıt formatlarına ilişkin standartlar hâlen oldukça eksiktir; bu nedenle işletmelerin izlenebilirlik sistemi çerçevesini kendilerinin oluşturması gerekir.
2. Kalite izlenebilirlik sisteminin temel mimarisi
Tam bir 3D baskı kalite izlenebilirlik sistemi dört katmandan oluşmalıdır: kimliklendirme katmanı, veri toplama katmanı, süreç izleme katmanı ve kalite izlenebilirlik katmanı.
1. Kimliklendirme katmanı: tek ürün tek kodun dijital temeli
Her 3D baskı ürününe benzersiz bir kimlik kodu verilmeli, tüm yaşam döngüsü izlenebilirliği QR kodu veya RFID etiketi ile sağlanmalıdır. Kodlama kuralının şu yapıyı izlemesi önerilir:
[müşteri kodu]-[proje no]-[parça no]-[parti no]-[sıra no]
Örneğin: AVIC-PJ2024-BRKT-20240115-001, Havacılık Sanayi Grubu’ndaki belirli bir proje için üretilen braket parçasının, 2024年1月15 üretim partisindeki 1. parçasını ifade eder.
Kimlik işaretlemesi, ilişkilendirilmesi gereken
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.