
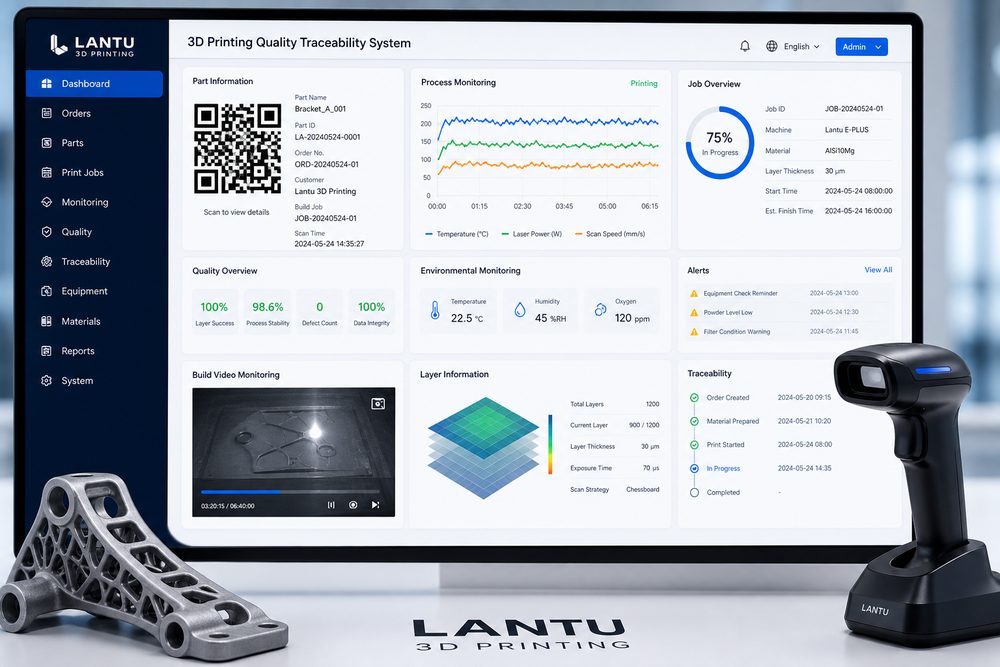
はじめに: 実際の品質事故
2023 年、航空宇宙会社が SLM (選択的レーザー溶解) プロセスを使用して製造した一連のチタン合金構造部品が、ベンチ テスト中に初期疲労破壊に見舞われました。追跡後、同じバッチの 24 個の部品のうち 6 個にさまざまな程度の細孔欠陥があり、欠陥率は 25% もの高いことが判明しました。完全なプロセスパラメータ記録がなかったため、問題の原因を正確に特定できず、最終的には部品のバッチ全体が廃棄され、80万元を超える直接的な経済損失につながりました。
この事例は、3D プリント製造における中核的な問題点、つまりプロセス パラメータの複雑さと品質トレーサビリティの欠如を明らかにしています。従来の切断加工とは異なり、3D プリント プロセスには、レーザー出力、スキャン速度、層の厚さ、粉体塗装パラメータ、成形温度など、数十のプロセス パラメータの組み合わせが含まれます。パラメータのわずかな偏差が内部欠陥につながる可能性があります。業界統計によると、体系的なトレーサビリティ システムのない 3D プリンティング ワークショップでは、製品の初回合格率は通常 85% ~ 90% にすぎず、従来の製造の 95% 以上のレベルよりもはるかに低いです。
1. 3D プリント品質のトレーサビリティに関する特別な課題
3D プリント品質のトレーサビリティ システムを構築するには、まず従来の製造との本質的な違いを理解する必要があります。 SLS (選択的レーザー焼結) と SLM という 2 つの主流の金属印刷プロセスを例にとると、それらの品質に影響を与える要因は、マルチパラメーター結合と非線形相関という重要な特徴を示します。
1.プロセスパラメータの複雑さ
SLM プロセスの主要なパラメータには次のものがあります。
- レーザー パラメータ: 出力 150 ~ 400 W (チタン合金の標準値)、スキャン速度 600 ~ 1200 mm/s、スポット直径 50 ~ 100 μm
- スキャン戦略: スキャン間隔 0.1 ~ 0.14 mm、層の厚さ 30 ~ 50 μm、スキャン角度回転 67 °
- 環境パラメータ: 成形チャンバー内の酸素含有量