
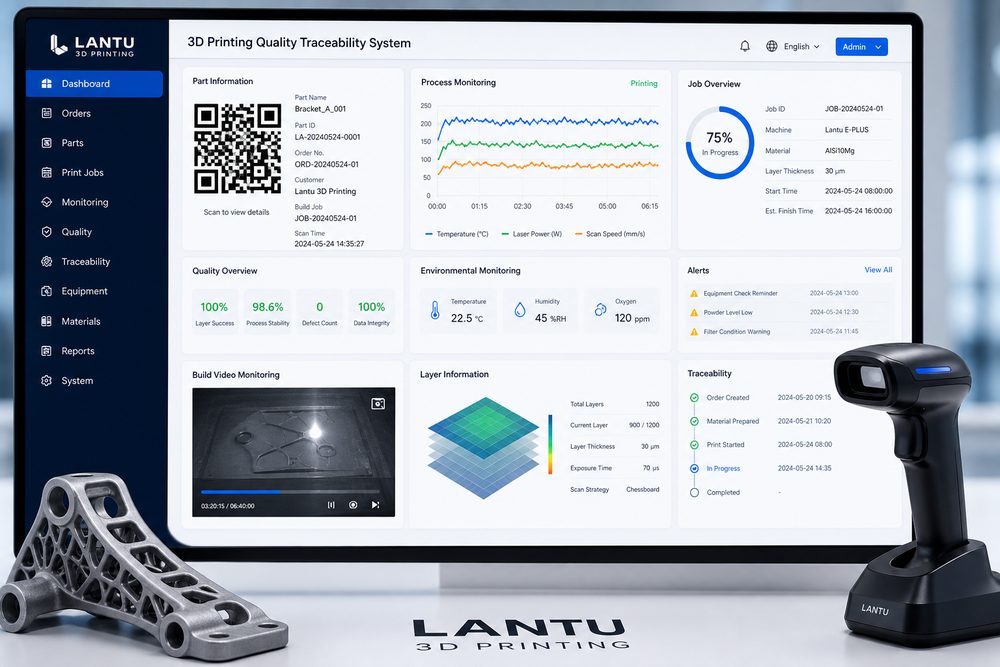
Pendahuluan: Satu insiden kualiti yang sebenar
Pada tahun 2023, sekumpulan komponen struktur aloi titanium yang dihasilkan oleh sebuah syarikat aeroangkasa menggunakan proses SLM (Peleburan Laser Terpilih) mengalami kegagalan lesu awal dalam ujian bangku. Setelah dikesan semula, didapati bahawa dalam 24 unit komponen bagi kumpulan yang sama, 6 unit mempunyai kecacatan pori pada tahap yang berbeza, dengan kadar kecacatan setinggi 25%. Disebabkan ketiadaan rekod parameter proses yang lengkap, punca masalah tidak dapat dikenal pasti dengan tepat, dan akhirnya keseluruhan kumpulan komponen terpaksa dibuang, menyebabkan kerugian ekonomi langsung melebihi 800,000 yuan.
Kes ini mendedahkan titik kesakitan utama dalam pembuatan pencetakan 3D: kerumitan parameter proses dan ketiadaan keupayaan kebolehkesanan kualiti. Berbeza dengan pemesinan pemotongan tradisional, proses pencetakan 3D melibatkan interaksi bersepadu berpuluh-puluh parameter proses seperti kuasa laser, kelajuan pengimbasan, ketebalan lapisan, parameter hamparan serbuk, suhu pembentukan dan lain-lain; sebarang sisihan kecil pada mana-mana satu parameter boleh menyebabkan kecacatan dalaman. Menurut statistik industri, dalam bengkel pencetakan 3D yang tidak mempunyai sistem kebolehkesanan yang sistematik, kadar lulus pertama produk lazimnya hanya 85%-90%, jauh lebih rendah daripada tahap melebihi 95% dalam pembuatan tradisional.
I. Cabaran khusus kebolehkesanan kualiti dalam pencetakan 3D
Untuk membina sistem kebolehkesanan kualiti pencetakan 3D, terlebih dahulu perlu memahami perbezaan asasnya berbanding pembuatan tradisional. Mengambil contoh dua proses pencetakan logam yang utama, iaitu SLS (Penyinteran Laser Terpilih) dan SLM, faktor yang mempengaruhi kualitinya menunjukkan ciri-ciri gandingan pelbagai parameter dan hubungan tak linear yang ketara.
1. Kerumitan parameter proses
Parameter utama proses SLM termasuk:
- Parameter laser: kuasa 150-400W (nilai tipikal bagi aloi titanium), kelajuan pengimbasan 600-1200mm/s, diameter titik cahaya 50-100μm
- Strategi pengimbasan: jarak pengimbasan 0.1-0.14mm, ketebalan lapisan 30-50μm, putaran sudut pengimbasan 67°
- Parameter persekitaran: kandungan oksigen dalam ruang pembentukan Langkah seterusnya Adakah ini hampir dengan apa yang anda perlukan?
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.