
Inleiding: een echt kwaliteitsincident
In 2023 trad bij bankproeven voortijdige vermoeiingsbreuk op in een partij titaniumlegeringsstructuuronderdelen die door een lucht- en ruimtevaartbedrijf waren vervaardigd met het SLM-proces (Selective Laser Melting). Bij teruganalyse bleek: van de 24 onderdelen in dezelfde batch vertoonden er 6 porositeitsdefecten in verschillende mate, met een defectpercentage van maar liefst 25%. Door het ontbreken van volledige vastlegging van procesparameters kon de oorzaak niet nauwkeurig worden achterhaald, wat uiteindelijk leidde tot afkeuring van de volledige partij onderdelen en directe economische verliezen van meer dan 800.000 yuan.
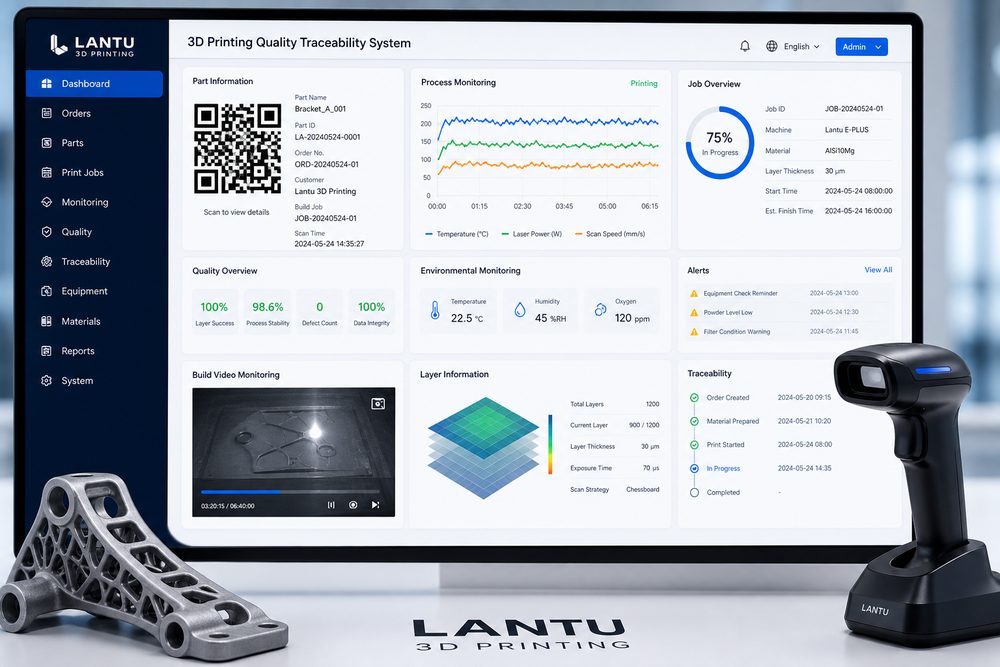
Deze casus onthult de kernknelpunten van 3D-printproductie: de complexiteit van procesparameters en het ontbreken van mogelijkheden voor kwaliteitstraceerbaarheid. In tegenstelling tot traditionele verspanende bewerking omvat het 3D-printproces de gekoppelde werking van tientallen procesparameters, zoals laservermogen, scansnelheid, laagdikte, poederbedparameters en vormingstemperatuur; zelfs een kleine afwijking in één parameter kan interne defecten veroorzaken. Volgens statistieken uit de sector ligt in 3D-printwerkplaatsen zonder een systematisch traceerbaarheidssysteem het percentage producten dat in één keer goedgekeurd wordt doorgaans slechts tussen 85% en 90%, aanzienlijk lager dan de meer dan 95% van de traditionele maakindustrie.
1. De bijzondere uitdagingen van kwaliteitstraceerbaarheid bij 3D-printen
Om een systeem voor kwaliteitstraceerbaarheid bij 3D-printen op te bouwen, moet eerst het wezenlijke verschil met traditionele productie worden begrepen. Neem als voorbeeld de twee gangbare metaalprintprocessen SLS (Selective Laser Sintering) en SLM; de factoren die de kwaliteit beïnvloeden vertonen duidelijke kenmerken van meervoudige parameterkoppeling en niet-lineaire samenhang.
1. De complexiteit van procesparameters
De belangrijkste parameters van het SLM-proces zijn onder meer:
- Laserparameters: vermogen 150-400 W (typische waarde voor titaniumlegeringen), scansnelheid 600-1200 mm/s, spotdiameter 50-100 μm
- Scansstrategie: scanafstand 0,1-0,14 mm, laagdikte 30-50 μm, scanhoekrotatie 67°
- Omgevingsparameters: zuurstofgehalte in de bouwkamer Volgende stap Komt dit dicht bij wat u nodig heeft?
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.