
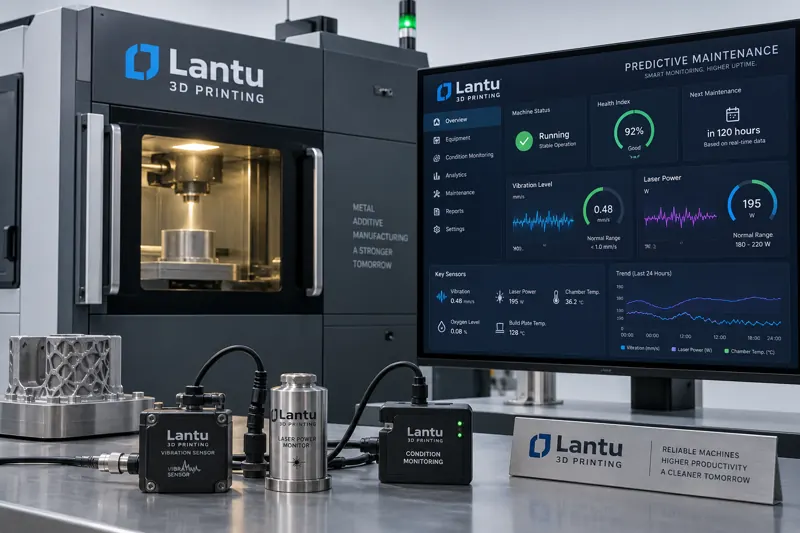
Introducción: del mantenimiento periódico al mantenimiento basado en condición
Los equipos de impresión 3D (SLM, SLS, SLA, FDM) operan durante largos periodos en entornos de láser, alta temperatura y polvo. La deriva del galvanómetro, la disminución de potencia del láser, el desgaste de la cuchilla y la obstrucción de filtros son degradaciones progresivas y medibles. El mantenimiento tradicional “por tiempo” puede provocar mantenimiento excesivo o insuficiente. El mantenimiento predictivo de equipos (PdM) recopila datos de estado de múltiples fuentes y establece modelos de tendencia para predecir la vida útil restante (RUL), trasladando las decisiones de mantenimiento de un enfoque “impulsado por calendario” a uno “impulsado por condición”.
1. Lógica central del mantenimiento predictivo: derivar indicadores de monitoreo a partir de las consecuencias de fallo
Tomando como ejemplo un equipo SLM, los subsistemas clave que determinan la calidad de fabricación incluyen la óptica láser (galvanómetro, lente protectora, fibra óptica), el sistema de recubrimiento de polvo (cuchilla/rodillo, lecho de polvo), la atmósfera y el control térmico. Cada subsistema tiene señales de degradación cuantificables: el desplazamiento del cero del galvanómetro provoca deriva del contorno a nivel de micrómetros; la contaminación de la lente protectora reduce la transmitancia del 99% al 92% y se acompaña de un aumento de la temperatura del baño de fusión; el desgaste del filo de la cuchilla genera rayas en el lecho de polvo. El primer paso del mantenimiento predictivo es establecer una tabla de mapeo “modo de fallo—indicador de monitoreo—umbral” y definir la línea base de salud de cada indicador.
2. Recopilación de datos de estado multisource: señales mecánicas, eléctricas, ópticas y de proceso
La recopilación de datos debe cubrir cuatro tipos de señales: mecánicas (corriente del servomotor, espectro de vibración, fuerza de recorrido de la cuchilla), eléctricas (lecturas del medidor de potencia láser, rizado de la fuente de alimentación), ópticas (temperatura del baño de fusión mediante termografía infrarroja coaxial, transmitancia de la lente protectora, posición focal) y de proceso (contenido de oxígeno, repetibilidad del espesor de capa, desviación dimensional de la primera pieza). Se recomienda muestrear las magnitudes analógicas clave a 1–10 Hz y archivarlas por lote, garantizando que cada tendencia pueda rastrearse hasta un equipo y lote de componente específicos.
3. Análisis de tendencias y algoritmos de vida útil restante (RUL)
La estimación de RUL suele usar tres tipos de métodos: basados en modelos físicos (como la vida L70 de diodos láser o la tasa de desgaste de rodamientos del galvanómetro), basados en modelos de degradación (degradación exponencial/Weibull, resistencia residual) y basados en datos (puntuación de anomalías con autoencoders LSTM, regresión con random forest). Para la implementación en ingeniería se recomienda “lo simple primero”: comenzar con estadísticas de ventana móvil para establecer la línea base (por ejemplo, activar una alerta cuando la pendiente de potencia de 7 días sea ≥2%/mes) y luego introducir aprendizaje automático según sea necesario. La clave es pasar de “tener alarmas cuantificadas” a “tener estimaciones de vida”: ofrecer conclusiones ejecutables como “se prevé que aún pueda operar N lotes/días”.
4. Ciclo de vida de repuestos e inventario predictivo
El mantenimiento predictivo debe vincularse con la gestión de repuestos: consumibles como lentes protectoras, cuchillas, filtros y juntas deben generar automáticamente recomendaciones de sustitución según el margen de monitoreo, e incorporarse al registro del ciclo de vida de repuestos (lote de entrada, fecha de instalación, horas acumuladas de operación, retiro previsto). Cuando la RUL cae por debajo del umbral de seguridad, el sistema avisa con antelación a compras y planificación de producción para evitar paradas pasivas del tipo “el equipo ya falló y el repuesto aún está en tránsito”. Esto forma un circuito cerrado con la decisión de inversión en equipos (TCO): integrar los costos de mantenimiento y las pérdidas por parada en el retorno de la selección de equipos.
5. Bucle de implementación: monitoreo—alerta—orden de trabajo—verificación
La cadena completa de ejecución es: monitoreo en tiempo real → alerta por umbral/modelo → generación automática de orden de mantenimiento (con procedimientos estándar y lista de repuestos) → confirmación de la primera pieza tras la intervención (dimensiones de probeta estándar, consistencia del baño de fusión) → retroalimentación de datos para calibrar el modelo. Se recomienda emitir semanalmente un panel de puntuación de salud del equipo y priorizar la inspección de los equipos cuya puntuación esté por debajo del umbral. Mediante este circuito cerrado, las empresas pueden reducir significativamente las paradas no planificadas sin aumentar la inversión en hardware, transformando el mantenimiento de un centro de costos en una garantía de entrega estable.
Conclusión
El mantenimiento predictivo de equipos y la gestión de vida útil restante son pasos indispensables para que la impresión 3D pase de “poder prototipar” a “producir de forma estable en serie”. Convierte datos dispersos de sensores en predicciones de vida y planes de repuestos accionables, evitando tanto el mantenimiento excesivo como las paradas inesperadas. lantu3D integra el monitoreo de estado, los algoritmos RUL y el ciclo de vida de repuestos, permitiendo que cada equipo mantenga una calidad de fabricación y un ritmo de entrega previsibles durante todo su ciclo de vida.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.