
El origen del problema: saber operar una máquina no equivale a poder entregar
En la mayoría de los talleres de fabricación aditiva, la capacidad del personal se describe mediante etiquetas ambiguas como «sabe operar la máquina», «sabe reparar modelos» o «conoce el posprocesado». Cuando cambia la estructura de los pedidos —por ejemplo, de prototipos unitarios a entregas de pequeños lotes, o de piezas de resina a piezas metálicas—, la dirección suele descubrir que solo dos o tres personas pueden gestionar de forma independiente anomalías de extendido de polvo, evaluar deformaciones por tensión térmica o realizar la validación de primera pieza. El resto únicamente puede trabajar bajo supervisión. Esta concentración de capacidades en unas pocas personas es una causa principal de las fluctuaciones en los plazos de entrega y de la inestabilidad de calidad entre lotes; también constituye el riesgo más difícil de absorber en la planificación de turnos. Convertir la experiencia individual en una estructura de datos gestionable es el problema central que debe resolver una matriz de competencias.
I. Una matriz de competencias no es una lista de empleados, sino un mapa de capacidades y tareas
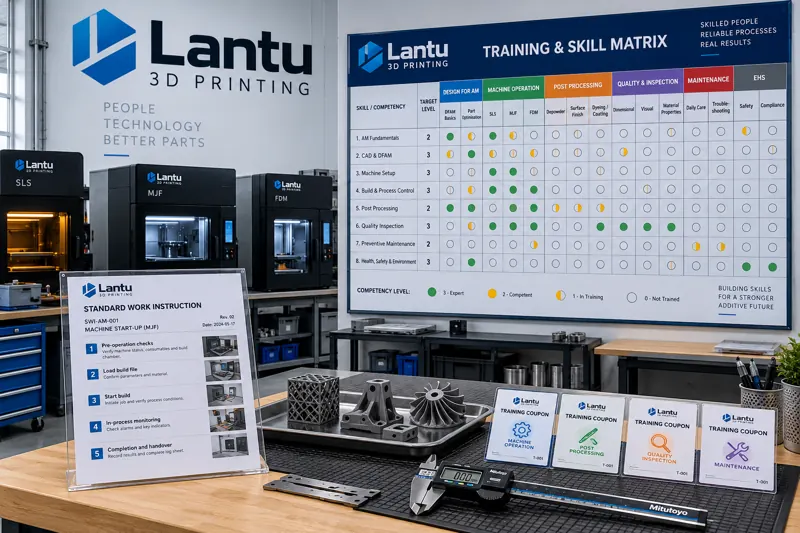
Una matriz de competencias es, en esencia, una tabla bidimensional: el eje vertical representa los puestos y las personas, el horizontal las operaciones clave, y cada celda contiene un nivel, no un simple «sí/no». En un taller de impresión 3D, el eje horizontal suele incluir reparación de modelos y comprobación de espesor de pared, diseño y colocación de soportes, evaluación del extendido y del estado de la capa de polvo, inspección del equipo y limpieza de componentes ópticos, monitorización del proceso de fabricación y paradas por anomalías, retirada de soportes y limpieza, tratamiento térmico y corrección de deformaciones, inspección dimensional e interpretación de informes, acabado superficial de posprocesado, embalaje y etiquetado. Se recomienda una escala de cuatro niveles, de 0 a 3: 0, sin experiencia; 1, realiza la tarea bajo supervisión; 2, realiza de forma independiente piezas convencionales; 3, puede resolver anomalías y formar a otros. La evaluación debe basarse en registros operativos y datos de resultados, no en la impresión subjetiva del supervisor.
II. Cómo crear la matriz: de la descomposición de tareas a la calibración de niveles
El primer paso para crear la matriz es descomponer las tareas y dividir cada proceso hasta llegar a acciones observables. Por ejemplo, «monitorización del proceso de fabricación» no debe puntuarse como un único elemento general, sino subdividirse en: comprobar la transmitancia de la ventana protectora y el estado de la rasqueta antes del arranque, identificar irregularidades de la capa de polvo y falta de polvo en la rasqueta, evaluar anomalías del baño de fusión y ejecutar una parada, registrar la causa de la parada y confirmar el reinicio del equipo. El segundo paso es la calibración de niveles: las áreas de proceso, calidad y equipos deben definir conjuntamente criterios verificables para los niveles 2 y 3 de cada elemento; por ejemplo, «completar de forma independiente diez piezas convencionales consecutivas con aceptación a la primera» o «localizar la causa de una parada y reiniciar el equipo en un plazo de 30 minutos». El tercer paso es una evaluación piloto, seleccionando como referencias a dos personas de capacidad ampliamente reconocida y a un empleado recién incorporado, para calibrar la escala y evitar una sobrevaloración generalizada.
III. Cómo utilizar la matriz: turnos, liberación operativa y formación polivalente
Una vez creada, la aplicación más directa de la matriz es la planificación de turnos y la autorización de operaciones. Deben establecerse niveles mínimos de acceso para los procesos críticos; por ejemplo, la monitorización de fabricación en equipos metálicos debe requerir nivel 2 o superior, mientras que el tratamiento térmico y la validación de primera pieza deben requerir nivel 3, o nivel 2 con revisión adicional. Al planificar los turnos, la matriz permite seleccionar al personal apto y evitar que una operación crítica tenga una única persona disponible, creando un «cuello de botella humano». Un segundo uso es identificar brechas de capacidad: al sumar los niveles de todas las personas y ordenar los resultados por operación, las tareas con menor puntuación total representan los puntos vulnerables del taller y deben priorizarse para formación cruzada. El tercero es respaldar un plan de desarrollo de personal polivalente: se debe asignar a cada empleado un puesto principal y un puesto secundario; el objetivo para este último suele ser alcanzar el nivel 2, definiendo un plazo y un mentor, e incorporando la tasa de logro del puesto secundario a los indicadores del equipo.
IV. Ingeniería del mecanismo de formación: mentoría, trabajo estandarizado y ciclo cerrado de evaluación
El personal polivalente no se forma simplemente observando a otros. Un enfoque eficaz integra la formación en el trabajo: el personal de nivel 3 actúa como mentor y el aprendiz realiza prácticas paso a paso según instrucciones estandarizadas de trabajo, con criterios de aceptación claros y registros trazables en cada paso. Las instrucciones deben incluir cuatro tipos de contenido: secuencia operativa, parámetros clave, anomalías frecuentes y su tratamiento, y puntos de confirmación de calidad. Además, deben corresponderse uno a uno con los elementos de la matriz, de modo que los registros de formación puedan actualizar directamente los niveles de la matriz. La evaluación no debe limitarse a un examen teórico; se recomienda un enfoque dual de «práctica + resultados». El mentor confirma cada punto de la práctica conforme a las instrucciones, mientras que el resultado se cuantifica mediante la tasa de aceptación a la primera de las primeras N piezas completadas de forma independiente por el empleado. Tras aprobar la evaluación, se actualiza la matriz, se concede la autorización correspondiente y se establece un periodo de validez y una frecuencia de reevaluación.
V. Errores comunes y medidas correctivas
El primer error es inflar los niveles, considerando que «haber visto» equivale a «saber hacer». La corrección consiste en vincular la puntuación a los registros operativos: sin un registro de realización independiente, no puede asignarse el nivel 2. El segundo error es dejar la matriz estática tras crearla y no actualizarla durante seis meses, lo que distorsiona la base para planificar turnos. Se recomienda actualizar los cambios mensualmente y realizar una reevaluación completa cada trimestre. El tercer error es cubrir únicamente los puestos operativos y excluir la programación de procesos, la interpretación de inspecciones y el mantenimiento de equipos, precisamente las áreas donde suelen concentrarse los cuellos de botella. El cuarto error es entender la polivalencia como que «todos deben saber hacerlo todo». En realidad, el coste de cruzar procesos es elevado; el objetivo razonable es contar con dos o tres personas sustituibles en cada proceso crítico, no con una plantilla totalmente competente en todas las funciones.
VI. Indicadores de gestión cuantificables
Se recomienda realizar un seguimiento continuo de cuatro indicadores: número de personas aptas para trabajar en procesos críticos —si es inferior a 2, debe activarse un plan de formación—; tasa de cobertura de niveles de competencia —proporción de personal con nivel 2 o superior en cada operación—; proporción de personal polivalente —proporción de empleados con nivel 2 en al menos un puesto secundario—; y ciclo de logro de formación —número real de meses necesarios para pasar de nivel 1 a nivel 2—. Estos cuatro indicadores pueden extraerse directamente de la matriz sin necesidad de estadísticas adicionales y reflejan simultáneamente la flexibilidad de entrega y el riesgo de personal. Para la dirección, el mayor valor no reside en la matriz en sí, sino en que permite consultar y gestionar semanalmente datos accionables sobre quién puede hacer qué y qué capacidades siguen faltando.
Conclusión
La matriz de competencias y la formación de personal polivalente consisten, en esencia, en transformar las capacidades del personal de experiencia implícita a datos explícitos, y en utilizar una misma base para la planificación de turnos, la liberación operativa y la formación. El orden de implementación recomendado es: primero, descomponer las tareas y definir los estándares de nivel; después, realizar una evaluación piloto para calibrar; a continuación, integrar la matriz en la planificación de turnos y las autorizaciones operativas; y, por último, utilizar los registros de evaluación para actualizar la matriz de forma continua. Este ciclo cerrado reduce tanto la dependencia de personas clave como la incertidumbre en los ritmos de entrega de lotes pequeños y alta variedad.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.