
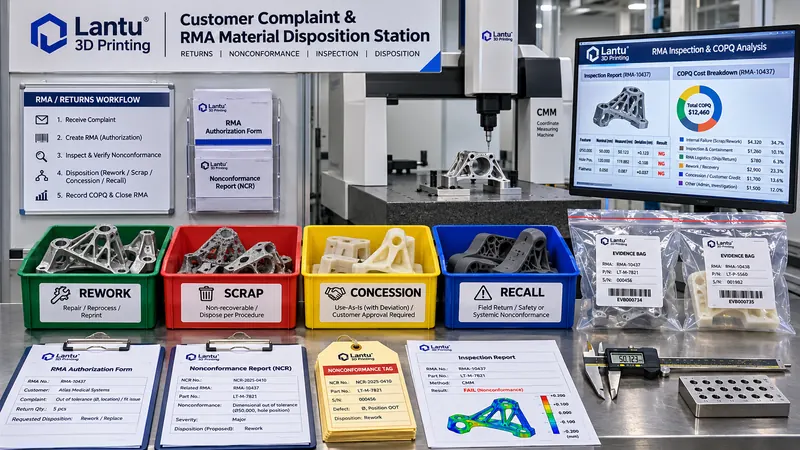
บทนำ: หลังเกิดข้อร้องเรียนลูกค้า สิ่งที่ยากที่สุดไม่ใช่การอธิบาย แต่คือการระบุความรับผิดชอบ
เมื่อชิ้นส่วนสั่งทำด้วยการพิมพ์ 3 มิติเกิดค่าขนาดเกินพิกัด การประกอบติดขัด สนิมบนผิวเกิดก่อนเวลา หรือสมบัติกระจายตัวระหว่างล็อต ณ ฝั่งลูกค้า ลำดับการจัดการที่พบบ่อยมักเป็น: ฝ่ายขายปลอบลูกค้าก่อน วิศวกรดูภาพจากระยะไกล ฝ่ายคุณภาพจัดทำรายงาน 8D เพิ่มเติม และสุดท้ายเจรจาหาทางออกระหว่าง “ส่งชิ้นใหม่” กับ “ให้ลูกค้าขัดแต่งเอง” ปัญหาคือ การจัดการเช่นนี้มองข้อร้องเรียนเป็นเหตุการณ์ด้านบริการ แต่ไม่ได้มองว่าเป็นเหตุการณ์ความสูญเสียด้านคุณภาพ ตัวอย่างเช่น ขายึดไนลอน PA12 จำนวน 20 ชิ้น พบระหว่างติดตั้งว่ามี 6 ชิ้นที่ตำแหน่งรูคลาดเคลื่อน 0.35–0.55 มม. บริษัทส่งทดแทน 6 ชิ้นและรับผิดชอบค่าขนส่งปลายทาง โดยบันทึกต้นทุนการผลิตซ้ำเพียงประมาณ 4,200 หยวน แต่การหยุดสายการผลิตของลูกค้า 4 ชั่วโมง การตรวจซ้ำ 12 ชิ้น การจัดตารางผลิตใหม่ และการลดคำสั่งซื้อในภายหลัง ไม่ได้ถูกบันทึกในบัญชีใดเลย สามเดือนต่อมา โซลูชันการกำหนดตำแหน่งฟิกซ์เจอร์เดิมเกิดปัญหาอีกครั้ง ผู้บริหารยังคงเห็นเพียงว่า “ค่าใช้จ่ายหลังการขายไม่สูง” ดังนั้นการปรับปรุงสาเหตุรากจึงไม่เคยได้รับความสำคัญ lantu3D มองกระบวนการตั้งแต่แบบร่าง/การออกแบบจนถึงการส่งมอบชิ้นงานจริงเป็นการจัดการตลอดวงจรชีวิต และวงจรปิดข้อร้องเรียนต้องลงสู่ข้อมูลที่ตรวจสอบได้ 4 รายการ ได้แก่ การตัดสินคืนสินค้า การรวบรวมความสูญเสีย เงื่อนไขการเรียกคืน และการทบทวนการหลุดรอดของข้อบกพร่อง
1. กำหนดขอบเขตก่อน: การคืนสินค้า การเปลี่ยนสินค้า การซ่อมคืนสภาพ การยอมรับแบบผ่อนผัน และการเรียกคืนไม่ใช่เรื่องเดียวกัน
ข้อโต้แย้งจำนวนมากเกิดจากการใช้คำศัพท์ปะปนกัน แนะนำให้กำหนดวิธีดำเนินการ 5 ประเภทไว้ในระเบียบคุณภาพขององค์กรอย่างชัดเจน: การคืนสินค้า หมายถึงการคืนทั้งกรรมสิทธิ์และสินค้าจริง เหมาะสำหรับความล้มเหลวด้านการใช้งานหรือความเบี่ยงเบนเชิงระบบของล็อตเดียวกัน; การเปลี่ยนสินค้า คือการคืนชิ้นเดิมและส่งชิ้นที่ผ่านเกณฑ์ทดแทน โดยต้องเก็บชิ้นเดิมไว้เป็นหลักฐาน; การซ่อมคืนสภาพ คือการทำให้กลับมาสอดคล้องตามข้อกำหนดผ่านการตัดแต่งด้วยเครื่องจักร การขัด หรือการอบชุบความร้อนใหม่ ณ สถานที่ลูกค้าหรือโรงงาน และต้องมีบันทึกการตรวจยืนยันซ้ำ; การยอมรับแบบผ่อนผัน คือกรณีที่ความเบี่ยงเบนไม่กระทบการใช้งาน และลูกค้าอนุมัติเป็นลายลักษณ์อักษรให้ใช้งานตามสภาพจริง ตัวอย่างเกณฑ์ทั่วไปคือ อนุโลมค่า Ra ของพื้นผิวที่ไม่ใช่ผิวประกอบจาก 6.3 μm เป็น 9.0 μm ได้ แต่ห้ามเปลี่ยนขนาดรูประกอบ; ส่วน การเรียกคืน/ติดตามเรียกกลับ คือกรณีล็อตที่ส่งมอบแล้วมีสาเหตุร่วมและอาจเกิดความล้มเหลวต่อเนื่อง จึงต้องเรียกคืนเชิงรุกตามหมายเลขซีเรียล หรือคัดกรอง ณ สถานที่ใช้งาน RMA (Return Material Authorization) ไม่ใช่เพียงใบขนส่ง แต่เป็นหมายเลขควบคุมที่กำหนดให้กับชิ้นงานคืนแต่ละชิ้น โดยต้องผูกลูกค้า เลขที่คำสั่งซื้อ หมายเลขล็อต หมายเลขงานพิมพ์ ล็อตเตาหลอมของวัสดุ ล็อตการทำหลังการผลิต อาการเสีย ระดับการประเมินเบื้องต้น วิธีขนส่ง ผู้รับสินค้า และรายการหลักฐานเข้าด้วยกันแบบหนึ่งต่อหนึ่ง สินค้าคืนที่ไม่มีหมายเลข RMA ไม่ควรเข้าสู่พื้นที่ผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด มิฉะนั้นเมื่อตรวจสอบย้อนหลังจะไม่สามารถตอบได้ว่า “ชิ้นนี้ผลิตจากผงล็อตใด และจากหน้าต่างพารามิเตอร์รอบใด”
2. การจัดระดับข้อร้องเรียน: ใช้ความรุนแรงและขอบเขตการแพร่กระจายที่วัดได้แทนความรู้สึกส่วนบุคคล
แนะนำให้แบ่งข้อร้องเรียนลูกค้าเป็น 3 ระดับ A/B/C โดยเขียนเกณฑ์เป็นตัวเลขแทนคำบรรยาย ระดับ A: เกี่ยวข้องกับชิ้นส่วนด้านความปลอดภัย ชิ้นส่วนรับแรงดัน ความล้มเหลวของการประกอบเชิงหน้าที่ หรือพบอาการเดียวกันในล็อตเดียวกันตั้งแต่ 2 ชิ้นขึ้นไป/อัตราของเสียในล็อตตั้งแต่ 5% ขึ้นไป ต้องตอบสนองภายใน 2 ชั่วโมง และควบคุมสินค้าคงคลังและสินค้าระหว่างทางในล็อตเดียวกันภายใน 24 ชั่วโมง; ระดับ B: ปัญหารูปลักษณ์ ขนาดไม่วิกฤต หรือความเสียหายของบรรจุภัณฑ์ที่ไม่กระทบการใช้งาน พบ 1 ชิ้นในล็อตเดียวและตรวจซ้ำผ่านเกณฑ์ ต้องตอบสนองภายใน 8 ชั่วโมงและตัดสินวิธีดำเนินการภายใน 3 วันทำการ; ระดับ C: การสอบถาม เอกสารขาดหาย หรือการติดตามขนส่ง ไม่เข้าสู่กระบวนการผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด แต่ต้องนับรวมในตัวชี้วัดบริการ ค่าความรุนแรง S ความถี่การเกิด O และความสามารถในการตรวจพบ D สามารถให้คะแนน 1–5 เพื่อคำนวณเลขลำดับความเสี่ยง RPN=S×O×D; ตัวอย่าง “ตำแหน่งรูประกอบของขายึดโลหะคลาดเคลื่อน” มี S=5, O=3, D=2 และ RPN=30 ซึ่งกระตุ้นให้เป็นข้อร้องเรียนระดับ A โดยอัตโนมัติ การจัดระดับต้องเชื่อมโยงกับการสอบย้อนกลับ: จาก RMA ย้อนหาเลขงานพิมพ์ → หมายเลขเครื่องจักร → ล็อตการปูผง → บันทึกปริมาณออกซิเจนของก๊าซปกป้อง → เส้นโค้งการอบชุบความร้อน → รายงาน CMM หากล็อตเดียวกันส่งมอบแล้ว 18 ชิ้น ขอบเขตการควบคุมไม่ใช่เพียง 1 ชิ้นที่ถูกร้องเรียน แต่คือทั้ง 18 ชิ้นในเลขงานเดียวกัน รวมทั้งชิ้นงานระหว่างผลิตในเลขงานข้างเคียงที่ใช้ฟิกซ์เจอร์และพารามิเตอร์ชดเชยเดียวกัน
3. ห่วงโซ่การจัดการ RMA: เจ็ดจุดตั้งแต่การรับสินค้าและเก็บหลักฐานจนถึงการตรวจยืนยันซ้ำ
จุดที่หนึ่งคือการอนุมัติ: วิศวกรคุณภาพออก RMA ระงับบัญชีของล็อตนั้น และห้ามเขียนทับโมเดลต้นฉบับหรือพารามิเตอร์กระบวนการ จุดที่สองคือการบันทึกภาพทั้งหกด้านของสินค้าที่มาถึงและสภาพบรรจุภัณฑ์ โดยเก็บหลักฐานฉลากแสดงแรงกระแทก ลักษณะการยุบตัวของวัสดุกันกระแทก และความสมบูรณ์ของรอยปิดผนึก เพื่อป้องกันการตัดสินความเสียหายจากการขนส่งผิดว่าเป็นข้อบกพร่องจากการพิมพ์ จุดที่สามคือการแยกกัก: ติดฉลากผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดสีแดงบนชิ้นงานคืน และเก็บในถาดแยก ห้ามปะปนกับชิ้นงานรอซ่อม ชิ้นงานตัวอย่างเก็บรักษา จุดที่สี่คือการตรวจสอบเพื่อทำซ้ำผล: วัดตามรายการ CTQ ในแบบเดิม สำหรับชิ้นส่วนโลหะต้องบันทึกทิศทางการเก็บตัวอย่างอย่างน้อย เนื่องจากค่าการยืดตัวของตัวอย่างแนวตั้งและแนวนอนใน LPBF อาจต่างกัน 20–40%; แนะนำให้วัดซ้ำโดยใช้ CMM เครื่องเดียวกันที่ผ่านการสอบเทียบ หัววัดเดียวกัน และท่าการจับยึดเดียวกัน พร้อมระบุความไม่แน่นอนของการวัดในรายงาน จุดที่ห้าคือการแยกชั้นสาเหตุราก: ต้องเลือกสาเหตุหลักและปัจจัยร่วมจาก 7 ประเภท ได้แก่ ข้อผิดพลาดการชดเชยในการออกแบบ รุ่นโมเดลผิดพลาด สถานะเครื่องจักรคลาดเคลื่อน ความชื้นของผงเกินเกณฑ์ การบิดตัวจากกระบวนการหลังการผลิต ความเสียหายจากบรรจุภัณฑ์/ขนส่ง และการใช้งานประกอบผิดโดยลูกค้า ห้ามเขียนเพียงว่า “ปฏิบัติงานไม่ถูกต้อง” จุดที่หกคือการตัดสินวิธีดำเนินการ: ซ่อมคืนสภาพ ตัดทิ้ง ยอมรับแบบผ่อนผัน เปลี่ยนสินค้า หรือเรียกคืน ซึ่งต้องลงนามร่วมกันโดยฝ่ายคุณภาพ วิศวกรรม และการผลิต ชิ้นงานที่ตัดทิ้งต้องทำเครื่องหมายทำลายก่อนเข้าสู่บัญชีเศษวัสดุ จุดที่เจ็ดคือการตรวจยืนยันซ้ำและปิดงาน: ชิ้นงานที่ซ่อมต้องตรวจซ้ำทุกขนาด ชิ้นงานเปลี่ยนต้องแนบรายการสำคัญ FAI และใบรับรองวัสดุ โดยเงื่อนไขการปิดงานคือลูกค้ายืนยันการใช้งาน และ CAPA มีประสิทธิผลโดยไม่มีการเกิดซ้ำจากสาเหตุเดียวกันใน 3 ล็อตถัดไปหรือภายใน 90 วัน
4. คำนวณความสูญเสียด้านคุณภาพให้ครบถ้วน: ตารางรวบรวม COPQ และตัวชี้วัดการหลุดรอดของข้อบกพร่อง
หากบันทึกต้นทุนข้อร้องเรียนเฉพาะค่าผลิตซ้ำ จะประเมินต่ำกว่าความเป็นจริงอย่างเป็นระบบ แนะนำให้จัดตั้งหมวด COPQ (Cost of Poor Quality) 4 ประเภท: ความล้มเหลวภายใน (วัสดุที่ตัดทิ้ง การใช้เวลาของเครื่องจักร ชั่วโมงงานพิมพ์ซ้ำ การซ่อมและตรวจซ้ำ), ความล้มเหลวภายนอก (ค่าขนส่งชิ้นทดแทน การสนับสนุน ณ สถานที่ลูกค้า ค่าชดเชยการหยุดสายการผลิต การลดราคา และการสูญเสียคำสั่งซื้อ), ต้นทุนการประเมิน (CMM, CT, การตรวจโลหะวิทยา และการตรวจซ้ำโดยบุคคลที่สามเพิ่มเติม), และต้นทุนการป้องกันและแก้ไข (ปรับปรุงฟิกซ์เจอร์ การสอบเทียบหน้าต่างพารามิเตอร์ใหม่ การแก้ไข SOP และการฝึกอบรม) สำหรับขายึด 20 ชิ้นในตัวอย่างต้นบทความ ต้นทุนวัสดุและเวลาเครื่องสำหรับการส่งทดแทน 6 ชิ้นประมาณ 4,200 หยวน ค่าขนส่งด่วนและประกัน 380 หยวน การสนับสนุนภาคสนามโดยวิศวกร 2 คน-วันประมาณ 1,600 หยวน การตรวจซ้ำ CMM จำนวน 12 ชิ้นประมาณ 900 หยวน ส่วนลดที่ตกลงชดเชยการหยุดสายการผลิตลูกค้า 3,000 หยวน และการปรับปรุงพินกำหนดตำแหน่งฟิกซ์เจอร์พร้อมการตรวจยืนยันชิ้นแรกประมาณ 2,500 หยวน รวมประมาณ 12,580 หยวน หรือ 3 เท่าของตัวเลขที่บันทึกไว้ในบัญชีเริ่มต้น จากนั้นกำหนดอัตราการหลุดรอดของข้อบกพร่อง: จำนวนชิ้นงาน CTQ ที่ไม่เป็นไปตามข้อกำหนดและพบหลังส่งมอบ ÷ จำนวนชิ้นงานที่ส่งมอบในช่วงเวลาเดียวกัน คิดเป็นต่อหมื่นชิ้น; หากส่งมอบรายไตรมาส 2,400 ชิ้น และพบข้อบกพร่องภายนอก 6 ชิ้น จะเท่ากับ 25,000 ppm โดยเป้าหมายคือหลังปรับปรุง 3 ล็อตต้องลดลงเหลือ ≤5,000 ppm รายงานคุณภาพรายเดือนต้องแสดง “จำนวนชิ้นที่ร้องเรียน ระยะเวลาปิด RMA ต้นทุนความล้มเหลวภายนอกต่อชิ้น อัตราการเกิดซ้ำจากสาเหตุเดียวกัน และอัตราการปิด CAPA ตรงเวลา” ควบคู่กัน มิฉะนั้นแม้รายงาน 8D จะสมบูรณ์เพียงใด ก็ไม่อาจพิสูจน์ได้ว่าระบบดีขึ้น
5. เงื่อนไขกระตุ้นการเรียกคืนและการซ้อม: อย่ารอจนลูกค้ารายที่สองโทรมา
การเรียกคืนไม่ได้จำกัดอยู่เฉพาะอุตสาหกรรมยานยนต์และการแพทย์ แนะนำให้กำหนดเงื่อนไขกระตุ้นแบบตายตัว 4 ข้อ: เกิดข้อร้องเรียนระดับ A จากสาเหตุเดียวกัน 2 กรณีในล็อตเตาหลอมวัสดุเดียวกันหรือเลขงานพิมพ์เดียวกัน; CT หรือการตรวจโลหะวิทยายืนยันว่าความพรุน/การหลอมไม่สมบูรณ์ของล็อตเกินระดับการยอมรับ; ยืนยันว่าเส้นโค้งการอบชุบความร้อน บันทึกปริมาณออกซิเจน หรือจำนวนรอบการนำผงกลับมาใช้เกินหน้าต่างกระบวนการ และมีชิ้นงานหลุดออกไปแล้ว; หรือเกิดความเสี่ยงด้านความปลอดภัย ณ สถานที่ลูกค้า หลังถูกกระตุ้น ต้องตั้งทีมจัดการที่ประกอบด้วยฝ่ายคุณภาพ วิศวกรรม การผลิต บริการลูกค้า และกฎหมายภายใน 2 ชั่วโมง แยกสถานะตามรายการหมายเลขซีเรียลเป็น “ติดตั้งใช้งานแล้ว อยู่ในคลังลูกค้า อยู่ระหว่างขนส่ง อยู่ระหว่างผลิต และอยู่ในคลังสินค้า” แล้วออกแนวทางคัดกรองภาคสนาม หนังสือแจ้งหยุดใช้ คำสั่งสกัดกั้น และคำสั่งแยกกักตามลำดับ ให้ทำการซ้อมบนโต๊ะทุกไตรมาส: สุ่มเลือกล็อตที่ส่งมอบแล้ว 1 ล็อต และกำหนดให้จัดทำรายชื่อหมายเลขซีเรียลที่ติดต่อได้ภายใน 60 นาที ควบคุมสินค้าคงคลังและสินค้าระหว่างทางของล็อตเดียวกันภายใน 90 นาที และจัดทำแม่แบบคำชี้แจงทางเทคนิคสำหรับภายนอกภายใน 24 ชั่วโมง ผลลัพธ์ของการซ้อมไม่ใช่เพียงรายงานการประชุม แต่ต้องเป็นตารางรายชื่อผู้ติดต่อ เกณฑ์การตัดสิน และเวอร์ชันข้อความสื่อสารที่นำไปใช้ได้จริง
6. รายการดำเนินการ: ยกระดับทะเบียนข้อร้องเรียนเป็นวงจรปิดทางวิศวกรรมภายใน 30 วัน
สัปดาห์ที่ 1: ทำให้กฎการกำหนดหมายเลข RMA และฉลากผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดเป็นมาตรฐานเดียวกัน เติมดัชนีเชื่อมโยง 4 ระดับระหว่างเลขที่คำสั่งซื้อ เลขงานพิมพ์ หมายเลขล็อต และหมายเลขซีเรียล; ระบุวิธีดำเนินการ 5 ประเภท ได้แก่ คืนสินค้า เปลี่ยนสินค้า ซ่อมคืนสภาพ ยอมรับแบบผ่อนผัน และเรียกคืน ลงในเอกสารระเบียบปฏิบัติ สัปดาห์ที่ 2: จัดทำตารางจัดระดับ A/B/C และเกณฑ์ RPN ตั้งค่ากำหนดเวลาตอบสนอง เส้นทางการยกระดับ และกฎขอบเขตการควบคุม พร้อมเชื่อมโยงระบบมอบหมายงานเพื่อระงับล็อตที่เกี่ยวข้อง สัปดาห์ที่ 3: ใช้งานหมวด COPQ 4 ประเภทและรายงานอัตราการหลุดรอดของข้อบกพร่อง โดยรวมค่าขนส่ง ส่วนลด การสนับสนุนภาคสนาม และการทดสอบโดยบุคคลที่สามไว้ในความล้มเหลวภายนอก; บังคับให้ RMA ทุกฉบับเชื่อมโยงกับภาพหลักฐานอย่างน้อย 3 ภาพและรายงานตรวจซ้ำ 1 ฉบับ สัปดาห์ที่ 4: ดำเนินการซ้อมเรียกคืนบนโต๊ะ 1 ครั้ง และใช้ข้อมูลข้อร้องเรียนย้อนหลัง 12 เดือนคำนวณย้อนกลับเพื่อระบุสาเหตุรากที่มีต้นทุนสูงสุด 3 อันดับแรก กำหนดผู้รับผิดชอบ CAPA และเกณฑ์ประสิทธิผลสำหรับแต่ละสาเหตุ จุดตรวจสอบสำคัญ ได้แก่ มีชิ้นงานคืนที่ไม่มีหมายเลข RMA หรือไม่; ข้อร้องเรียนระดับ A ได้ควบคุมล็อตเดียวกันครบถ้วนภายใน 24 ชั่วโมงหรือไม่; ชิ้นงานตัดทิ้งมีเครื่องหมายทำลายหรือไม่; การยอมรับแบบผ่อนผันมีการอนุมัติเป็นลายลักษณ์อักษรจากลูกค้าหรือไม่; การปิด CAPA มีหลักฐานว่า 3 ล็อตถัดไปไม่เกิดซ้ำหรือไม่; และ COPQ ครอบคลุมการสูญเสียคำสั่งซื้อ ไม่ใช่เฉพาะค่าผลิตซ้ำหรือไม่
สรุป: ผลส่งมอบของวงจรปิดข้อร้องเรียนคือชุดตัวเลขที่ตรวจสอบได้
lantu3D เน้นการจัดการตลอดวงจรชีวิตตั้งแต่แบบร่างการออกแบบจนถึงการส่งมอบชิ้นงานจริง และขั้นตอนหลังการขายก็เป็นส่วนหนึ่งของห่วงโซ่วิศวกรรมเช่นกัน เมื่อยกระดับข้อร้องเรียนลูกค้าให้เป็นหมายเลขควบคุม RMA เกณฑ์การจัดระดับ ห่วงโซ่การจัดการ 7 จุด การรวบรวม COPQ แบบครบถ้วน และกลไกกระตุ้นการเรียกคืน องค์กรจะไม่ได้เพียงรายงาน 8D ที่ใช้ถ้อยคำเหมาะสมอีกต่อไป แต่ได้คำตอบที่สอบย้อนกลับได้ว่า “ล็อตใด เครื่องใด พารามิเตอร์ใด สูญเสียเท่าใด และเกิดซ้ำหรือไม่” แนะนำให้ติดตามตัวเลข 4 รายการเป็นรายไตรมาส: อัตราการควบคุมล็อตเดียวกันสำเร็จสำหรับข้อร้องเรียนระดับ A 100%, ระยะเวลาปิด RMA เฉลี่ย ≤7 วันทำการ, อัตราการเกิดซ้ำจากสาเหตุเดียวกัน ≤5%, และอัตราการหลุดรอดของข้อบกพร่องต่อหมื่นชิ้นลดลงอย่างต่อเนื่อง เฉพาะเมื่อข้อมูลการคืนสินค้าและเรียกคืนสามารถส่งกลับไปขับเคลื่อนการออกแบบฟิกซ์เจอร์ หน้าต่างกระบวนการ และแผนการตรวจสอบได้จริง ข้อร้องเรียนลูกค้าจึงจะเปลี่ยนจากศูนย์ต้นทุนเป็นจุดเริ่มต้นของการปรับปรุงทางวิศวกรรมอย่างแท้จริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง