
Введение: почему этот вопрос становится все более важным
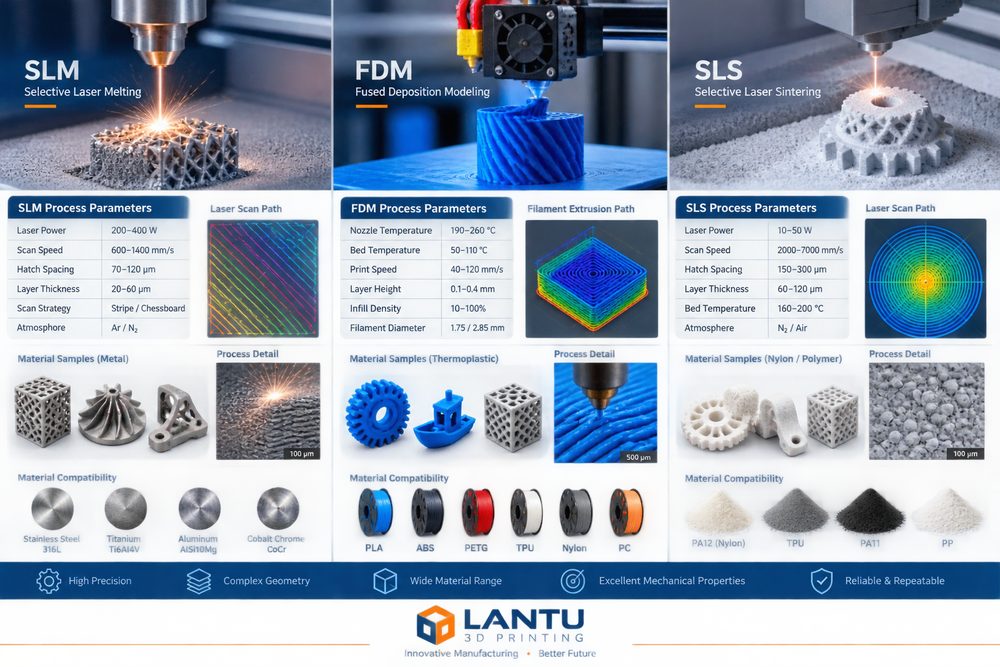
SLM, FDM и SLS: как настраивать параметры и превращать оптимизацию 3D-печати в воспроизводимую производственную способность — по сути, речь идет о том, чтобы вывести 3D-печать из состояния «можем сделать» в состояние «стабильно, объяснимо и готово к поставке». По мере того как заказчики переходят от образцов внешнего вида к функциональным деталям, малым сериям и быстро изготавливаемым запасным частям, одного лишь опыта в расчете цены и временной настройки оборудования уже недостаточно для выполнения требований по срокам, качеству и себестоимости. Ланьту 3D позиционирует себя как платформа управления жизненным циклом и реализации — от чертежа/проекта до физической поставки, поэтому каждый этап должен управляться структурированно.
1. Окно параметров определяет стабильность серийного производства
В SLM нужно в первую очередь контролировать мощность лазера, скорость сканирования, толщину слоя порошка и содержание кислорода в защитном газе; в FDM — температуру сопла, температуру камеры, толщину слоя и коэффициент заполнения; в SLS — температуру предварительного нагрева, долю обновляемого порошка и кривую охлаждения. В реальных проектах инженер не должен смотреть только на один показатель: нужно одновременно учитывать назначение детали, направление нагрузки, сопряжения при сборке, требования к поверхности, термостойкость и бюджет. Например, для прецизионных деталей внешнего вида обычно в приоритете SLA или высокоточная смола; износостойкие конструкционные детали могут быть выполнены из нейлона SLS; а детали с высокими требованиями к несущей способности и термостойкости требуют оценки алюминиевых сплавов SLM, титановых сплавов или нержавеющей стали.
Ключевые параметры должны оформляться в виде проверяемой записи: типичный диапазон толщины слоя составляет 0.05-0.2mm, а толщину стенки функциональных деталей обычно не рекомендуется делать меньше 1.2-2.0mm; для отверстий, резьб и мест защелок необходимо закладывать технологическую компенсацию. Только если эти ограничения заранее переданы на сторону проектирования, последующее производство не будет постоянно возвращаться к переделкам.
2. От анализа проблем к инженерным решениям
Если свести параметры первой детали, фотографии дефектов, отклонения размеров и результаты повторных измерений в технологический пакет, можно избежать повторного пробования и ошибок по каждому заказу. Распространенные неудачи не обязательно связаны с самим оборудованием: часто не согласованы входные требования, модель, выбор материала, ориентация печати, последующая обработка и стандарты контроля. Например, если заказчик требует «высокую прочность, хорошую поверхность, низкую цену и поставку завтра», то без расстановки приоритетов на позднем этапе производства легко возникнут переделки.
На этапе запуска проекта рекомендуется принять три решения: во-первых, является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; во-вторых, что является ключевым показателем — размеры, прочность, внешний вид, термостойкость или срок поставки; в-третьих, кто несет стоимость возможной неудачи и требуется ли подтверждение по первой детали. Чем раньше это будет определено, тем проще будет выполнить проект по плану.
3. Практические методы внедрения
При внедрении можно использовать комбинацию «стандартная база параметров + лист проектного ревью + разбор отклонений». В стандартной базе параметров фиксируются рекомендуемые настройки для разных материалов, оборудования и толщины слоя; лист проектного ревью используется для проверки целостности модели, минимальной толщины стенок, рисков по поддержкам, способа постобработки и стандартов контроля; а разбор отклонений превращает такие проблемы, как коробление, расслоение, пористость, отклонение размеров и дефекты поверхности, в правила, которых можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует провести валидацию по первой детали или по образцу, а затем переходить к серийному планированию. Ключевые размеры можно проверять штангенциркулем, координатно-измерительной машиной или методом сопоставления со сканированием; для деталей внешнего вида нужно заранее определить стандарты шлифовки, окраски, окрашивания или полировки; а сборочные детали перед поставкой должны проходить реальную проверку сопряжения. Так можно одновременно снизить риски для клиента и уменьшить внутренние переделки.
4. Показатели управления и непрерывная оптимизация
Компании следует следить не за пиковой скоростью отдельно взятой машины, а за совокупной эффективностью от получения заказа до поставки. Рекомендуется постоянно отслеживать время реакции на расчет стоимости, долю успешных первичных ревью, процент годных первых деталей, коэффициент потерь материала, загрузку оборудования, процент переделок, долю своевременных поставок и коэффициент повторных заказов клиентов. Каждый показатель соответствует одному из этапов, который можно улучшать.
Когда данных накопится достаточно, платформа сможет дополнительно поддерживать автоматический расчет стоимости, интеллектуальное планирование производства, предупреждение рисков и рекомендации из базы знаний. В сервисе Ланьту 3D необходимо превращать этот опыт в повторно используемые процессы, чтобы клиент получал не просто одну деталь, а более определенный маршрут производства.
Заключение
Конкуренция в отрасли 3D-печати постепенно смещается от количества оборудования к инженерным компетенциям, возможностям процессов и способности выполнять поставки. Будь то материалы, технологии, применение, оборудование, сервис, качество, себестоимость, клиентский опыт, цифровизация или цепочка поставок, по-настоящему ценный подход — это заранее выявлять, количественно оценивать и управлять неопределенностью. Для специалистов отрасли создание стандартов, накопление данных и постоянный разбор результатов — это и есть основной путь к тому, чтобы превратить 3D-печать в устойчивую производственную способность.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.