
引言:为什么这个问题正在变得关键
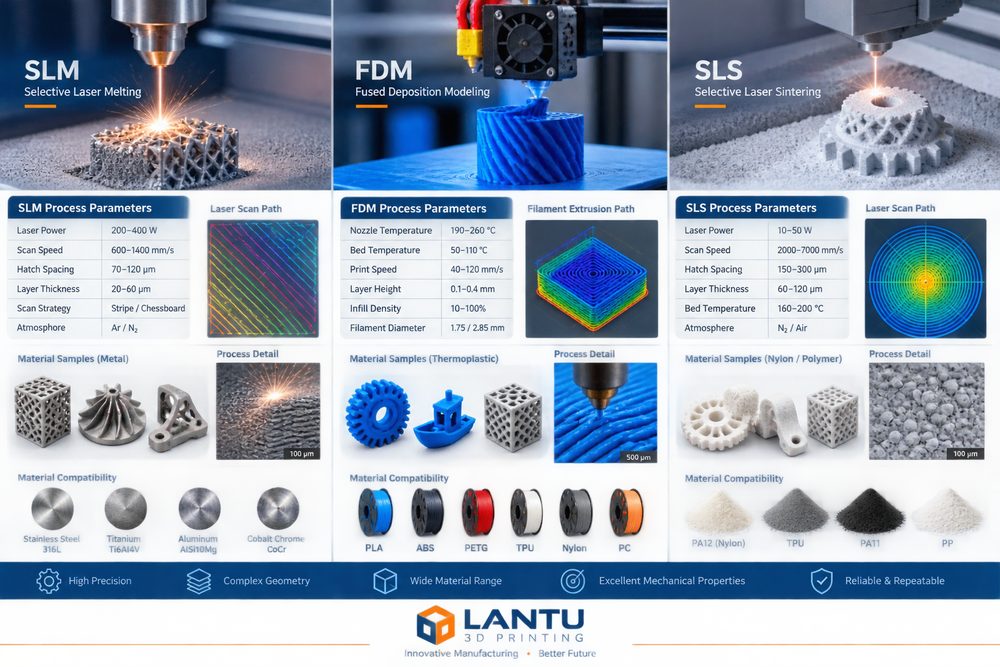
SLM, FDM और SLS के पैरामीटर कैसे ट्यून करें: 3D प्रिंटिंग प्रक्रिया अनुकूलन को दोहराने योग्य उत्पादन क्षमता में बदलना, मूल रूप से 3D प्रिंटिंग को “बन तो जाता है” से “स्थिर, व्याख्येय और सुपुर्द करने योग्य” क्षमता के निर्माण की ओर ले जाने पर चर्चा करता है। जैसे-जैसे ग्राहक दिखावटी नमूनों से कार्यात्मक भागों, छोटे बैच और त्वरित स्पेयर पार्ट्स की ओर बढ़ रहे हैं, केवल अनुभव के आधार पर कोटेशन देना और अस्थायी मशीन समायोजन करना अब डिलीवरी समय, गुणवत्ता और लागत आवश्यकताओं को पूरा नहीं कर सकता। लान्तु 3D की स्थिति ब्लूप्रिंट/डिज़ाइन से लेकर वास्तविक वस्तु की सुपुर्दगी तक के जीवनचक्र प्रबंधन और कार्यान्वयन मंच की है, इसलिए हर चरण को संरचित तरीके से प्रबंधित करना आवश्यक है।
一、参数窗口决定批量稳定性
SLM में लेज़र पावर, स्कैनिंग गति, पाउडर परत की मोटाई और सुरक्षात्मक गैस में ऑक्सीजन मात्रा पर विशेष नियंत्रण होना चाहिए; FDM में नोज़ल तापमान, चैंबर तापमान, परत मोटाई और इन्फिल दर पर ध्यान दें; SLS में प्रीहीट तापमान, रिफ्रेश पाउडर अनुपात और कूलिंग कर्व का प्रबंधन करना चाहिए। वास्तविक परियोजनाओं में, इंजीनियर केवल एकल सूचक नहीं देखते, बल्कि भाग के उपयोग, लोड दिशा, असेंबली संबंध, सतह आवश्यकताएँ, ताप-प्रतिरोधी वातावरण और बजट को एक ही निर्णय तालिका में रखना चाहिए। उदाहरण के लिए, सटीक दिखावटी भागों के लिए आमतौर पर SLA या उच्च-सटीक रेज़िन को प्राथमिकता दी जाती है; पहनने-प्रतिरोधी संरचनात्मक भागों के लिए SLS नायलॉन चुना जा सकता है; जबकि उच्च भार और ताप-प्रतिरोध आवश्यकताओं वाले भागों के लिए SLM एल्युमिनियम मिश्रधातु, टाइटेनियम मिश्रधातु या स्टेनलेस स्टील का मूल्यांकन करना पड़ता है।
मुख्य पैरामीटरों का सत्यापन योग्य रिकॉर्ड होना चाहिए: परत मोटाई की सामान्य सीमा 0.05-0.2mm है, कार्यात्मक भागों की दीवार मोटाई आमतौर पर 1.2-2.0mm से कम नहीं होनी चाहिए, और छेद व्यास, थ्रेड तथा स्नैप-फिट स्थानों के लिए प्रक्रिया क्षतिपूर्ति पहले से छोड़नी चाहिए। केवल इन सीमाओं को डिज़ाइन पक्ष तक पहले से पहुँचाने पर ही बाद में निर्माण बार-बार पुनःकार्य में नहीं फँसेगा।
二、从问题分析到工程决策
प्रथम-नमूना पैरामीटर, दोष फोटो, आयाम विचलन और पुनःमाप परिणामों को एक प्रक्रिया पैकेज में संचित करें, ताकि हर ऑर्डर पर फिर से परीक्षण-त्रुटि न करनी पड़े। सामान्य विफलता हमेशा उपकरण से नहीं आती, बल्कि मांग इनपुट, मॉडल डिज़ाइन, सामग्री चयन, प्रिंटिंग दिशा, पोस्ट-प्रोसेसिंग और निरीक्षण मानकों के बीच समन्वय न होने से होती है। उदाहरण के लिए, यदि ग्राहक “उच्च ताकत, अच्छी सतह, कम कीमत, कल डिलीवरी” चाहता है, और प्राथमिकताओं का क्रम तय नहीं है, तो उत्पादन के बाद के चरण में पुनःकार्य होना आसान है।
परियोजना आरंभ चरण में तीन प्रकार के निर्णय लेने की सलाह दी जाती है: पहला, भाग प्रदर्शन नमूना है, असेंबली नमूना है या कार्यात्मक भाग; दूसरा, प्रमुख सूचक आयाम, ताकत, रूप-रंग, ताप-प्रतिरोध या डिलीवरी समय है; तीसरा, विफलता लागत किसे उठानी है और क्या प्रथम-नमूना पुष्टि आवश्यक है। यह निर्णय जितनी जल्दी पूरा होगा, परियोजना उतनी ही आसानी से योजना के अनुसार आगे बढ़ेगी।
三、可落地的实施方法
कार्यान्वयन के समय “मानक पैरामीटर लाइब्रेरी + परियोजना समीक्षा फ़ॉर्म + असामान्यता पुनरावलोकन” के संयोजन का उपयोग किया जा सकता है। मानक पैरामीटर लाइब्रेरी विभिन्न सामग्रियों, उपकरणों और परत मोटाई के लिए अनुशंसित सेटिंग्स दर्ज करती है; परियोजना समीक्षा फ़ॉर्म मॉडल की पूर्णता, न्यूनतम दीवार मोटाई, समर्थन जोखिम, पोस्ट-प्रोसेसिंग विधि और निरीक्षण मानकों की पुष्टि के लिए उपयोग होता है; और असामान्यता पुनरावलोकन मुड़ाव, परत अलगाव, छिद्र, आयाम विचलन, सतह दोष आदि समस्याओं को अगली बार टाली जा सकने वाली नियमों में बदल देता है।
छोटे बैच के ऑर्डरों के लिए पहले प्रथम-नमूना या छोटे नमूने से सत्यापन करें, फिर बैच उत्पादन में जाएँ। प्रमुख आयामों की जाँच कैलीपर, CMM या स्कैन तुलना से की जा सकती है; दिखावटी भागों के लिए सैंडिंग, पेंटिंग, डाईिंग या पॉलिशिंग मानक स्पष्ट होने चाहिए; और असेंबली भागों की डिलीवरी से पहले वास्तविक फिट परीक्षण पूरा करना चाहिए। इस तरह न केवल ग्राहक जोखिम घटता है, बल्कि आंतरिक पुनःकार्य भी कम होता है।
四、管理指标与持续优化
कंपनी को केवल एक मशीन की चरम गति पर नहीं, बल्कि ऑर्डर से लेकर डिलीवरी तक की समग्र दक्षता पर ध्यान देना चाहिए। सुझाव है कि कोटेशन प्रतिक्रिया समय, प्रथम समीक्षा पास दर, प्रथम-नमूना पास दर, सामग्री अपव्यय दर, उपकरण उपयोग दर, पुनःकार्य दर, समय पर डिलीवरी दर और ग्राहक पुनर्खरीद दर को लगातार ट्रैक किया जाए। प्रत्येक सूचक एक अनुकूलन योग्य कड़ी से जुड़ा है।
जब डेटा एक निश्चित पैमाने तक जमा हो जाता है, तो प्लेटफ़ॉर्म आगे चलकर स्वचालित कोटेशन, बुद्धिमान शेड्यूलिंग, जोखिम चेतावनी और ज्ञान-भंडार अनुशंसाओं का समर्थन कर सकता है। लान्तु 3D को अपनी सेवाओं में इन अनुभवों को पुन: उपयोग योग्य प्रक्रियाओं में संचित करना चाहिए, ताकि ग्राहक को केवल एक भाग नहीं, बल्कि एक अधिक निश्चित निर्माण मार्ग मिले।
总结
3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब उपकरणों की संख्या से हटकर इंजीनियरिंग क्षमता, प्रक्रिया क्षमता और डिलीवरी क्षमता की ओर बढ़ रही है। चाहे सामग्री हो, प्रक्रिया, अनुप्रयोग, उपकरण, सेवा, गुणवत्ता, लागत, ग्राहक अनुभव, डिजिटलीकरण या आपूर्ति श्रृंखला, वास्तव में मूल्यवान तरीका यही है कि अनिश्चितताओं को पहले से पहचाना, मात्राबद्ध किया और प्रबंधित किया जाए। उद्योग के पेशेवरों के लिए, मानक बनाना, डेटा एकत्र करना और निरंतर पुनरावलोकन करना ही 3D प्रिंटिंग को स्थिर उत्पादकता में बदलने का मूल मार्ग है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।