
Introdução: por que essa questão está se tornando crucial
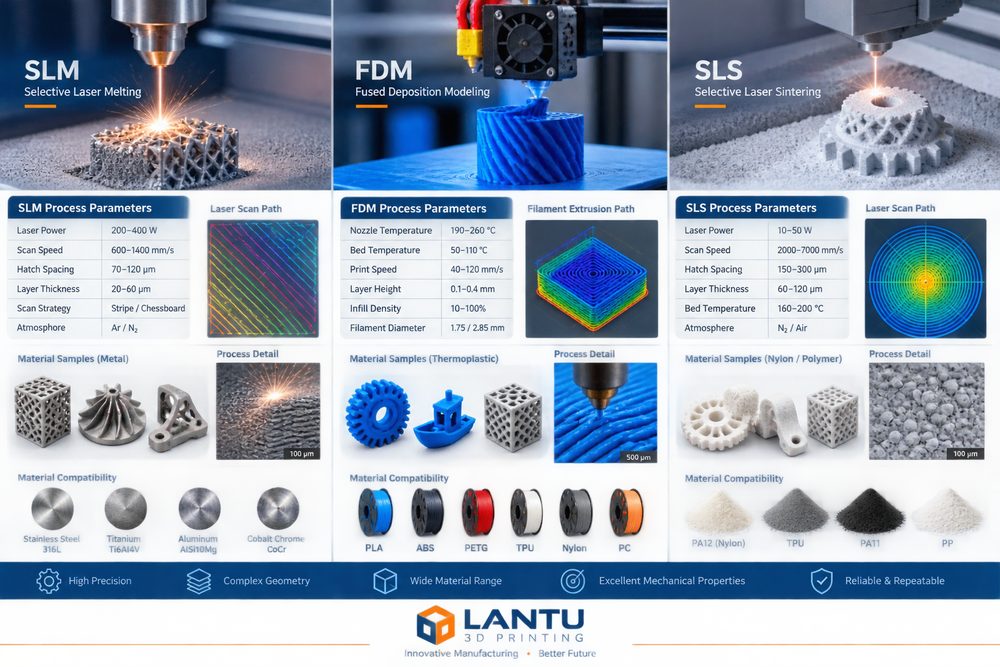
Como ajustar os parâmetros de SLM, FDM e SLS: transformar a otimização do processo de impressão 3D em capacidade produtiva replicável discute, em essência, a construção da capacidade da impressão 3D de “conseguir fabricar” para “entregar de forma estável, explicável e confiável”. Com a migração dos clientes de amostras visuais para peças funcionais, pequenos lotes e peças de reposição rápidas, depender apenas de cotações baseadas na experiência e de ajustes temporários da máquina já não atende às exigências de prazo, qualidade e custo. A lantu3D se posiciona como uma plataforma de gestão e execução do ciclo de vida, do projeto ao produto físico, portanto cada etapa precisa ser gerida de forma estruturada.
I. A janela de parâmetros determina a estabilidade em lote
Em SLM, é preciso controlar principalmente a potência do laser, a velocidade de varredura, a espessura da camada de pó e o teor de oxigênio do gás de proteção; em FDM, deve-se observar a temperatura do bico, a temperatura da câmara, a altura da camada e a taxa de preenchimento; já em SLS, é necessário gerenciar a temperatura de pré-aquecimento, a proporção de pó novo e o perfil de resfriamento. Em projetos reais, o engenheiro não pode olhar apenas um indicador, mas sim colocar a finalidade da peça, a direção das cargas, a relação de montagem, os requisitos de superfície, o ambiente de temperatura e o orçamento na mesma tabela de decisão. Por exemplo, peças de aparência de alta precisão geralmente priorizam SLA ou resina de alta precisão; peças estruturais resistentes ao desgaste podem escolher nylon SLS; e peças com alta exigência de carga e resistência térmica precisam avaliar liga de alumínio, liga de titânio ou aço inoxidável em SLM.
Os parâmetros-chave devem formar registros verificáveis: a faixa comum de espessura de camada é de 0.05-0.2mm, e a espessura de parede de peças funcionais normalmente não deve ser inferior a 1.2-2.0mm; posições de furos, roscas e travas devem reservar compensação de processo. Somente ao devolver essas restrições ao time de projeto com antecedência, a fabricação posterior deixará de exigir retrabalho repetido.
II. Da análise de problemas à decisão de engenharia
Consolidar os parâmetros da primeira peça, fotos de defeitos, desvios dimensionais e resultados de reavaliação em um pacote de processo evita que cada pedido tenha de passar novamente por tentativa e erro. As falhas mais comuns nem sempre vêm do equipamento em si, mas da falta de alinhamento entre entrada de requisitos, design do modelo, seleção de material, orientação de impressão, pós-processamento e critérios de inspeção. Por exemplo, se o cliente pede “alta resistência, boa superfície, baixo preço e entrega para amanhã”, sem uma ordem de prioridade, é fácil surgirem retrabalhos na fase final da produção.
Recomenda-se concluir três julgamentos na fase de abertura do projeto: primeiro, se a peça é uma amostra de demonstração, uma amostra de montagem ou uma peça funcional; segundo, se os indicadores críticos são dimensão, resistência, aparência, resistência térmica ou prazo de entrega; terceiro, quem arca com o custo da falha e se é necessária a aprovação da primeira peça. Quanto mais cedo esse julgamento for feito, mais fácil será o andamento do projeto conforme o planejado.
III. Métodos de implementação aplicáveis
Na implementação, pode-se adotar a combinação de “biblioteca padrão de parâmetros + formulário de revisão do projeto + análise de anomalias”. A biblioteca padrão de parâmetros registra as configurações recomendadas para diferentes materiais, equipamentos e alturas de camada; o formulário de revisão do projeto confirma a integridade do modelo, a espessura mínima de parede, os riscos de suporte, o método de pós-processamento e os critérios de inspeção; a análise de anomalias transforma problemas como empenamento, delaminação, porosidade, desvio dimensional e defeitos de superfície em regras que podem ser evitadas na próxima execução.
Para pedidos de pequenos lotes, é preciso primeiro fazer a validação da primeira peça ou de uma amostra pequena e só então entrar no plano de produção em lote. As dimensões críticas podem ser verificadas com paquímetro, máquina de medição por coordenadas ou comparação por escaneamento; peças de aparência devem ter padrões claros de lixamento, pintura, tingimento ou polimento; e peças de montagem devem passar por testes reais de encaixe antes da entrega. Assim, reduzem-se os riscos do cliente e também o retrabalho interno.
IV. Indicadores de gestão e otimização contínua
As empresas devem acompanhar não o pico de velocidade de uma única máquina, mas a eficiência global desde o recebimento do pedido até a entrega. Recomenda-se monitorar continuamente o tempo de resposta da cotação, a taxa de aprovação na primeira revisão, a taxa de aprovação da primeira peça, a taxa de perda de material, a taxa de utilização do equipamento, a taxa de retrabalho, a taxa de entrega no prazo e a taxa de recompra do cliente. Cada indicador corresponde a um elo que pode ser otimizado.
Quando os dados acumulam até certo volume, a plataforma pode passar a oferecer cotação automática, programação inteligente da produção, alertas de risco e recomendações da base de conhecimento. Na prestação de serviços, a lantu3D deve consolidar essas experiências em processos reutilizáveis, para que o cliente receba não apenas uma peça, mas um caminho de fabricação mais previsível.
Conclusão
A concorrência no setor de impressão 3D está migrando da quantidade de equipamentos para a capacidade de engenharia, a capacidade de processo e a capacidade de entrega. Seja em materiais, processos, aplicações, equipamentos, serviços, qualidade, custo, experiência do cliente, digitalização ou cadeia de suprimentos, o que realmente agrega valor é identificar, quantificar e gerenciar antecipadamente as incertezas. Para os profissionais do setor, estabelecer padrões, acumular dados e fazer revisões contínuas é o caminho central para transformar a impressão 3D em uma produtividade estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.