
Giriş: Bu konu neden giderek kritikleşiyor
SLM, FDM ve SLS nasıl ayarlanır: 3D baskı süreç optimizasyonunu tekrarlanabilir bir üretim kabiliyetine dönüştürmek, özünde 3D baskının “üretilebiliyor” olmaktan “istikrarlı, açıklanabilir ve teslim edilebilir” olmaya geçişini tartışır. Müşteriler görünüm numunelerinden işlevsel parçalara, küçük partilere ve hızlı yedek parçalara yöneldikçe, yalnızca deneyime dayalı fiyatlandırma ve geçici makine ayarları teslim süresi, kalite ve maliyet gereksinimlerini karşılayamaz hale gelmiştir. lantu3D Baskı’nın konumlanması, tasarımdan/çizimden fiziksel teslimata kadar yaşam döngüsü yönetimi ve gerçekleştirme platformu olmaktır; bu nedenle her adımın yapılandırılmış biçimde yönetilmesi gerekir.
Bir: Parametre penceresi seri üretim istikrarını belirler
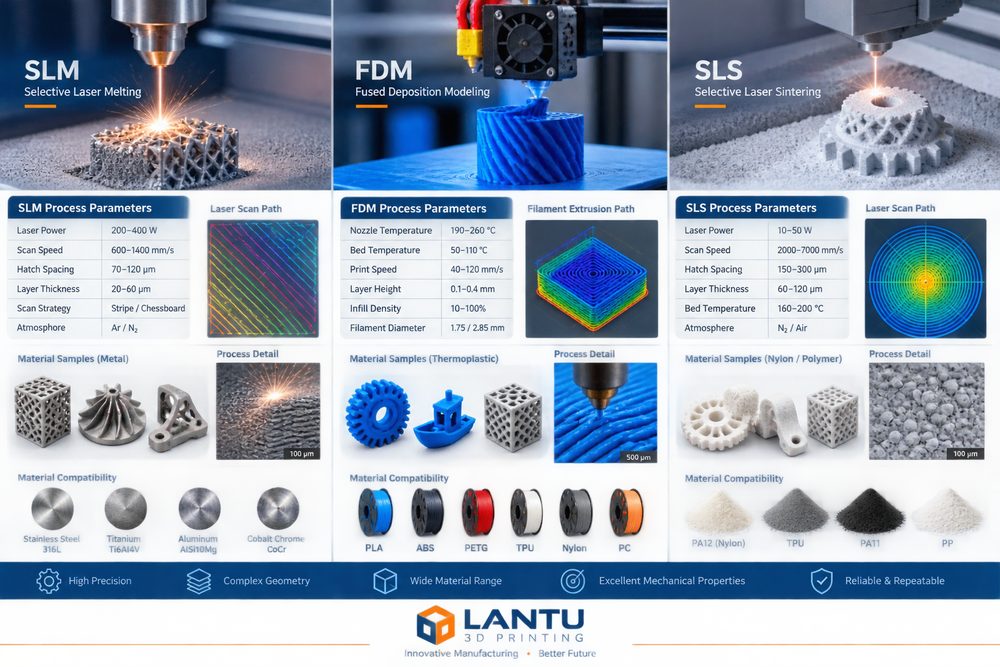
SLM’de lazer gücü, tarama hızı, toz yayma kalınlığı ve koruyucu gazdaki oksijen oranı; FDM’de nozül sıcaklığı, hazne sıcaklığı, katman kalınlığı ve doluluk oranı; SLS’de ise ön ısıtma sıcaklığı, taze toz oranı ve soğuma eğrisi dikkatle yönetilmelidir. Gerçek projelerde mühendis yalnızca tek bir göstergeye bakmamalı; parçanın kullanım amacı, yük yönü, montaj ilişkisi, yüzey gereksinimi, sıcaklık dayanımı ve bütçeyi aynı karar tablosu içinde değerlendirmelidir. Örneğin hassas görünüm parçalarında genellikle SLA veya yüksek hassasiyetli reçine öncelikli seçenek olur; aşınma dayanımlı yapısal parçalarda SLS naylon tercih edilebilir; yüksek yük taşıma ve yüksek sıcaklık gereksinimi olan parçalar içinse SLM alüminyum alaşımı, titanyum alaşımı veya paslanmaz çelik değerlendirilmelidir.
Temel parametreler doğrulanabilir kayıtlar hâline getirilmelidir: katman kalınlığı için yaygın aralık 0.05-0.2mm’dir, işlevsel parçalarda duvar kalınlığının genellikle 1.2-2.0mm’nin altına düşmesi önerilmez, delik çapı, dişler ve klips konumları için süreç telafisi bırakılmalıdır. Bu kısıtlar tasarım tarafına önceden iletilirse, sonraki üretim aşamasında tekrar tekrar düzeltme yapmak gerekmez.
İki: Sorun analizinden mühendislik kararına
İlk parça parametreleri, kusur fotoğrafları, ölçü sapmaları ve yeniden ölçüm sonuçları bir süreç paketi içinde biriktirilmelidir; böylece her sipariş için yeniden deneme-yanılma yapılmaz. Yaygın başarısızlıklar her zaman ekipmandan kaynaklanmaz; çoğu zaman talep girdileri, model tasarımı, malzeme seçimi, baskı yönü, son işlem ve muayene standardı arasında uyum olmamasından doğar. Örneğin müşteri “yüksek dayanım, iyi yüzey, düşük fiyat, yarın teslim” isterse ve öncelik sıralaması yapılmazsa, üretimin son aşamalarında yeniden işleme döngüsü oluşması çok olasıdır.
Proje başlangıcında üç tür değerlendirme tamamlanmalıdır: Birincisi, parça bir gösterim numunesi mi, montaj numunesi mi yoksa işlevsel parça mı; ikincisi, kritik gösterge boyut, dayanım, görünüm, sıcaklık dayanımı mı yoksa teslim süresi mi; üçüncüsü, başarısızlık maliyetini kimin üstleneceği ve ilk parça onayının gerekip gerekmediğidir. Bu değerlendirme ne kadar erken yapılırsa, proje planlandığı gibi ilerlemeye o kadar yatkın olur.
Üç: Uygulanabilir yöntemler
Uygulamada “standart parametre kütüphanesi + proje değerlendirme formu + anomali sonrası değerlendirme” birleşimi kullanılabilir. Standart parametre kütüphanesi, farklı malzemeler, ekipmanlar ve katman kalınlıkları için önerilen ayarları kaydeder; proje değerlendirme formu, model bütünlüğünü, minimum et kalınlığını, destek riski, son işlem yöntemi ve muayene standardını doğrulamak için kullanılır; anomali sonrası değerlendirme ise eğilme, katman ayrılması, gözenek, boyutsal sapma, yüzey kusurları gibi sorunları bir sonraki kez önlenebilir kurallara dönüştürür.
Küçük partili siparişlerde önce ilk parça veya numune doğrulaması yapılmalı, ardından seri üretime geçilmelidir. Kritik ölçüler kumpas, CMM veya tarama karşılaştırması ile doğrulanabilir; görünüm parçalarında zımparalama, boya, renklendirme veya polisaj standartları açıkça tanımlanmalıdır; montaj parçaları ise teslimattan önce gerçek uyum testinden geçirilmelidir. Böylece hem müşteri riski azalır hem de şirket içi yeniden işleme yükü düşer.
Dört: Yönetim göstergeleri ve sürekli iyileştirme
Şirketlerin odaklanması gereken şey tek bir makinenin tepe hızı değil, siparişten teslimata kadar olan toplam verimliliktir. Teklif yanıt süresi, ilk değerlendirme geçiş oranı, ilk parça uygunluk oranı, malzeme kayıp oranı, ekipman kullanım oranı, yeniden işleme oranı, zamanında teslimat oranı ve müşteri tekrar sipariş oranı sürekli izlenmelidir. Her gösterge, optimize edilebilecek belirli bir aşamaya karşılık gelir.
Veri belirli bir ölçeğe ulaştığında, platform otomatik fiyatlandırma, akıllı üretim planlama, risk uyarısı ve bilgi tabanı önerilerini daha da destekleyebilir. lantu3D Baskı hizmet sürecinde bu deneyimleri yeniden kullanılabilir iş akışlarına dönüştürmeli; müşteriye yalnızca bir parça değil, daha kesin bir üretim yolu da sunmalıdır.
Sonuç
3D baskı sektöründeki rekabet, ekipman sayısından mühendislik kabiliyetine, süreç kabiliyetine ve teslim kabiliyetine doğru kayıyor. Malzeme, süreç, uygulama, ekipman, hizmet, kalite, maliyet, müşteri deneyimi, dijitalleşme veya tedarik zinciri fark etmeksizin; gerçekten değerli yaklaşım, belirsizlikleri önceden tespit etmek, nicelleştirmek ve yönetmektir. Sektör profesyonelleri için standart oluşturmak, veri biriktirmek ve sürekli geri değerlendirme yapmak, 3D baskıyı istikrarlı bir üretim gücüne dönüştürmenin temel yoludur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.