
บทนำ: ทำไมประเด็นนี้จึงกำลังสำคัญขึ้น
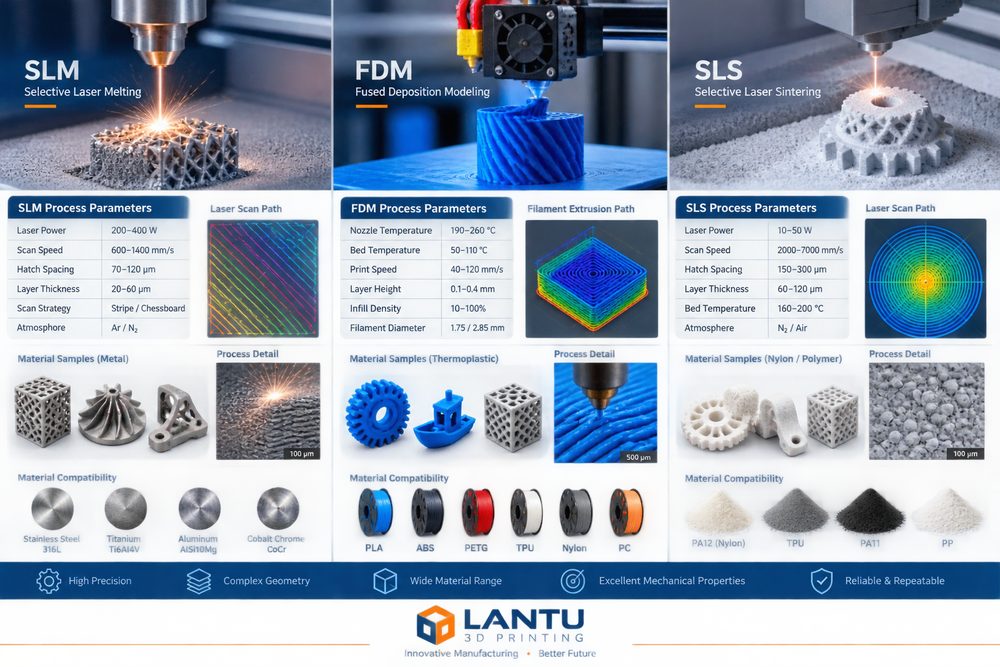
วิธีจูนพารามิเตอร์ของ SLM, FDM และ SLS: เปลี่ยนการเพิ่มประสิทธิภาพกระบวนการพิมพ์ 3 มิติให้เป็นขีดความสามารถการผลิตที่ทำซ้ำได้ แก่นแท้คือการพูดถึงการพิมพ์ 3 มิติที่กำลังก้าวจาก “ทำออกมาได้” ไปสู่การ “ทำได้อย่างเสถียร อธิบายได้ และส่งมอบได้” เมื่อความต้องการของลูกค้าขยับจากชิ้นงานเพื่อดูรูปลักษณ์ไปสู่ชิ้นงานใช้งานจริง งานผลิตล็อตเล็ก และอะไหล่เร่งด่วน การพึ่งพาประสบการณ์ในการตีราคาและตั้งเครื่องเฉพาะหน้าเพียงอย่างเดียวไม่อาจตอบโจทย์เรื่องระยะเวลาส่งมอบ คุณภาพ และต้นทุนได้อีกต่อไป การวางตำแหน่งของ lantu3D Printing คือแพลตฟอร์มสำหรับการบริหารจัดการและทำให้วงจรชีวิตตั้งแต่แบบร่าง/การออกแบบไปจนถึงการส่งมอบเป็นจริงได้ ดังนั้นทุกขั้นตอนจึงต้องถูกจัดการอย่างเป็นระบบ
หนึ่ง, ช่วงค่าพารามิเตอร์เป็นตัวกำหนดความเสถียรของการผลิตล็อต
SLM ควรควบคุมกำลังเลเซอร์ ความเร็วสแกน ความหนาชั้นผง และปริมาณออกซิเจนในก๊าซป้องกันเป็นหลัก; FDM ให้ความสำคัญกับอุณหภูมิหัวฉีด อุณหภูมิห้องพิมพ์ ความหนาชั้น และอัตราการเติม; ส่วน SLS ต้องบริหารอุณหภูมิอุ่นล่วงหน้า สัดส่วนผงรีเฟรช และเส้นโค้งการเย็นตัว ในงานจริง วิศวกรไม่ควรมองเพียงตัวชี้วัดเดี่ยว แต่ต้องนำการใช้งานของชิ้นงาน ทิศทางแรง ความสัมพันธ์ในการประกอบ ข้อกำหนดพื้นผิว สภาพแวดล้อมอุณหภูมิ และงบประมาณมาวางบนตารางตัดสินใจเดียวกัน ตัวอย่างเช่น ชิ้นงานเพื่อความสวยงามและความแม่นยำสูงมักพิจารณา SLA หรือเรซินความละเอียดสูงก่อน ชิ้นงานโครงสร้างที่ทนการสึกหรออาจเลือกไนลอน SLS และชิ้นส่วนที่ต้องรับแรงและทนความร้อนสูงจำเป็นต้องประเมินโลหะผสมอะลูมิเนียม ไทเทเนียม หรือสเตนเลสผ่าน SLM
พารามิเตอร์สำคัญต้องมีบันทึกที่ตรวจสอบย้อนกลับได้: ความหนาชั้นมักอยู่ในช่วง 0.05-0.2mm, ความหนาผนังของชิ้นงานใช้งานจริงโดยทั่วไปไม่แนะนำให้ต่ำกว่า 1.2-2.0mm, และตำแหน่งรู เกลียว และเดือยล็อกต้องเผื่อค่าชดเชยของกระบวนการไว้ล่วงหน้า เมื่อส่งข้อจำกัดเหล่านี้กลับไปยังฝั่งออกแบบตั้งแต่ต้น การผลิตในขั้นถัดไปก็จะไม่ต้องแก้งานซ้ำไปมา
สอง, จากการวิเคราะห์ปัญหาสู่การตัดสินใจเชิงวิศวกรรม
การสรุปพารามิเตอร์ของชิ้นแรก ภาพตำหนิ ค่าคลาดเคลื่อนด้านมิติ และผลการวัดซ้ำให้เป็นชุดกระบวนการ จะช่วยหลีกเลี่ยงการเริ่มลองผิดลองถูกใหม่ในทุกคำสั่งซื้อ ความล้มเหลวที่พบได้บ่อยไม่ได้มาจากเครื่องจักรเสมอไป แต่เกิดจากการที่ข้อมูลความต้องการ การออกแบบโมเดล การเลือกวัสดุ ทิศทางการพิมพ์ การทำหลังการผลิต และมาตรฐานการตรวจสอบไม่ได้สอดคล้องกัน ตัวอย่างเช่น ลูกค้าขอให้ “แข็งแรงมาก ผิวดี ราคาถูก และส่งพรุ่งนี้” หากไม่จัดลำดับความสำคัญให้ชัด ก็มีโอกาสสูงที่จะเกิดงานแก้ไขในช่วงท้ายของการผลิต
แนะนำให้ทำการตัดสินใจสามเรื่องในขั้นเริ่มโครงการ: หนึ่ง ชิ้นงานเป็นตัวอย่างเพื่อโชว์ เป็นชิ้นตัวอย่างสำหรับประกอบ หรือเป็นชิ้นงานใช้งานจริง; สอง ตัวชี้วัดหลักคือมิติ ความแข็งแรง รูปลักษณ์ ความทนความร้อน หรือกำหนดส่ง; สาม ต้นทุนความล้มเหลวใครเป็นผู้รับผิดชอบ และจำเป็นต้องยืนยันชิ้นแรกหรือไม่ การตัดสินใจยิ่งเกิดเร็ว โครงการก็ยิ่งเดินตามแผนได้ง่ายขึ้น
สาม, วิธีปฏิบัติที่นำไปใช้ได้จริง
ในการดำเนินงาน สามารถใช้ชุดผสมระหว่าง “คลังพารามิเตอร์มาตรฐาน + แบบทบทวนโครงการ + การทบทวนเมื่อเกิดความผิดปกติ” คลังพารามิเตอร์มาตรฐานจะบันทึกค่าที่แนะนำของวัสดุ เครื่องจักร และความหนาชั้นในแต่ละกรณี; แบบทบทวนโครงการใช้ยืนยันความสมบูรณ์ของโมเดล ความหนาผนังขั้นต่ำ ความเสี่ยงด้านซัพพอร์ต วิธีทำหลังการผลิต และมาตรฐานการตรวจสอบ; ส่วนการทบทวนเมื่อเกิดความผิดปกติจะเปลี่ยนปัญหาเช่น การโก่งตัว การแยกชั้น รูพรุน ค่าคลาดเคลื่อนด้านมิติ และตำหนิผิว ให้กลายเป็นกฎที่ช่วยป้องกันครั้งถัดไปได้
สำหรับคำสั่งซื้อแบบล็อตเล็ก ควรทำการยืนยันด้วยชิ้นแรกหรือชิ้นตัวอย่างก่อน แล้วจึงเข้าสู่การจัดคิวผลิตจริง ชิ้นสำคัญด้านมิติสามารถใช้เวอร์เนียร์ เครื่องวัดพิกัดสามมิติ หรือการสแกนเปรียบเทียบ; ชิ้นงานเพื่อความสวยงามควรกำหนดมาตรฐานการขัด การพ่นสี การย้อมสี หรือการขัดเงาอย่างชัดเจน; ชิ้นส่วนสำหรับประกอบต้องทดสอบการเข้าคู่จริงก่อนส่งมอบ วิธีนี้ไม่เพียงลดความเสี่ยงให้ลูกค้า แต่ยังลดงานแก้ไขภายในได้ด้วย
สี่, ตัวชี้วัดการบริหารและการปรับปรุงอย่างต่อเนื่อง
สิ่งที่องค์กรควรให้ความสำคัญไม่ใช่ความเร็วสูงสุดของเครื่องเพียงเครื่องเดียว แต่คือประสิทธิภาพรวมตั้งแต่รับงานจนถึงส่งมอบ แนะนำให้ติดตามเวลาตอบกลับใบเสนอราคา อัตราผ่านการทบทวนครั้งแรก อัตราผ่านของชิ้นแรก อัตราสิ้นเปลืองวัสดุ อัตราการใช้เครื่อง อัตรางานแก้ไข อัตราส่งมอบตรงเวลา และอัตรากลับมาซื้อซ้ำของลูกค้าอย่างต่อเนื่อง แต่ละตัวชี้วัดล้วนเชื่อมกับจุดที่สามารถปรับปรุงได้
เมื่อข้อมูลสะสมถึงระดับหนึ่ง แพลตฟอร์มยังสามารถรองรับการตั้งราคาอัตโนมัติ การจัดตารางผลิตอย่างชาญฉลาด การเตือนความเสี่ยง และการแนะนำจากฐานความรู้ได้ต่อไป lantu3D Printing ในการให้บริการควรสรุปประสบการณ์เหล่านี้ให้กลายเป็นกระบวนการที่นำกลับมาใช้ซ้ำได้ เพื่อให้ลูกค้าได้รับไม่ใช่แค่ชิ้นส่วนหนึ่งชิ้น แต่เป็นเส้นทางการผลิตที่แน่นอนยิ่งขึ้น
สรุป
การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจากจำนวนเครื่องจักรไปสู่ความสามารถด้านวิศวกรรม ความสามารถด้านกระบวนการ และความสามารถในการส่งมอบ ไม่ว่าจะเป็นวัสดุ กระบวนการ การใช้งาน เครื่องจักร บริการ คุณภาพ ต้นทุน ประสบการณ์ลูกค้า ดิจิทัลไลเซชัน หรือซัพพลายเชน สิ่งที่มีคุณค่าจริงคือการระบุความไม่แน่นอนล่วงหน้า ทำให้วัดได้ และบริหารจัดการมัน สำหรับผู้ปฏิบัติงานในอุตสาหกรรม การสร้างมาตรฐาน การสะสมข้อมูล และการทบทวนอย่างต่อเนื่อง คือเส้นทางหลักที่จะเปลี่ยนการพิมพ์ 3 มิติให้กลายเป็นกำลังการผลิตที่มั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง