
Giới thiệu: Vì sao vấn đề này đang trở nên then chốt
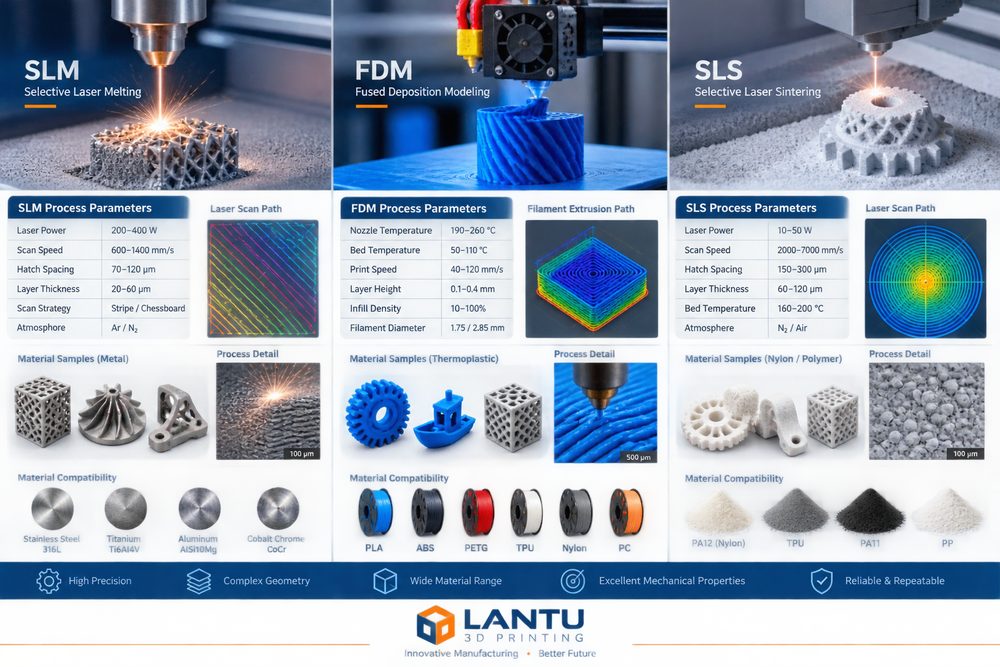
SLM, FDM và SLS điều chỉnh tham số như thế nào: biến tối ưu hóa quy trình in 3D thành năng lực sản xuất có thể lặp lại, về bản chất đang bàn về việc xây dựng năng lực của in 3D từ “làm ra được” tiến tới “ổn định, có thể giải thích, có thể bàn giao”. Khi khách hàng chuyển từ mẫu ngoại quan sang chi tiết chức năng, sản xuất lô nhỏ và phụ tùng nhanh, việc chỉ dựa vào kinh nghiệm báo giá và chỉnh máy tạm thời đã không còn đáp ứng được yêu cầu về thời gian giao hàng, chất lượng và chi phí. Định vị của lantu3D là nền tảng quản lý vòng đời và hiện thực hóa từ bản vẽ/thiết kế đến bàn giao sản phẩm thực tế, vì vậy mỗi khâu đều cần được quản lý có cấu trúc.
1. Cửa sổ tham số quyết định độ ổn định khi sản xuất hàng loạt
SLM cần tập trung kiểm soát công suất laser, tốc độ quét, độ dày trải bột và hàm lượng oxy trong khí bảo vệ; FDM chú ý nhiệt độ đầu phun, nhiệt độ buồng in, chiều cao lớp và tỷ lệ lấp đầy; còn SLS thì cần quản lý nhiệt độ tiền gia nhiệt, tỷ lệ bột tái cấp và đường cong làm nguội. Trong dự án thực tế, kỹ sư không thể chỉ nhìn một chỉ số đơn lẻ, mà phải đưa mục đích sử dụng chi tiết, hướng chịu lực, quan hệ lắp ráp, yêu cầu bề mặt, môi trường chịu nhiệt và ngân sách vào cùng một bảng quyết định. Ví dụ, chi tiết ngoại quan chính xác thường ưu tiên SLA hoặc nhựa độ chính xác cao; chi tiết kết cấu chống mài mòn có thể chọn nylon SLS; còn các chi tiết yêu cầu chịu tải và chịu nhiệt cao thì cần đánh giá hợp kim nhôm SLM, hợp kim titan hoặc thép không gỉ.
Các tham số quan trọng phải được ghi lại để có thể đối chiếu: chiều cao lớp thường nằm trong khoảng 0.05-0.2mm, độ dày thành của chi tiết chức năng thường không khuyến nghị thấp hơn 1.2-2.0mm, các vị trí lỗ, ren và ngàm kẹp cần chừa bù công nghệ. Chỉ khi những giới hạn này được phản hồi sớm cho bộ phận thiết kế, quá trình sản xuất sau đó mới không phải sửa đi sửa lại.
2. Từ phân tích vấn đề đến quyết định kỹ thuật
Hãy tích lũy tham số mẫu đầu tiên, ảnh lỗi, sai lệch kích thước và kết quả đo lại thành gói quy trình, tránh việc mỗi đơn hàng lại phải thử sai từ đầu. Những lần thất bại thường không nhất thiết xuất phát từ chính thiết bị, mà là do đầu vào yêu cầu, thiết kế mô hình, lựa chọn vật liệu, hướng in, hậu xử lý và tiêu chuẩn kiểm tra chưa được đồng bộ. Ví dụ, nếu khách hàng yêu cầu “độ bền cao, bề mặt đẹp, giá thấp, giao ngày mai”, nhưng không xác định thứ tự ưu tiên, thì rất dễ phát sinh sửa làm lại ở giai đoạn cuối sản xuất.
Nên hoàn thành ba loại đánh giá ngay ở giai đoạn khởi tạo dự án: thứ nhất, chi tiết là mẫu trưng bày, mẫu lắp ráp hay chi tiết chức năng; thứ hai, chỉ tiêu then chốt là kích thước, độ bền, ngoại quan, chịu nhiệt hay thời gian giao hàng; thứ ba, chi phí thất bại do ai chịu và có cần xác nhận mẫu đầu tiên hay không. Việc xác định càng sớm, dự án càng dễ triển khai đúng kế hoạch.
3. Phương pháp triển khai có thể áp dụng ngay
Khi triển khai, có thể dùng tổ hợp “thư viện tham số tiêu chuẩn + biểu mẫu đánh giá dự án + tổng kết bất thường”. Thư viện tham số tiêu chuẩn ghi lại các thiết lập khuyến nghị cho từng vật liệu, thiết bị và chiều cao lớp; biểu mẫu đánh giá dự án dùng để xác nhận tính hoàn chỉnh của mô hình, độ dày thành tối thiểu, rủi ro cần chống đỡ, phương án hậu xử lý và tiêu chuẩn kiểm tra; còn tổng kết bất thường sẽ chuyển các vấn đề như cong vênh, tách lớp, lỗ rỗng khí, sai lệch kích thước, khuyết tật bề mặt thành quy tắc có thể tránh ở lần sau.
Đối với đơn hàng số lượng nhỏ, nên làm mẫu đầu tiên hoặc mẫu thử trước rồi mới vào kế hoạch sản xuất hàng loạt. Các kích thước quan trọng có thể dùng thước cặp, máy đo tọa độ 3 chiều hoặc so sánh bằng quét; chi tiết ngoại quan cần làm rõ tiêu chuẩn mài, sơn, nhuộm hoặc đánh bóng; chi tiết lắp ráp phải hoàn thành kiểm tra phối hợp thực tế trước khi bàn giao. Như vậy vừa giảm rủi ro cho khách hàng, vừa giảm sửa làm lại nội bộ.
4. Chỉ số quản lý và tối ưu liên tục
Doanh nghiệp cần quan tâm không phải tốc độ đỉnh của một máy đơn lẻ, mà là hiệu suất tổng hợp từ lúc nhận đơn đến lúc giao hàng. Nên liên tục theo dõi thời gian phản hồi báo giá, tỷ lệ qua đánh giá lần đầu, tỷ lệ đạt mẫu đầu tiên, tỷ lệ hao hụt vật liệu, tỷ lệ sử dụng thiết bị, tỷ lệ làm lại, tỷ lệ giao hàng đúng hẹn và tỷ lệ khách hàng mua lại. Mỗi chỉ số đều tương ứng với một mắt xích có thể tối ưu.
Khi dữ liệu tích lũy đến một quy mô nhất định, nền tảng còn có thể hỗ trợ báo giá tự động, xếp lịch sản xuất thông minh, cảnh báo rủi ro và gợi ý từ kho tri thức. lantu3D trong dịch vụ cần biến những kinh nghiệm này thành quy trình có thể tái sử dụng, để khách hàng nhận được không chỉ một chi tiết, mà là một lộ trình sản xuất chắc chắn hơn.
Kết luận
Cạnh tranh của ngành in 3D đang chuyển từ số lượng thiết bị sang năng lực kỹ thuật, năng lực quy trình và năng lực giao hàng. Dù là vật liệu, công nghệ, ứng dụng, thiết bị, dịch vụ, chất lượng, chi phí, trải nghiệm khách hàng, số hóa hay chuỗi cung ứng, cách làm thực sự có giá trị đều là xác định sớm, định lượng và quản lý các yếu tố bất định. Với người làm trong ngành, xây dựng tiêu chuẩn, tích lũy dữ liệu và liên tục tổng kết mới là con đường cốt lõi để biến in 3D thành năng suất ổn định.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.