
Introduction : pourquoi cette question devient-elle essentielle
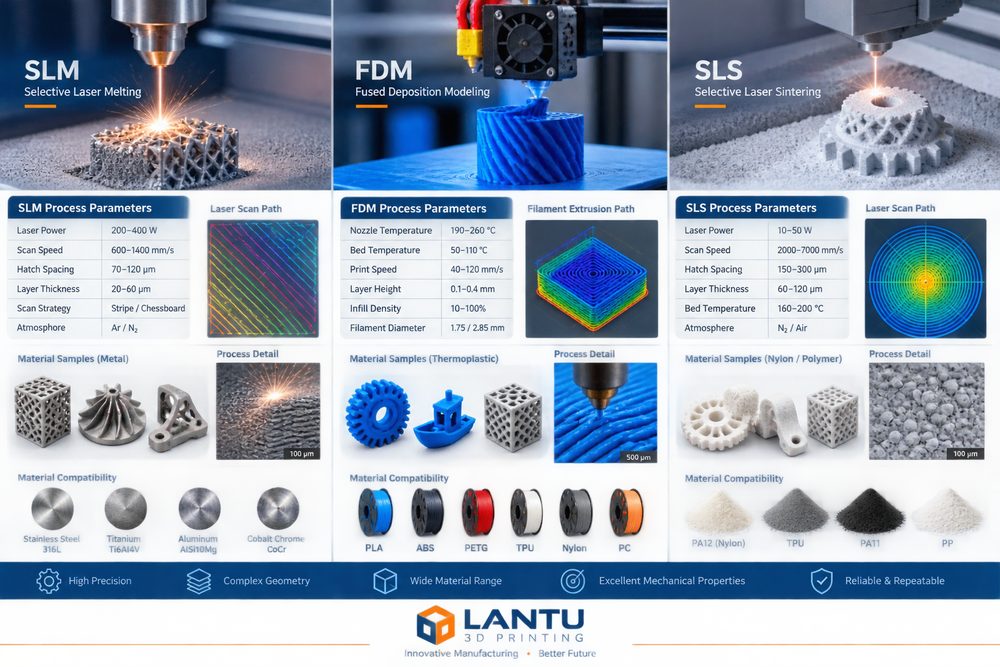
SLM, FDM et SLS : comment régler les paramètres pour faire de l’optimisation des procédés d’impression 3D une capacité de production reproductible, traite au fond du passage de l’impression 3D du simple « on peut le fabriquer » vers une capacité de production stable, explicable et livrable. À mesure que les clients passent des maquettes visuelles aux pièces fonctionnelles, aux petites séries et aux pièces de rechange rapides, s’appuyer uniquement sur l’expérience pour établir les devis et régler les machines à la volée ne suffit plus pour répondre aux exigences de délai, de qualité et de coût. Le positionnement de lantu3D Printing est une plateforme de gestion du cycle de vie et de réalisation, du blueprint/conception jusqu’à la livraison physique ; chaque étape doit donc être gérée de manière structurée.
1. La fenêtre de paramètres détermine la stabilité en série
Pour le SLM, il faut surtout contrôler la puissance du laser, la vitesse de balayage, l’épaisseur de couche de poudre et la teneur en oxygène du gaz de protection ; pour le FDM, il faut surveiller la température de la buse, la température de la chambre, l’épaisseur de couche et le taux de remplissage ; pour le SLS, il faut gérer la température de préchauffage, le taux de renouvellement de la poudre et la courbe de refroidissement. Dans les projets réels, l’ingénieur ne doit pas se limiter à un seul indicateur ; il doit intégrer l’usage de la pièce, le sens des efforts, les relations d’assemblage, les exigences de surface, l’environnement thermique et le budget dans une même matrice de décision. Par exemple, les pièces de précision à forte exigence esthétique privilégient généralement la SLA ou les résines haute précision, les pièces structurelles résistantes à l’usure peuvent être réalisées en nylon SLS, tandis que les pièces devant supporter des charges élevées et des températures élevées nécessitent d’évaluer l’aluminium, le titane ou l’acier inoxydable en SLM.
Les paramètres clés doivent faire l’objet d’enregistrements vérifiables : l’épaisseur de couche se situe couramment dans une plage de 0.05-0.2mm, l’épaisseur de paroi des pièces fonctionnelles n’est généralement pas recommandée en dessous de 1.2-2.0mm, et les positions des trous, des filetages et des clips doivent prévoir des compensations de procédé. Ce n’est qu’en remontant ces contraintes vers l’équipe de conception en amont que la fabrication évite les retouches à répétition par la suite.
2. De l’analyse des problèmes à la décision d’ingénierie
Il faut transformer les paramètres de première pièce, les photos des défauts, les écarts dimensionnels et les résultats de recontrôle en un dossier procédé, afin d’éviter de recommencer les essais et erreurs à chaque commande. Les échecs courants ne proviennent pas nécessairement de l’équipement lui-même, mais du manque d’alignement entre les besoins d’entrée, la conception du modèle, le choix du matériau, l’orientation d’impression, le post-traitement et les critères d’inspection. Par exemple, si le client demande « haute résistance, belle surface, bas prix, livraison demain », sans hiérarchisation des priorités, des reprises apparaîtront facilement en fin de production.
Il est recommandé de réaliser trois arbitrages dès la phase de lancement : premier, la pièce est-elle un échantillon d’exposition, une maquette d’assemblage ou une pièce fonctionnelle ; deuxième, l’indicateur clé est-il la dimension, la résistance, l’apparence, la tenue en température ou le délai ; troisième, qui assume le coût de l’échec et faut-il une validation de première pièce. Plus cette décision est prise tôt, plus le projet avance facilement selon le planning.
3. Une méthode de mise en œuvre concrète
Pour la mise en œuvre, on peut adopter la combinaison « bibliothèque de paramètres standards + fiche d’évaluation projet + retour d’expérience sur les anomalies ». La bibliothèque de paramètres standards enregistre les réglages recommandés selon les matériaux, les machines et les épaisseurs de couche ; la fiche d’évaluation projet sert à valider l’intégrité du modèle, l’épaisseur minimale des parois, les risques liés aux supports, les méthodes de post-traitement et les critères de contrôle ; le retour d’expérience sur les anomalies transforme les problèmes tels que le gauchissement, la délamination, la porosité, les écarts dimensionnels et les défauts de surface en règles à éviter lors du prochain cycle.
Pour les petites séries, il convient d’abord de réaliser une première pièce ou une validation sur petit échantillon avant de lancer la production en série. Les dimensions critiques peuvent être contrôlées au pied à coulisse, à la machine de mesure tridimensionnelle ou par comparaison de scan ; pour les pièces d’apparence, il faut préciser les standards de ponçage, peinture, teinture ou polissage ; pour les pièces d’assemblage, il faut effectuer un test réel d’ajustement avant la livraison. Cela permet à la fois de réduire les risques du client et les reprises internes.
4. Indicateurs de gestion et amélioration continue
Les entreprises doivent se concentrer non pas sur la vitesse de pointe d’une seule machine, mais sur l’efficacité globale allant de la prise de commande à la livraison. Il est recommandé de suivre en continu le temps de réponse aux devis, le taux de validation au premier passage, le taux de conformité de la première pièce, le taux de perte matière, le taux d’utilisation des équipements, le taux de reprise, le taux de livraison à l’heure et le taux de réachat client. Chaque indicateur correspond à un levier d’optimisation.
Lorsque les données atteignent une certaine ampleur, la plateforme peut aller plus loin en prenant en charge le devis automatique, l’ordonnancement intelligent, les alertes de risque et les recommandations issues de la base de connaissances. Dans ses services, lantu3D Printing doit transformer cette expérience en processus réutilisables, afin que le client obtienne non seulement une pièce, mais aussi un chemin de fabrication plus maîtrisé et plus prévisible.
Conclusion
La concurrence dans l’industrie de l’impression 3D passe progressivement du nombre de machines à la capacité d’ingénierie, à la capacité de process et à la capacité de livraison. Qu’il s’agisse des matériaux, des procédés, des applications, des équipements, des services, de la qualité, des coûts, de l’expérience client, de la numérisation ou de la chaîne d’approvisionnement, les approches réellement utiles consistent toutes à identifier, quantifier et maîtriser l’incertitude en amont. Pour les professionnels du secteur, établir des standards, accumuler des données et capitaliser sur les retours d’expérience constitue la voie essentielle pour faire de l’impression 3D une productivité stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.