
Einleitung: Warum dieses Thema immer wichtiger wird
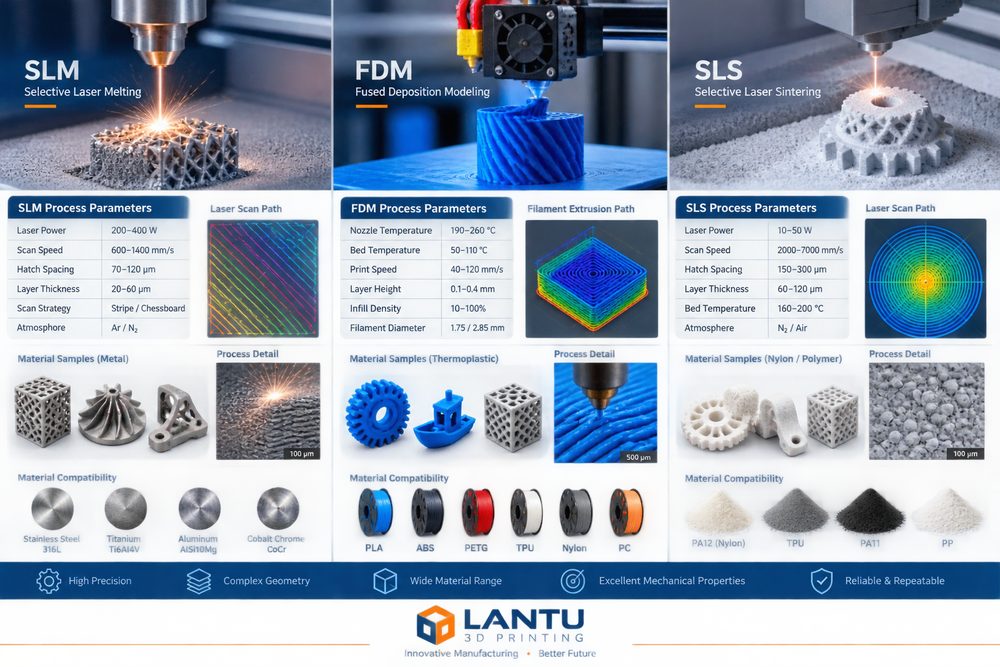
SLM, FDM und SLS richtig zu parametrieren: 3D-Druck-Prozessoptimierung in eine reproduzierbare Produktionsfähigkeit zu verwandeln, bedeutet im Kern den Aufbau der Fähigkeit, 3D-Druck von „es kommt etwas heraus“ hin zu „stabil, erklärbar und lieferfähig“ weiterzuentwickeln. Da Kunden sich von optischen Proben hin zu Funktionsteilen, Kleinserien und Schnellersatzteilen bewegen, reichen Erfahrungspreise und kurzfristiges Maschinen-Tuning allein nicht mehr aus, um Termin-, Qualitäts- und Kostenanforderungen zu erfüllen. Die Positionierung von lantu3D Printing ist eine Plattform für Lebenszyklusmanagement und Umsetzung von der Blaupause bzw. dem Design bis zur physischen Auslieferung; daher muss jeder Schritt strukturiert gesteuert werden.
1. Der Parameterbereich bestimmt die Stabilität in der Serie
Bei SLM sollten vor allem Laserleistung, Scangeschwindigkeit, Pulverschichtdicke und Sauerstoffgehalt des Schutzgases kontrolliert werden; bei FDM stehen Düsentemperatur, Kammertemperatur, Schichtdicke und Füllgrad im Fokus; bei SLS müssen Vorwärmtemperatur, Anteil des zurückgeführten Pulvers und die Abkühlkurve gemanagt werden. In realen Projekten dürfen Ingenieure nicht nur einen Einzelwert betrachten, sondern müssen den Verwendungszweck des Bauteils, die Belastungsrichtung, die Montagebeziehung, Oberflächenanforderungen, das Temperaturumfeld und das Budget in eine gemeinsame Entscheidungstabelle aufnehmen. Präzise Sichtteile werden beispielsweise oft vorrangig mit SLA oder hochpräzisem Harz bewertet, verschleißfeste Strukturbauteile können SLS-Nylon nutzen, während Teile mit hohen Anforderungen an Tragfähigkeit und Temperaturbeständigkeit SLM-Aluminiumlegierungen, Titanlegierungen oder Edelstahl erfordern können.
Wichtige Parameter sollten in überprüfbaren Aufzeichnungen festgehalten werden: Die Schichtdicke liegt typischerweise bei 0.05-0.2mm, die Wandstärke bei Funktionsteilen sollte in der Regel nicht unter 1.2-2.0mm liegen, und für Bohrungsdurchmesser, Gewinde sowie Rastnasenpositionen muss eine prozessbedingte Kompensation vorgesehen werden. Nur wenn diese Einschränkungen frühzeitig an die Konstruktion zurückgemeldet werden, lassen sich spätere Nacharbeiten vermeiden.
2. Von der Problemanalyse zur technischen Entscheidung
Erstteilparameter, Fehlerfotos, Maßabweichungen und Nachmessungen sollten zu einem Prozesspaket verdichtet werden, damit nicht jeder Auftrag erneut ausprobiert werden muss. Häufige Fehler entstehen nicht zwingend durch die Maschine selbst, sondern dadurch, dass Anforderungen, Modellkonstruktion, Materialauswahl, Druckausrichtung, Nachbearbeitung und Prüfstandards nicht aufeinander abgestimmt sind. Wenn ein Kunde beispielsweise „hohe Festigkeit, gute Oberfläche, niedrigen Preis, Lieferung morgen“ verlangt, ohne Prioritäten festzulegen, kommt es in der Fertigung leicht zu Nacharbeit in späten Phasen.
Es empfiehlt sich, bereits in der Projektfreigabe drei Arten von Entscheidungen zu treffen: Erstens, handelt es sich um ein Präsentationsmodell, ein Montageprobenstück oder ein Funktionsteil; zweitens, was ist der entscheidende KPI — Maßhaltigkeit, Festigkeit, Optik, Temperaturbeständigkeit oder Lieferzeit; drittens, wer trägt die Kosten eines Fehlschlags und ob eine Erstteilfreigabe erforderlich ist. Je früher diese Entscheidung getroffen wird, desto leichter lässt sich das Projekt planmäßig umsetzen.
3. Umsetzbare Vorgehensweise
In der Umsetzung kann eine Kombination aus „Standard-Parameterbibliothek + Projektprüfblatt + Abweichungs-Review“ verwendet werden. Die Standard-Parameterbibliothek dokumentiert empfohlene Einstellungen für unterschiedliche Materialien, Maschinen und Schichtdicken; das Projektprüfblatt dient zur Bestätigung von Modellvollständigkeit, Mindestwandstärke, Stützrisiken, Nachbearbeitungsmethode und Prüfstandard; das Abweichungs-Review überführt Probleme wie Verzug, Schichtablösung, Poren, Maßabweichungen und Oberflächenfehler in Regeln, die künftig vermieden werden können.
Bei Kleinserienaufträgen sollten zunächst Erstteile oder kleine Muster validiert werden, bevor in die Serienplanung übergegangen wird. Kritische Maße können mit Messschieber, Koordinatenmessmaschine oder Scan-Abgleich geprüft werden; bei Sichtteilen müssen Standards für Schleifen, Lackieren, Färben oder Polieren klar definiert sein; bei Montagebauteilen sollte vor der Auslieferung ein praktischer Passungstest durchgeführt werden. So lassen sich sowohl Kundenrisiken als auch interne Nacharbeiten reduzieren.
4. Managementkennzahlen und kontinuierliche Optimierung
Unternehmen sollten nicht die Spitzenleistung einer einzelnen Maschine betrachten, sondern die Gesamteffizienz vom Auftragseingang bis zur Auslieferung. Empfohlen wird ein kontinuierliches Tracking von Angebotsreaktionszeit, Erstprüfungsquote, Erstteil-Gutquote, Materialverlustquote, Anlagenauslastung, Nacharbeitsrate, termingerechter Lieferquote und Wiederkaufquote. Jede Kennzahl steht für einen Optimierungshebel.
Wenn sich genügend Daten angesammelt haben, kann die Plattform darüber hinaus automatische Kalkulation, intelligente Feinplanung, Risiko-Frühwarnung und Wissensdatenbank-Empfehlungen unterstützen. lantu3D Printing sollte diese Erfahrungen in wiederverwendbare Prozesse überführen, damit Kunden nicht nur ein einzelnes Bauteil erhalten, sondern einen deutlich determinierteren Fertigungsweg.
Zusammenfassung
Der Wettbewerb in der 3D-Druckbranche verlagert sich von der Anzahl der Maschinen hin zu Engineering-Kompetenz, Prozesskompetenz und Lieferfähigkeit. Ob Material, Prozess, Anwendung, Maschine, Service, Qualität, Kosten, Kundenerlebnis, Digitalisierung oder Lieferkette — der wirklich wertvolle Ansatz besteht darin, Unsicherheiten frühzeitig zu identifizieren, zu quantifizieren und zu steuern. Für Praktiker der Branche liegt der Kernweg darin, Standards aufzubauen, Daten zu sammeln und kontinuierlich zu reflektieren, um 3D-Druck in eine stabile Produktivkraft zu verwandeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.