
Inleiding: waarom dit onderwerp steeds belangrijker wordt
Hoe SLM, FDM en SLS afstellen: 3D-printprocesoptimalisatie omzetten in reproduceerbare productiecapaciteit gaat in de kern over het opbouwen van de capaciteit om 3D-printen te laten evolueren van “het lukt om iets te maken” naar “stabiel, verklaarbaar en leverbaar”. Naarmate klanten verschuiven van uiterlijkprototypes naar functionele onderdelen, kleine series en snelle reserveonderdelen, is alleen vertrouwen op ervaring voor prijsbepaling en tijdelijke machine-afstellingen niet meer voldoende om aan levertijd-, kwaliteits- en kosteneisen te voldoen. De positionering van lantu3D Printing is lifecyclemanagement en realisatieplatform van blauwdruk/ontwerp tot fysieke levering; daarom moet elke schakel gestructureerd worden beheerd.
1. De parameterwindow bepaalt de stabiliteit van series
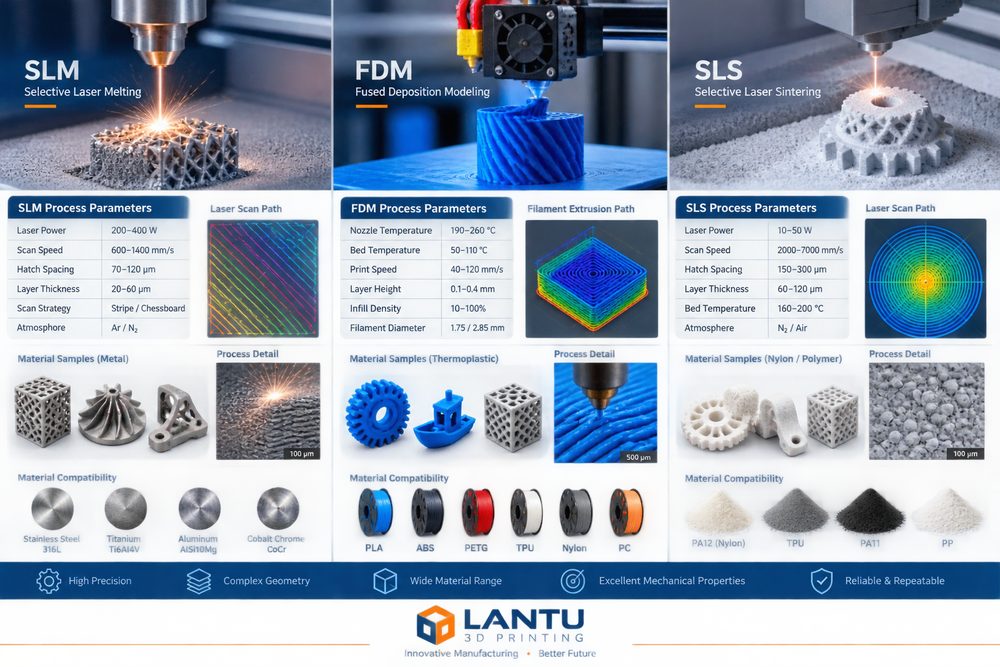
Bij SLM moeten vooral laservermogen, scansnelheid, poederlaagdikte en het zuurstofgehalte van het beschermgas worden gecontroleerd; bij FDM zijn de mondstuktemperatuur, de kamertemperatuur, de laagdikte en de vulgraad belangrijk; bij SLS moeten de voorverwarmtemperatuur, de verhouding verse tot gebruikte poeder en de afkoelcurve worden beheerd. In praktijkprojecten kan een engineer niet alleen naar één indicator kijken, maar moet hij of zij onderdeeltoepassing, belastingsrichting, assemblagerelaties, oppervlakte-eisen, temperatuurbestendigheid en budget in één beslismatrix plaatsen. Zo worden precisie- en uiterlijkonderdelen meestal eerst beoordeeld voor SLA of hoogwaardige hars, slijtvast constructiewerk kan kiezen voor SLS-nylon, en onderdelen met hoge eisen aan draagvermogen en hittebestendigheid vereisen een evaluatie van SLM-aluminiumlegering, titaniumlegering of roestvast staal.
Belangrijke parameters moeten worden vastgelegd in een controleerbaar dossier: gangbare laagdiktes liggen tussen 0.05-0.2mm, voor functionele onderdelen wordt een wanddikte van minder dan 1.2-2.0mm meestal afgeraden, en voor gaten, schroefdraad en klikverbindingen moet een procescompensatie worden voorzien. Alleen wanneer deze beperkingen vroegtijdig aan de ontwerpafdeling worden teruggekoppeld, hoeft de productie later niet steeds opnieuw te worden herwerkt.
2. Van probleemanalyse naar technische besluitvorming
Leg parameters van het eerste artikel, defectfoto’s, maatafwijkingen en hermeetresultaten vast in een procespakket om te voorkomen dat elk order opnieuw proefondervindelijk moet worden aangepast. Veelvoorkomende mislukkingen komen niet per se door de machine zelf, maar doordat input van de vraag, modelontwerp, materiaalkeuze, printoriëntatie, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Als een klant bijvoorbeeld vraagt om “hoge sterkte, goed oppervlak, lage prijs, morgen leveren”, dan ontstaan er zonder prioriteitenlijst gemakkelijk herwerkzaamheden in de late productiefase.
Het is aan te raden om in de projectstart drie soorten afwegingen te maken: ten eerste of het onderdeel een presentatieprototype, assemblageprototype of functioneel onderdeel is; ten tweede of de kernindicatoren maatnauwkeurigheid, sterkte, uiterlijk, temperatuurbestendigheid of levertijd zijn; en ten derde wie de kosten van een mislukking draagt en of een eerste artikelbevestiging nodig is. Hoe eerder deze beoordeling wordt afgerond, hoe groter de kans dat het project volgens planning verloopt.
3. Praktische implementatiemethode
Bij de implementatie kan een combinatie van “standaardparameterbibliotheek + projectbeoordelingsformulier + evaluatie van afwijkingen” worden gebruikt. De standaardparameterbibliotheek legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier dient om modelintegriteit, minimale wanddikte, ondersteuningsrisico’s, nabewerkingsmethode en inspectienormen te bevestigen; en de evaluatie van afwijkingen zet problemen zoals kromtrekken, delaminatie, porositeit, maatafwijkingen en oppervlaktefouten om in regels die de volgende keer kunnen worden vermeden.
Voor kleine series is het verstandig eerst een eerste artikel of proefstuk te valideren voordat over wordt gegaan op seriematige productieplanning. Kritische maten kunnen worden gecontroleerd met een schuifmaat, coördinatenmeetmachine of scanvergelijking; voor uiterlijkonderdelen moeten de normen voor schuren, spuiten, kleuren of polijsten duidelijk zijn; en assemblageonderdelen moeten vóór levering daadwerkelijk op passing worden getest. Zo worden zowel klant risico’s als interne herbewerkingen beperkt.
4. Managementindicatoren en voortdurende optimalisatie
Bedrijven moeten niet alleen de pieksnelheid van één machine volgen, maar vooral de totale efficiëntie van orderontvangst tot levering. Het is aan te raden om continu de reactietijd op offertes, het slagingspercentage van de eerste beoordeling, het percentage goedgekeurde eerste artikelen, materiaalverlies, machinebenutting, herbewerkingsgraad, tijdige leveringsgraad en klantterugkoopratio te monitoren. Elke indicator correspondeert met een processtap die kan worden geoptimaliseerd.
Wanneer er voldoende data is verzameld, kan het platform verder ondersteuning bieden voor automatische prijsbepaling, slimme planning, risicowaarschuwingen en aanbevelingen uit een kennisbank. lantu3D Printing moet deze ervaring in de dienstverlening omzetten in herbruikbare processen, zodat klanten niet alleen een onderdeel ontvangen, maar een meer zekere productieroute.
Conclusie
De concurrentie in de 3D-printindustrie verschuift van het aantal machines naar technische capaciteit, procescapaciteit en levercapaciteit. Of het nu gaat om materialen, processen, toepassingen, apparatuur, dienstverlening, kwaliteit, kosten, klantervaring, digitalisering of de toeleveringsketen: echt waardevolle werkwijzen zijn die waarbij onzekerheden vroegtijdig worden geïdentificeerd, gekwantificeerd en beheerst. Voor professionals in de sector is het opzetten van standaarden, het verzamelen van data en het continu evalueren de kernroute om 3D-printen om te zetten in stabiele productiviteit.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.