
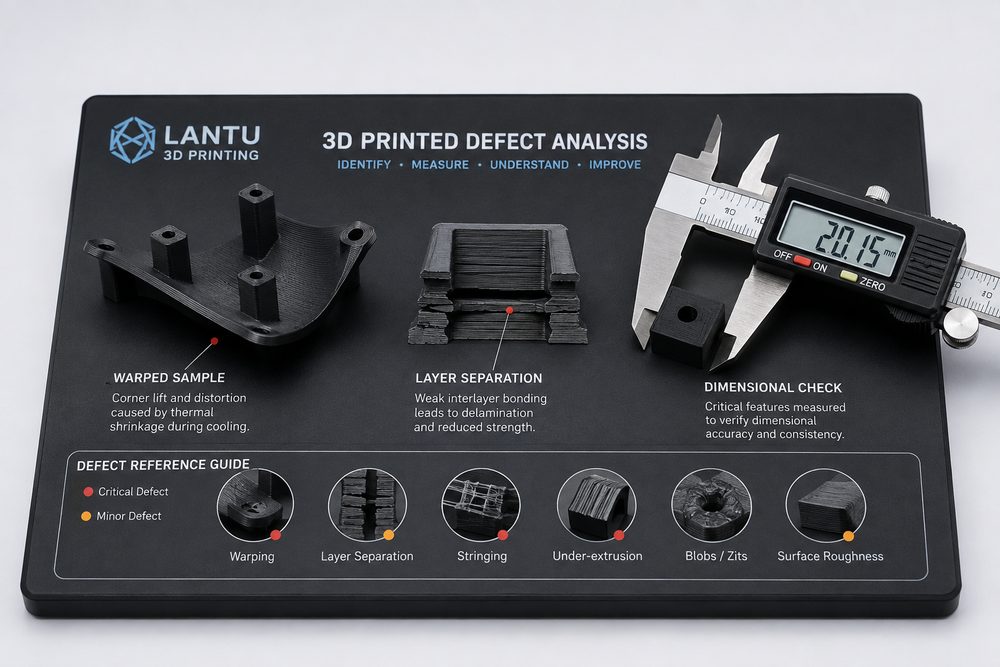
Введение: ключевой этап перехода от единичного прототипа к поставляемому проекту
Анализ дефектов 3D-печати — это не вопрос, о котором начинают думать только после загрузки модели в оборудование; это системная работа, охватывающая уточнение требований, конструктивное проектирование, планирование процесса, проверку качества и разбор результатов после поставки. lantu3D в проектной практике уделяет особое внимание полному циклу — от чертежа и проектирования до физической передачи изделия: на входе чётко определяются назначение, нагрузка, внешний вид, сборка и бюджет, в середине цикла риски количественно оцениваются через материалы и технологии, а на выходе результаты становятся прослеживаемыми благодаря контролю, постобработке и архивированию документов. Для корпоративного заказчика красивая деталь ещё не означает успех проекта; 3D-печать становится по-настоящему надёжной производственной возможностью только тогда, когда одновременно контролируются размеры, поверхность, прочность, сроки и стоимость.
1. Ключевой вопрос: при поиске причин дефектов нужно различать ошибки проектирования, технологические дефекты и дефекты постобработки
В условиях сосуществования таких процессов, как SLA, SLS, MJF, SLM и FDM, одна и та же 3D-модель может дать совершенно разные результаты из-за различий в усадке материала, толщине слоя, стратегии поддержки и маршруте постобработки. На примере типичных инженерных деталей: для смоляных изделий SLA обычно выбирают толщину слоя 0,05–0,1 мм, чтобы получить более тонкую поверхность, однако способность к длительным нагрузкам и термостойкость требуют осторожной оценки; детали из PA12, напечатанные по SLS, подходят для сложных внутренних полостей и проверки функциональности в малых партиях, а типовые допуски по размерам следует закладывать с учётом габаритов детали — ±0,2 мм или ±0,3%; металлические детали SLM дополнительно требуют учёта термических напряжений, удаления поддержек, термообработки и базирования при механической обработке. Коробление обычно связано с температурными градиентами, тонкими стенками на больших плоскостях и недостаточной поддержкой; расслоение может возникать из-за слабого межслойного сцепления, влажности материала, энергии сканирования или неудачно выбранного направления печати; отклонение положения отверстий может быть вызвано как усадкой при печати, так и ошибками позиционирования при удалении порошка, шлифовке или вторичной обработке.
2. Инженерный анализ: переносить неопределённость на этап рассмотрения проекта
Многие неудачи связаны не с недостаточной возможностью оборудования, а с тем, что требования не были сформулированы в инженерной форме. Например, для внешних деталей недостаточно написать лишь «поверхность должна быть хорошей» — нужно конкретно указать допустимую текстуру, разницу в оттенке после окраски, зоны шлифовки и видимые при сборке поверхности; для функциональных деталей недостаточно просто написать «прочность должна быть высокой» — следует указать основное направление нагрузки, пиковую нагрузку, рабочую температуру, число циклов усталости и коэффициент запаса. lantu3D обычно рекомендует до выставления коммерческого предложения составлять таблицу рисков проекта, где по пунктам отмечаются толщина стенки, диаметр отверстий, навесы, тонкие длинные стержни, резьба, закладные элементы, постобработка и методы контроля. Преимущество такого подхода в том, что заказчик может чётко выбирать между ценой, сроком и характеристиками, а не обнаруживать после поставки, что модель нужно переделывать.
3. Решение: поуровневый контроль параметров, образцов и серийной поставки
Для надёжного проекта 3D-печати рекомендуется использовать метод «трёхуровневой проверки». Первый уровень — цифровая проверка: убедиться, что в файлах STL/STEP нет разрывов поверхности, не-многообразных рёбер, слишком тонких стенок и не определённых зазоров при сборке; второй уровень — проверка процесса: подтвердить марку материала, направление печати, толщину слоя, стратегию заполнения или сканирования, площадь контакта поддержек и ожидаемую компенсацию усадки; третий уровень — физическая проверка: с помощью измерения первой детали, пробной сборки, образцов поверхности и при необходимости механических испытаний подтвердить решение. Если проект планируется масштабировать с 1 образца до малой серии в 20–200 деталей, тем более важно заранее закрепить номер версии, технологическую карту, карту контроля и требования к упаковке, чтобы избежать необъяснимых различий между партиями.
4. Чек-лист внедрения: выполнимые шаги от согласования до приёмки
Рекомендуется выстроить путь диагностики: сначала проверить, нет ли в модели слишком тонких стенок и изолированных острых углов, затем — партию материала и состояние сушки; после этого проверить журналы обслуживания оборудования, температуру в камере построения, толщину слоя и ориентацию размещения; и, наконец, перепроверить, не изменила ли постобработка базовые поверхности. Кроме того, заказчику рекомендуется при отправке модели прикладывать 2D-чертёж ключевых размеров или размеченный скриншот, поскольку 3D-модель может описывать форму, но не всегда отражает приоритеты функции. Для деталей, которым требуется окраска, гальваническое покрытие, окрашивание, полировка или финишная обработка на CNC, на этапе проектирования следует закладывать припуск на обработку от 0,05 до 0,3 мм и чётко обозначать, какие поверхности являются сборочными, какими — внешними, а какие — неключевыми. Для проектов с планом серийной поставки также необходимо сохранять отчёт по первой детали, партию материала, номер оборудования и записи по постобработке, формируя проверяемую цепочку качества.
5. Роль lantu3D: поставлять не только детали, но и управляемый производственный процесс
Ценность lantu3D заключается не только в том, чтобы превратить чертёж в образец, но и в том, чтобы объединить разрозненную информацию о проектировании, производстве, постобработке, контроле и поставке в рабочий процесс. Для команд разработки это означает более быстрое прохождение концептуальной проверки; для закупок и руководителей проектов — более чёткие границы коммерческого предложения и более прозрачную историю изменений; для конечного подразделения — детали, более близкие к реальным требованиям применения. Особенно на фоне ускоряющегося цикла обновления продуктов 3D-печать не должна рассматриваться как временная мера, а должна стать стандартизированным модулем в системе разработки и мелкосерийного производства.
Вывод
Качественная информация о 3D-печати и практический опыт в проектах в итоге сводятся к одному принципу: чем раньше чётко обозначены цели, ограничения и риски, тем стабильнее последующее производство. Независимо от того, идёт ли речь о постобработке, оптимизации конструкции, анализе дефектов или отраслевых трендах, действительно применимые методы невозможны без данных, процессов и проверки. Выбирая услуги 3D-печати, компаниям следует обращать внимание на то, может ли поставщик предоставить рекомендации по материалам, обратную связь по конструкции, технологические записи, решения по постобработке и основания для приёмки, а не только сравнивать цену за одну деталь. Только так каждый образец будет накапливать уверенность для следующей поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.