
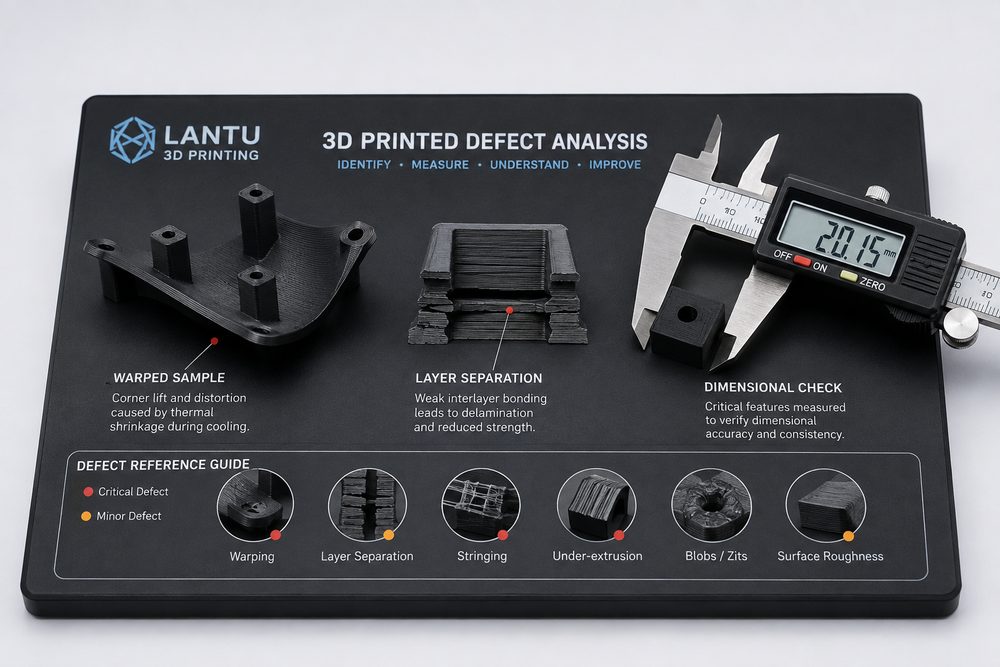
परिचय: एकल नमूना प्रोटोटाइप से डिलीवर होने योग्य परियोजना तक का महत्वपूर्ण चरण
3D प्रिंटिंग दोष विश्लेषण वह समस्या नहीं है जिस पर मॉडल को मशीन में भेजने के बाद ही सोचा जाए; यह आवश्यकता स्पष्ट करने, संरचना डिज़ाइन, प्रक्रिया योजना, गुणवत्ता सत्यापन और डिलीवरी समीक्षा तक फैला हुआ एक व्यवस्थित कार्य है। ब्लूप्रिंट 3D अपने प्रोजेक्ट अभ्यास में ब्लूप्रिंट, डिज़ाइन से लेकर वास्तविक वस्तु की डिलीवरी तक की पूरी जीवन-चक्र श्रृंखला पर अधिक ध्यान देता है: शुरुआत में उपयोग, भार, रूप-रंग, असेंबली और बजट को स्पष्ट किया जाता है; बीच के चरण में सामग्री और प्रक्रिया के माध्यम से जोखिमों को मापा जाता है; और अंत में निरीक्षण, पोस्ट-प्रोसेसिंग तथा फ़ाइल अभिलेखन के जरिए परिणामों को ट्रैक किया जा सकता है। उद्यम ग्राहकों के लिए, केवल एक सुंदर नमूना मिल जाना परियोजना की सफलता नहीं है; केवल तभी 3D प्रिंटिंग वास्तव में एक भरोसेमंद निर्माण क्षमता बनती है जब आयाम, सतह, मजबूती, समय-सीमा और लागत सभी नियंत्रित हों।
एक. मुख्य समस्या: दोषों की जाँच में डिज़ाइन दोष, प्रक्रिया दोष और पोस्ट-प्रोसेसिंग दोष में अंतर करना आवश्यक है
SLA, SLS, MJF, SLM और FDM जैसी कई प्रक्रियाओं के साथ-साथ मौजूद होने वाले परिदृश्यों में, एक ही 3D डेटा सामग्री के सिकुड़ने की दर, परत की मोटाई, सपोर्ट रणनीति और पोस्ट-प्रोसेसिंग पथ के कारण बिल्कुल अलग परिणाम दे सकता है। उदाहरण के लिए, सामान्य इंजीनियरिंग पार्ट्स में SLA रेज़िन पार्ट्स के लिए सूक्ष्म सतह पाने हेतु आम तौर पर 0.05-0.1 मिमी परत मोटाई चुनी जा सकती है, लेकिन दीर्घकालिक भार-वहन और ताप-प्रतिरोध क्षमता का सावधानी से मूल्यांकन करना चाहिए; SLS PA12 पार्ट्स जटिल आंतरिक गुहाओं और छोटे बैच की फ़ंक्शनल जाँच के लिए उपयुक्त हैं, और सामान्य आयामी सहनशीलता को पार्ट के आकार के अनुसार ±0.2 मिमी या ±0.3% के रूप में रखा जाता है; धातु SLM पार्ट्स में तापीय तनाव, सपोर्ट हटाने, ताप उपचार और मशीनिंग संदर्भ सतहों पर भी विचार करना पड़ता है। मुड़ाव अक्सर तापीय ढाल, पतली दीवारों वाले बड़े समतल भागों और अपर्याप्त सपोर्ट से जुड़ा होता है; परत-विभाजन परतों के बीच कम बंधन, सामग्री में नमी, स्कैन ऊर्जा या गलत प्रिंट दिशा से उत्पन्न हो सकता है; छेदों की स्थिति में विचलन प्रिंटिंग के सिकुड़ने से भी हो सकता है, और पाउडर हटाने, सैंडिंग या द्वितीयक मशीनिंग की पोज़िशनिंग त्रुटियों से भी।
दो. इंजीनियरिंग विश्लेषण: अनिश्चितताओं को डिज़ाइन समीक्षा चरण में ही आगे ले आएँ
कई असफलताएँ उपकरण क्षमता की कमी से नहीं, बल्कि आवश्यकताओं को इंजीनियरिंग भाषा में स्पष्ट न कर पाने से होती हैं। उदाहरण के लिए, यदि बाहरी रूप वाले भाग के लिए केवल “सतह अच्छी होनी चाहिए” लिखा जाए, तो यह पर्याप्त नहीं है; स्वीकार्य टेक्सचर, पेंट रंग-भेद, सैंडिंग क्षेत्र और असेंबली में दिखने वाली सतहों को स्पष्ट करना चाहिए। फ़ंक्शनल पार्ट के लिए केवल “मजबूती अधिक हो” कहना भी पर्याप्त नहीं है; मुख्य भार दिशा, पीक लोड, उपयोग तापमान, थकान चक्र और सुरक्षा गुणांक बताना चाहिए। ब्लूप्रिंट 3D आम तौर पर कोटेशन से पहले एक प्रोजेक्ट रिस्क टेबल बनाने की सलाह देता है, जिसमें दीवार की मोटाई, छेद का व्यास, ओवरहैंग, लंबी-पतली भुजाएँ, थ्रेड, इन्सर्ट, पोस्ट-प्रोसेसिंग और निरीक्षण विधि को एक-एक करके चिन्हित किया जाए। इससे ग्राहक कीमत, समय-सीमा और प्रदर्शन के बीच स्पष्ट समझौता कर पाता है, बजाय इसके कि डिलीवरी के बाद ही पता चले कि मॉडल को फिर से बनाना पड़ेगा।
तीन. समाधान: पैरामीटर, नमूने और बैच डिलीवरी के लिए स्तरित नियंत्रण
एक भरोसेमंद 3D प्रिंटिंग परियोजना के लिए “तीन-स्तरीय सत्यापन” पद्धति अपनाने की सलाह दी जाती है। पहला स्तर डिजिटल सत्यापन है: जाँचें कि STL/STEP फ़ाइल में कोई टूटी सतह, गैर-मैनीफ़ोल्ड किनारा, अत्यंत पतली दीवार या अनिर्धारित असेंबली गैप तो नहीं है; दूसरा स्तर प्रक्रिया सत्यापन है: सामग्री ग्रेड, प्रिंट दिशा, परत मोटाई, इनफ़िल या स्कैन रणनीति, सपोर्ट संपर्क सतह और अपेक्षित सिकुड़न क्षतिपूर्ति की पुष्टि करें; तीसरा स्तर वास्तविक वस्तु सत्यापन है: प्रथम-आइटम मापन, असेंबली ट्रायल, सतह नमूना और आवश्यक यांत्रिक परीक्षण के माध्यम से योजना को सत्यापित करें। यदि परियोजना 1 नमूने से बढ़कर 20-200 टुकड़ों के छोटे बैच तक जाने की योजना है, तो संस्करण संख्या, प्रक्रिया कार्ड, निरीक्षण सूची और पैकेजिंग आवश्यकताओं को पहले से स्थिर करना और भी आवश्यक है, ताकि हर बैच में बिना कारण अंतर न आए।
चार. कार्यान्वयन चेकलिस्ट: संवाद से लेकर स्वीकृति तक के क्रियान्वित चरण
एक जाँच-परख मार्ग स्थापित करने की सलाह दी जाती है: पहले देखें कि मॉडल में अत्यधिक पतली दीवारें या अलग-थलग नुकीले कोने तो नहीं हैं, फिर सामग्री बैच और सुखाने की स्थिति जाँचें; उसके बाद उपकरण रखरखाव रिकॉर्ड, निर्माण कक्ष का तापमान, परत मोटाई और रखने की दिशा की जाँच करें; अंत में यह पुनः सत्यापित करें कि पोस्ट-प्रोसेसिंग ने आधार सतहों को तो नहीं बदला। साथ ही, ग्राहक द्वारा मॉडल जमा करते समय दो-आयामी मुख्य आयामों का चित्र या स्क्रीनशॉट-मार्किंग संलग्न करने की सलाह दी जाती है, क्योंकि 3D मॉडल आकार को व्यक्त कर सकता है, लेकिन आवश्यक रूप से कार्यात्मक प्राथमिकता को नहीं। जिन भागों को पेंट, इलेक्ट्रोप्लेटिंग, डाइंग, पॉलिशिंग या CNC फिनिशिंग की आवश्यकता है, उनके लिए डिज़ाइन चरण में 0.05-0.3 मिमी तक का मशीनिंग अलाउंस रखना चाहिए, और यह स्पष्ट करना चाहिए कि कौन-सी सतहें असेंबली, बाहरी रूप और गैर-महत्वपूर्ण सतहें हैं। बैच डिलीवरी योजना वाली परियोजनाओं के लिए प्रथम-आइटम रिपोर्ट, सामग्री बैच, उपकरण नंबर और पोस्ट-प्रोसेसिंग रिकॉर्ड सुरक्षित रखने चाहिए, ताकि एक पुनरीक्षण योग्य गुणवत्ता श्रृंखला बन सके।
पाँच. ब्लूप्रिंट 3D की भूमिका: केवल पार्ट डिलीवर नहीं, बल्कि प्रबंधनीय निर्माण प्रक्रिया भी
ब्लूप्रिंट 3D का मूल्य केवल ड्रॉइंग को नमूने में बदलने में नहीं है, बल्कि बिखरी हुई डिज़ाइन, निर्माण, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी जानकारी को एक क्रियान्वित प्रक्रिया में संगठित करने में है। अनुसंधान और विकास टीम के लिए इसका अर्थ है अवधारणा सत्यापन अधिक तेज़ी से पूरा होना; खरीद और परियोजना प्रबंधक के लिए इसका अर्थ है कोटेशन की सीमाएँ अधिक स्पष्ट होना और परिवर्तन रिकॉर्ड अधिक पारदर्शी होना; अंतिम उपयोग विभाग के लिए इसका अर्थ है कि प्राप्त पार्ट वास्तविक अनुप्रयोग आवश्यकताओं के और करीब हों। विशेषकर जब उत्पाद पुनरावृत्ति की गति बढ़ रही है, तब 3D प्रिंटिंग को अस्थायी समाधान नहीं, बल्कि अनुसंधान और छोटे बैच निर्माण प्रणाली के एक मानकीकृत मॉड्यूल के रूप में देखा जाना चाहिए।
सारांश
उच्च-गुणवत्ता वाली 3D प्रिंटिंग जानकारी और परियोजना अनुभव अंततः एक ही सिद्धांत की ओर इशारा करते हैं: लक्ष्य, बाधाएँ और जोखिम जितनी जल्दी स्पष्ट किए जाएँ, आगे का निर्माण उतना ही स्थिर होता है। चाहे विषय पोस्ट-प्रोसेसिंग हो, डिज़ाइन अनुकूलन हो, दोष विश्लेषण हो या उद्योग प्रवृत्तियाँ, वास्तविक रूप से लागू होने वाली विधियाँ डेटा, प्रक्रिया और सत्यापन के बिना संभव नहीं हैं। कंपनियों को 3D प्रिंटिंग सेवा चुनते समय यह देखना चाहिए कि आपूर्तिकर्ता सामग्री सुझाव, संरचनात्मक प्रतिक्रिया, प्रक्रिया रिकॉर्ड, पोस्ट-प्रोसेसिंग योजना और स्वीकृति आधार दे सकता है या नहीं, न कि केवल एकल-पीस कीमत की तुलना करनी चाहिए। तभी हर प्रोटोटाइप आगे की डिलीवरी के लिए निश्चितता में बदल सकता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।