
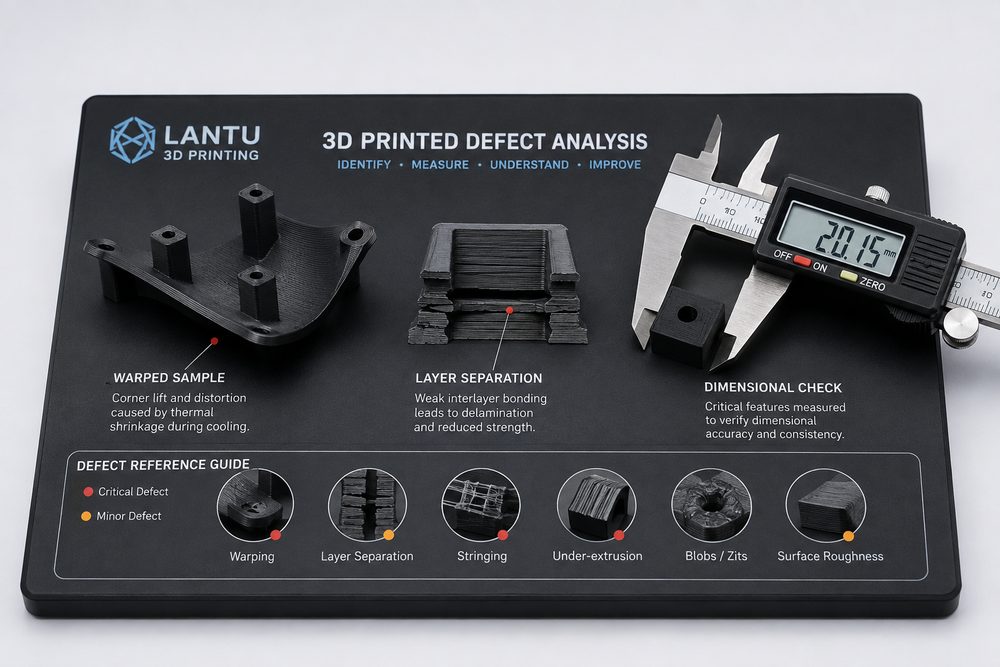
مقدمة: الحلقة الحاسمة في الانتقال من نموذج فردي إلى مشروع قابل للتسليم
إن تحليل عيوب الطباعة ثلاثية الأبعاد ليس أمرًا يبدأ بعد إرسال النموذج إلى الجهاز، بل هو منظومة متكاملة تمتد عبر توضيح المتطلبات، وتصميم الهيكل، وتخطيط العملية، والتحقق من الجودة، ومراجعة التسليم. في ممارسات بلوبرينت ثري دي، نولي اهتمامًا أكبر بإغلاق الحلقة عبر دورة الحياة الكاملة من المخطط إلى التصميم ثم إلى التسليم الفعلي: في البداية نوضح الاستخدام، والأحمال، والمظهر، والتجميع، والميزانية؛ وفي المرحلة الوسطى نحول المخاطر إلى أرقام عبر المواد والعمليات؛ وفي المرحلة النهائية نجعل النتائج قابلة للتتبع عبر الفحص، والمعالجة اللاحقة، وأرشفة الملفات. بالنسبة لعملاء الشركات، فإن كون العينة جميلة لا يعني نجاح المشروع؛ ففقط عندما تكون الأبعاد، والسطح، والمتانة، والزمن، والتكلفة تحت السيطرة في الوقت نفسه، تصبح الطباعة ثلاثية الأبعاد قدرة تصنيع موثوقة بحق.
أولًا: المشكلة الأساسية — يجب التمييز بين عيوب التصميم وعيوب العملية وعيوب المعالجة اللاحقة
في بيئات تتعايش فيها عمليات مثل SLA وSLS وMJF وSLM وFDM، يمكن أن تؤدي البيانات ثلاثية الأبعاد نفسها إلى نتائج مختلفة تمامًا بسبب اختلاف معدل الانكماش، وسُمك الطبقة، واستراتيجية الدعامات، ومسار المعالجة اللاحقة. فمثلًا، يمكن لقطع الراتنج المطبوعة بتقنية SLA أن تختار عادة سُمك طبقة يتراوح بين 0.05 و0.1 مم للحصول على سطح أكثر نعومة، لكن القدرة على التحمل طويل الأمد ومقاومة الحرارة تحتاج إلى تقييم دقيق؛ أما قطع PA12 المطبوعة بتقنية SLS فهي مناسبة للتجاويف الداخلية المعقدة والتحقق الوظيفي بكميات صغيرة، وغالبًا ما يجب أن تُحدَّد التفاوتات البعدية وفقًا لحجم القطعة ضمن ±0.2 مم أو ±0.3%؛ كما أن القطع المعدنية المصنوعة بتقنية SLM تحتاج أيضًا إلى مراعاة الإجهاد الحراري، وإزالة الدعامات، والمعالجة الحرارية، ومعايير التشغيل الآلي. غالبًا ما يرتبط الالتواء بالتدرج الحراري، والأسطح الكبيرة الرقيقة، وعدم كفاية الدعم؛ وقد ينتج التشقق الطبقي عن ضعف الترابط بين الطبقات، أو ارتفاع محتوى الرطوبة في المادة، أو طاقة المسح، أو اتجاه الطباعة غير المناسب؛ أما انحراف موضع الفتحات فقد ينشأ من انكماش الطباعة، أو من أخطاء التموضع أثناء إزالة المسحوق، أو الصنفرة، أو التشغيل الثانوي.
ثانيًا: التحليل الهندسي — نقل حالة عدم اليقين إلى مرحلة مراجعة التصميم
إن كثيرًا من حالات الفشل لا تعود إلى ضعف قدرة المعدات، بل إلى أن المتطلبات لم تُصغَ بصياغة هندسية واضحة. فعلى سبيل المثال، لا يكفي في القطع التجميلية أن يُقال فقط: «يجب أن يكون السطح جيدًا»؛ بل ينبغي تحديد النسيج المقبول، واختلاف لون الطلاء، ومناطق الصنفرة، والأسطح الظاهرة في التجميع. وبالمثل، لا يكفي في القطع الوظيفية أن يُقال فقط: «يجب أن تكون المتانة عالية»؛ بل يجب توضيح اتجاهات التحميل الرئيسية، والحمل الأقصى، ودرجة حرارة الاستخدام، وتكرار الإجهاد، ومعامل الأمان. وعادةً ما توصي بلوبرينت ثري دي قبل تقديم السعر بإعداد جدول لمخاطر المشروع، تُسجَّل فيه بالتفصيل عناصر مثل سُمك الجدار، وقطر الفتحات، والأجزاء البارزة، والقضبان النحيفة، والسنون اللولبية، والقطع المغروسة، والمعالجة اللاحقة، وطريقة الفحص. وميزة هذا النهج أن العميل يستطيع اتخاذ مفاضلة واضحة بين السعر، والزمن، والأداء، بدلًا من اكتشاف الحاجة إلى إعادة النموذج بعد التسليم.
ثالثًا: الحل — التحكم المتدرج في المعلمات والعينات والتسليم الكمي
لضمان مشروع طباعة ثلاثية الأبعاد موثوق، يُنصح باتباع منهج «التحقق بثلاث طبقات». الطبقة الأولى هي التحقق الرقمي: فحص ملفات STL/STEP للتأكد من عدم وجود أسطح مكسورة، أو حواف غير متشعبة، أو جدران رقيقة جدًا، أو خلوصات تجميع غير معرّفة؛ والطبقة الثانية هي التحقق من العملية: التأكد من درجة المادة، واتجاه الطباعة، وسُمك الطبقة، واستراتيجية التعبئة أو المسح، ومساحة تماس الدعامات، وتعويض الانكماش المتوقع؛ أما الطبقة الثالثة فهي التحقق الفعلي: من خلال قياس القطعة الأولى، وتجربة التجميع، ولوحات مقارنة السطح، واختبارات ميكانيكية عند الحاجة للتأكد من صحة الحل. وإذا كان المشروع يهدف إلى التوسع من عينة واحدة إلى إنتاج دفعات صغيرة من 20 إلى 200 قطعة، فيجب تثبيت رقم الإصدار، وبطاقة العملية، وقائمة الفحص، ومتطلبات التغليف مسبقًا، لتجنب اختلافات غير مفسرة بين الدُفعات.
رابعًا: قائمة التنفيذ — خطوات عملية من التواصل إلى القبول
يوصى بوضع مسار واضح للتشخيص: ابدأ بفحص ما إذا كان النموذج يحتوي على جدران رقيقة جدًا أو زوايا حادة منعزلة، ثم تحقّق من دفعة المادة وحالة التجفيف؛ بعد ذلك افحص سجلات صيانة الجهاز، ودرجة حرارة حجرة التشكيل، وسُمك الطبقة، واتجاه الترتيب؛ وأخيرًا راجع ما إذا كانت المعالجة اللاحقة قد غيّرت الأسطح المرجعية. كما يُنصح العميل بإرفاق رسم ثنائي الأبعاد يوضح الأبعاد الحرجة أو لقطات شاشة مع تعليمات عند إرسال النموذج، لأن النموذج ثلاثي الأبعاد يستطيع التعبير عن الشكل، لكنه لا يعبّر دائمًا عن أولويات الوظيفة. أما القطع التي ستخضع للطلاء، أو الطلاء الكهربائي، أو الصباغة، أو التلميع، أو التشغيل النهائي باستخدام CNC، فيجب أن يُترك لها بدل تشغيل يتراوح بين 0.05 و0.3 مم في مرحلة التصميم، مع توضيح أي الأسطح هي أسطح تجميع، وأيها أسطح ظاهرية، وأيها أسطح غير حرجة. وفي المشاريع المخطط لها للتسليم على دفعات، ينبغي أيضًا الاحتفاظ بتقرير القطعة الأولى، ودفعة المادة، ورقم الجهاز، وسجل المعالجة اللاحقة، لتكوين سلسلة جودة قابلة للمراجعة.
خامسًا: دور بلوبرينت ثري دي — ليس تسليم القطع فقط، بل تسليم عملية تصنيع قابلة للإدارة
تكمن قيمة بلوبرينت ثري دي ليس فقط في تحويل الرسومات إلى عينات، بل أيضًا في تنظيم معلومات التصميم والتصنيع والمعالجة اللاحقة والفحص والتسليم المتفرقة ضمن عملية قابلة للتنفيذ. وبالنسبة لفرق البحث والتطوير، يعني ذلك إنجاز إثبات المفهوم بسرعة أكبر؛ وبالنسبة للمشتريات ومديري المشاريع، يعني ذلك حدودًا أوضح للتسعير وسجلًا أكثر شفافية للتغييرات؛ وبالنسبة للجهات المستخدمة النهائية، يعني ذلك الحصول على قطع أقرب إلى احتياجات التطبيق الفعلية. وعلى وجه الخصوص مع تسارع وتيرة تكرار المنتجات، لا ينبغي النظر إلى الطباعة ثلاثية الأبعاد كحل إسعافي مؤقت، بل كمكوّن قياسي ضمن منظومة البحث والتطوير والتصنيع على دفعات صغيرة.
الخلاصة
إن المعلومات عالية الجودة حول الطباعة ثلاثية الأبعاد والخبرة المكتسبة من المشاريع تنتهي دائمًا إلى مبدأ واحد: كلما جرى توضيح الهدف والقيود والمخاطر مبكرًا، أصبحت عملية التصنيع أكثر استقرارًا لاحقًا. سواء كان الموضوع يتعلق بالمعالجة اللاحقة، أو تحسين التصميم، أو تحليل العيوب، أو اتجاهات الصناعة، فإن الأساليب القابلة للتطبيق فعلًا لا تنفصل عن البيانات، والعمليات، والتحقق. وعند اختيار خدمة الطباعة ثلاثية الأبعاد، ينبغي للشركات أن تركز على ما إذا كان المورّد قادرًا على تقديم توصيات المواد، وملاحظات الهيكل، وسجلات العملية، وخطة المعالجة اللاحقة، وأساس القبول، بدلًا من الاكتفاء بمقارنة سعر القطعة الواحدة. وبهذه الطريقة فقط يمكن لكل عملية نمذجة أن تتحول إلى رصيد من اليقين في عملية التسليم التالية.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.