
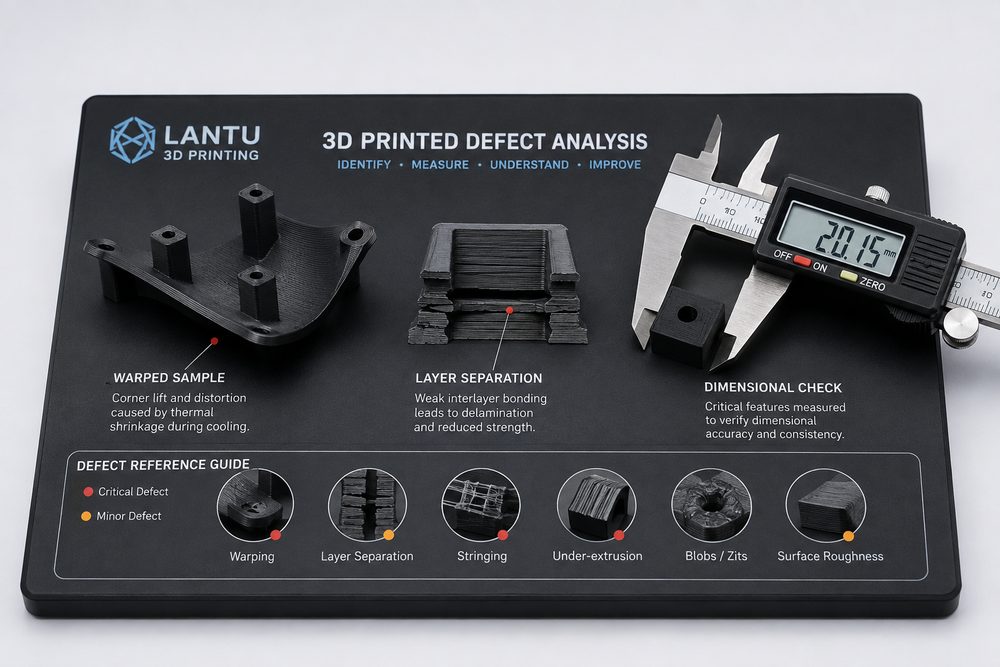
Einleitung: Der entscheidende Schritt vom Einzelmuster zum lieferfähigen Projekt
Die 3D-Druck-Fehleranalyse beginnt nicht erst, nachdem das Modell in die Maschine geschickt wurde, sondern ist ein systematisches Vorgehen, das sich durch Anforderungsklärung, Konstruktionsdesign, Prozessplanung, Qualitätsprüfung und Liefer-Review zieht. In der Projektpraxis von Blaupause 3D steht vor allem der geschlossene Lebenszyklus von der Blaupause über das Design bis zur physischen Auslieferung im Mittelpunkt: Zunächst werden Einsatzzweck, Belastung, Optik, Montage und Budget klar definiert, anschließend werden die Risiken mit Material und Verfahren quantifiziert, und am Ende werden die Ergebnisse durch Prüfung, Nachbearbeitung und Dokumentation nachvollziehbar gemacht. Für Unternehmenskunden gilt: Ein optisch gutes Muster bedeutet noch keinen Projekterfolg; erst wenn Maßhaltigkeit, Oberfläche, Festigkeit, Durchlaufzeit und Kosten gleichzeitig kontrolliert werden, wird 3D-Druck zu einer verlässlichen Fertigungskompetenz.
1. Kernfrage: Bei der Fehlersuche müssen Konstruktionsfehler, Prozessfehler und Nachbearbeitungsfehler getrennt werden
In Szenarien, in denen SLA, SLS, MJF, SLM und FDM parallel eingesetzt werden, kann dieselbe 3D-Datei je nach Schrumpfungsverhalten des Materials, Schichthöhe, Stützstrategie und Nachbearbeitungsweg völlig unterschiedliche Ergebnisse liefern. Am Beispiel typischer Funktionsteile lassen sich SLA-Harzbauteile häufig mit einer Schichthöhe von 0,05 bis 0,1 mm fertigen, um eine feine Oberfläche zu erreichen; Tragfähigkeit über längere Zeit und Temperaturbeständigkeit müssen jedoch sorgfältig bewertet werden. SLS-Teile aus PA12 eignen sich für komplexe Hohlräume und die Funktionsvalidierung kleiner Serien; die üblichen Maßtoleranzen sollten je nach Bauteilgröße mit etwa ±0,2 mm oder ±0,3 % berücksichtigt werden. Bei Metallteilen aus SLM müssen zudem thermische Spannungen, das Entfernen von Stützstrukturen, Wärmebehandlung und Bearbeitungsbezüge berücksichtigt werden. Verzug hängt meist mit Temperaturgradienten, dünnen Wänden mit großen Flächen und unzureichender Stützung zusammen; Schichtablösungen können aus unzureichender Schichtbindung, Feuchtigkeit im Material, Scanenergie oder einer ungeeigneten Druckausrichtung resultieren; Abweichungen bei Bohrungen können sowohl durch Druckschrumpfung als auch durch Fehler beim Entpulvern, Schleifen oder bei der sekundären Bearbeitungspositionierung entstehen.
2. Technische Analyse: Unsicherheiten bereits in die Designprüfung vorverlagern
Viele Fehlversuche entstehen nicht durch mangelnde Maschinenleistung, sondern weil Anforderungen nicht technisch formuliert wurden. Bei einem Sichtteil reicht die Angabe „Oberfläche soll gut sein“ keinesfalls aus; vielmehr müssen zulässige Textur, Lackfarbabweichung, Schleifbereiche und sichtbare Montageflächen genau definiert werden. Bei einem Funktionsteil genügt auch „hohe Festigkeit“ nicht; erforderlich sind Angaben zur Hauptbelastungsrichtung, zur Spitzenlast, zur Einsatztemperatur, zur Ermüdungshäufigkeit und zum Sicherheitsfaktor. Blaupause 3D empfiehlt in der Regel, vor der Angebotserstellung eine Risikomatrix zu erstellen und Wandstärken, Bohrungsdurchmesser, Überhänge, schlanke Stege, Gewinde, Einsätze, Nachbearbeitung und Prüfmethoden Punkt für Punkt zu kennzeichnen. Der Vorteil: Kunden können klar zwischen Preis, Lieferzeit und Leistung abwägen, statt erst nach der Auslieferung festzustellen, dass das Modell neu aufgebaut werden muss.
3. Lösung: Gestufte Kontrolle über Parameter, Muster und Serienlieferung
Für ein zuverlässiges 3D-Druckprojekt empfiehlt sich ein „Drei-Stufen-Verfahren“. Die erste Stufe ist die digitale Prüfung: Ist die STL-/STEP-Datei fehlerfrei, also ohne offene Flächen, nicht-manifold Kanten, zu dünne Wände oder unklare Montageabstände? Die zweite Stufe ist die Prozessprüfung: Sind Materialtyp, Druckausrichtung, Schichthöhe, Infill- oder Scanstrategie, Stützkontaktflächen und die geplante Schrumpfkompensation bestätigt? Die dritte Stufe ist die physische Validierung: Stimmen das Erstmustermaß, der Montageversuch, Oberflächenmuster und gegebenenfalls mechanische Tests mit der Zielvorgabe überein? Wenn ein Projekt von 1 Muster auf eine Kleinserie von 20 bis 200 Stück wachsen soll, sollten Versionsnummer, Prozesskarte, Prüfprotokoll und Verpackungsvorgaben frühzeitig festgelegt werden, damit nicht jede Charge unerklärliche Unterschiede aufweist.
4. Umsetzungsliste: Von der Kommunikation bis zur Abnahme in ausführbaren Schritten
Es empfiehlt sich, einen Prüfpfad festzulegen: Zuerst prüfen, ob das Modell dünnwandige Bereiche oder isolierte spitze Ecken aufweist, dann Materialcharge und Trocknungszustand kontrollieren; anschließend die Wartungsprotokolle der Maschine, die Temperatur des Bauvolumens, die Schichthöhe und die Ausrichtung im Bauraum überprüfen; zuletzt verifizieren, ob die Nachbearbeitung Referenzflächen verändert hat. Außerdem sollten Kunden bei der Modellerstellung eine 2D-Zeichnung mit den wichtigsten Maßen oder markierte Screenshots beifügen, da ein 3D-Modell zwar die Form ausdrückt, aber die Prioritäten der Funktion nicht immer klar macht. Bei Bauteilen, die lackiert, galvanisiert, eingefärbt, poliert oder CNC-nachbearbeitet werden müssen, sollte bereits in der Konstruktionsphase ein Bearbeitungszugabe von 0,05 bis 0,3 mm vorgesehen werden, und es muss klar definiert sein, welche Flächen Montageflächen, Sichtflächen und unkritische Flächen sind. Bei Projekten mit Serienlieferung sollten außerdem Erstmusterbericht, Materialcharge, Maschinenkennnummer und Nachbearbeitungsprotokoll archiviert werden, um eine nachvollziehbare Qualitätskette zu schaffen.
5. Die Rolle von Blaupause 3D: Nicht nur Teile liefern, sondern einen steuerbaren Fertigungsprozess
Der Wert von Blaupause 3D liegt nicht nur darin, Zeichnungen in Muster zu verwandeln, sondern verstreute Informationen zu Design, Fertigung, Nachbearbeitung, Prüfung und Lieferung in einen umsetzbaren Prozess zu überführen. Für Entwicklungsteams bedeutet das eine schnellere Konzeptvalidierung; für Einkauf und Projektmanagement klarere Angebotsgrenzen und transparentere Änderungsdokumentation; für die späteren Anwender bedeutet es Bauteile, die den realen Anforderungen näher kommen. Gerade vor dem Hintergrund immer kürzerer Produktiterationen sollte 3D-Druck nicht als Notlösung betrachtet werden, sondern als standardisiertes Modul innerhalb von Entwicklung und Kleinserienfertigung.
Fazit
Hochwertige Informationen und Projekterfahrung im 3D-Druck führen letztlich zu demselben Prinzip: Je früher Ziele, Einschränkungen und Risiken klar benannt werden, desto stabiler verläuft die Fertigung. Ob es um Nachbearbeitung, Konstruktionsoptimierung, Fehleranalyse oder Branchentrends geht, wirklich umsetzbare Methoden kommen nie ohne Daten, Prozesse und Validierung aus. Unternehmen sollten bei der Auswahl eines 3D-Druck-Dienstleisters darauf achten, ob Materialempfehlungen, Konstruktionsfeedback, Prozessdokumentation, Nachbearbeitungslösungen und Abnahmekriterien angeboten werden – und nicht nur der Stückpreis verglichen wird. Nur so wird aus jedem Musterlauf ein Baustein für die Sicherheit der nächsten Lieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.