
Pendahuluan: Tahap Kunci dari Prototipe Tunggal ke Proyek yang Siap Dikirim
Analisis cacat cetak 3D bukanlah sesuatu yang baru dipikirkan setelah model dimasukkan ke mesin, melainkan sebuah rekayasa sistematis yang mencakup klarifikasi kebutuhan, desain struktur, perencanaan proses, verifikasi kualitas, dan evaluasi ulang setelah pengiriman. Dalam praktik proyek, lantu3D lebih menekankan siklus tertutup sepanjang hidup proyek: dari blueprint dan desain hingga penyerahan fisik. Di tahap awal, tujuan penggunaan, beban, tampilan, perakitan, dan anggaran harus dijelaskan dengan tegas; di tahap tengah, risiko dikuantifikasi melalui material dan proses; di tahap akhir, hasil dibuat dapat ditelusuri melalui inspeksi, pasca-pemrosesan, dan pengarsipan file. Bagi pelanggan perusahaan, sampel yang terlihat bagus tidak otomatis berarti proyek berhasil; hanya ketika dimensi, permukaan, kekuatan, waktu pengerjaan, dan biaya semuanya terkendali, cetak 3D benar-benar menjadi kemampuan manufaktur yang andal.
1. Masalah Inti: Penelusuran Cacat Harus Membedakan Cacat Desain, Cacat Proses, dan Cacat Pasca-Pemrosesan
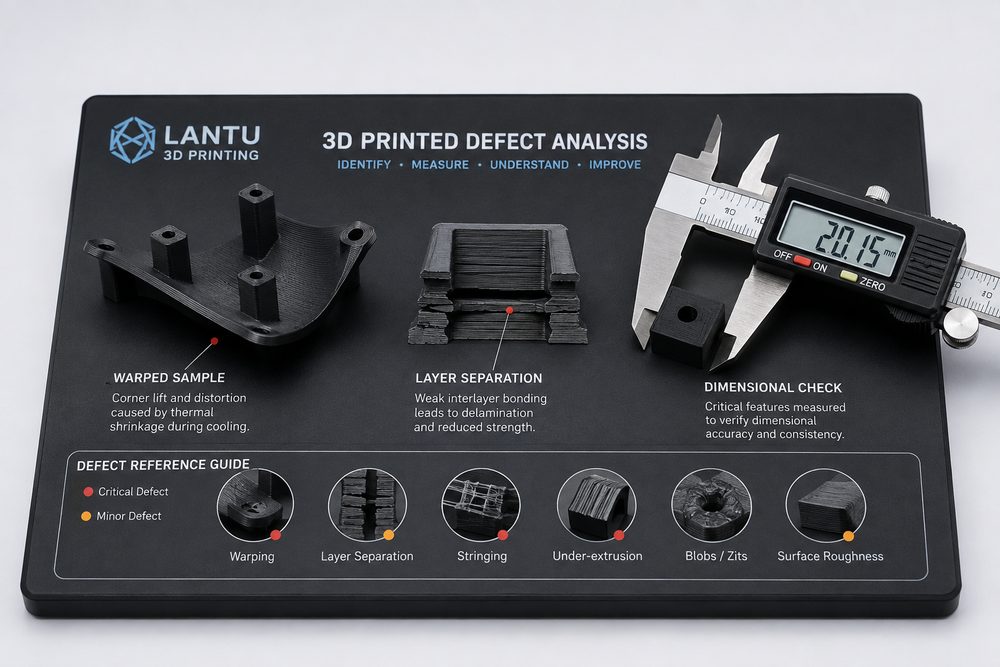
Dalam skenario dengan beragam proses seperti SLA, SLS, MJF, SLM, dan FDM, data 3D yang sama dapat menghasilkan hasil yang sangat berbeda karena perbedaan tingkat penyusutan material, ketebalan lapisan, strategi support, dan jalur pasca-pemrosesan. Sebagai contoh pada komponen rekayasa yang umum, bagian resin SLA biasanya dapat memilih ketebalan lapisan 0,05-0,1 mm untuk mendapatkan permukaan yang halus, tetapi kemampuan menahan beban jangka panjang dan tahan suhu harus dievaluasi dengan hati-hati; komponen PA12 SLS cocok untuk rongga internal yang kompleks dan validasi fungsi skala kecil, dengan toleransi dimensi umum perlu disesuaikan terhadap ukuran komponen, misalnya ±0,2 mm atau ±0,3%; komponen logam SLM juga harus mempertimbangkan tegangan termal, pelepasan support, perlakuan panas, dan acuan pemesinan. Warping biasanya terkait dengan gradien panas, bidang datar yang tipis dan besar, serta support yang tidak memadai; delaminasi dapat berasal dari ikatan antar lapisan yang lemah, kadar air material, energi pemindaian, atau arah pencetakan yang tidak tepat; penyimpangan posisi lubang bisa disebabkan oleh penyusutan saat pencetakan, tetapi juga bisa muncul dari pembersihan bubuk, pengamplasan, atau kesalahan penentuan posisi pada pemesinan sekunder.
2. Analisis Rekayasa: Memindahkan Ketidakpastian ke Tahap Tinjauan Desain
Banyak kegagalan bukan berasal dari keterbatasan mesin, melainkan dari kebutuhan yang tidak dijabarkan secara teknis. Misalnya, untuk komponen visual, sekadar menulis "permukaannya harus bagus" jelas tidak cukup; perlu ditentukan tekstur yang dapat diterima, perbedaan warna cat, area yang boleh diamplas, dan permukaan yang akan terlihat saat perakitan. Untuk komponen fungsional, sekadar menulis "kekuatannya harus tinggi" juga tidak cukup; harus dijelaskan arah beban utama, beban puncak, suhu penggunaan, frekuensi kelelahan, dan faktor keamanan. lantu3D biasanya menyarankan untuk membuat tabel risiko proyek sebelum penawaran, dengan mencatat ketebalan dinding, diameter lubang, overhang, batang ramping, ulir, insert, pasca-pemrosesan, dan metode inspeksi satu per satu. Keuntungannya, pelanggan dapat membuat pilihan yang jelas antara harga, waktu pengerjaan, dan performa, alih-alih baru menyadari setelah pengiriman bahwa model harus dibuat ulang.
3. Solusi: Kontrol Berlapis untuk Parameter, Sampel, dan Pengiriman Massal
Untuk proyek cetak 3D yang andal, disarankan menggunakan metode "tiga lapis verifikasi". Lapisan pertama adalah verifikasi digital: periksa apakah file STL/STEP memiliki permukaan rusak, tepi non-manifold, dinding terlalu tipis, dan celah perakitan yang belum didefinisikan; lapisan kedua adalah verifikasi proses: pastikan jenis material, arah pencetakan, ketebalan lapisan, strategi infill atau pemindaian, area kontak support, dan kompensasi penyusutan yang diperkirakan; lapisan ketiga adalah verifikasi fisik: melalui pengukuran first article, uji coba perakitan, sampel permukaan, dan bila perlu pengujian mekanik untuk memastikan solusi. Jika proyek direncanakan berkembang dari 1 sampel menjadi produksi kecil 20-200 unit, maka versi, kartu proses, lembar inspeksi, dan persyaratan pengemasan harus ditetapkan sejak awal agar setiap batch tidak menimbulkan perbedaan yang sulit dijelaskan.
4. Daftar Implementasi: Langkah-Langkah Eksekusi dari Komunikasi hingga Penerimaan
Disarankan untuk membangun jalur penelusuran masalah sebagai berikut: pertama lihat apakah model memiliki dinding terlalu tipis dan sudut tajam yang terisolasi; lalu periksa batch material dan kondisi pengeringannya; setelah itu cek catatan perawatan mesin, suhu ruang pembentukan, ketebalan lapisan, dan arah penataan; terakhir verifikasi apakah pasca-pemrosesan mengubah bidang acuan. Selain itu, pelanggan disarankan menyertakan gambar 2D ukuran kunci atau tangkapan layar dengan penanda saat mengirim model, karena model 3D memang dapat mengekspresikan bentuk, tetapi belum tentu menunjukkan prioritas fungsi. Untuk komponen yang memerlukan pengecatan, pelapisan logam, pewarnaan, polishing, atau finishing CNC, beri allowance pemesinan sebesar 0,05-0,3 mm pada tahap desain, dan tentukan secara jelas mana yang merupakan permukaan perakitan, permukaan tampilan, dan permukaan non-kritis. Untuk proyek dengan rencana pengiriman massal, simpan pula laporan first article, batch material, nomor mesin, dan catatan pasca-pemrosesan agar membentuk rantai kualitas yang dapat diperiksa ulang.
5. Peran lantu3D: Bukan Hanya Mengirim Komponen, tetapi Juga Mengirim Proses Manufaktur yang Terkelola
Nilai lantu3D bukan hanya mengubah gambar menjadi sampel, tetapi juga menyusun informasi desain, manufaktur, pasca-pemrosesan, inspeksi, dan pengiriman yang terpisah-pisah menjadi alur kerja yang dapat dieksekusi. Bagi tim R&D, ini berarti validasi konsep lebih cepat; bagi pembelian dan manajer proyek, ini berarti batas penawaran lebih jelas dan catatan perubahan lebih transparan; bagi departemen pengguna akhir, ini berarti komponen yang diterima lebih mendekati kebutuhan aplikasi nyata. Terutama di tengah percepatan iterasi produk, cetak 3D tidak seharusnya dipandang sebagai solusi darurat sementara, melainkan sebagai modul standar dalam sistem R&D dan manufaktur skala kecil.
Kesimpulan
Informasi cetak 3D berkualitas tinggi dan pengalaman proyek pada akhirnya mengarah pada prinsip yang sama: semakin cepat tujuan, batasan, dan risiko dijelaskan, semakin stabil proses manufaktur berikutnya. Baik topiknya pasca-pemrosesan, optimasi desain, analisis cacat, maupun tren industri, metode yang benar-benar dapat diterapkan selalu bergantung pada data, proses, dan verifikasi. Saat memilih layanan cetak 3D, perusahaan sebaiknya memperhatikan apakah pemasok dapat memberikan saran material, umpan balik struktur, catatan proses, solusi pasca-pemrosesan, dan dasar penerimaan, bukan hanya membandingkan harga per unit. Dengan begitu, setiap proses prototyping dapat menjadi dasar kepastian untuk pengiriman berikutnya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.