
Introdução: a etapa-chave da transição da prototipagem unitária para projetos entregáveis
A análise de defeitos na impressão 3D não é algo que deva começar apenas depois que o modelo é enviado ao equipamento; ela é um trabalho sistêmico que percorre todo o processo de esclarecimento de requisitos, projeto estrutural, planejamento de processo, verificação de qualidade e retrospectiva da entrega. Na prática de projetos, a lantu3D dá mais atenção ao ciclo completo, da proposta e do projeto até a entrega do produto físico: na frente, esclarecemos uso, carga, aparência, montagem e orçamento; no meio, quantificamos riscos com materiais e processos; e, na retaguarda, tornamos os resultados rastreáveis por meio de inspeção, pós-processamento e arquivamento dos arquivos. Para clientes corporativos, uma amostra bonita não significa sucesso do projeto; somente quando dimensões, superfície, resistência, prazo e custo estão todos sob controle é que a impressão 3D se torna de fato uma capacidade de fabricação confiável.
1. Questão central: a análise de defeitos deve distinguir entre defeitos de projeto, defeitos de processo e defeitos de pós-processamento
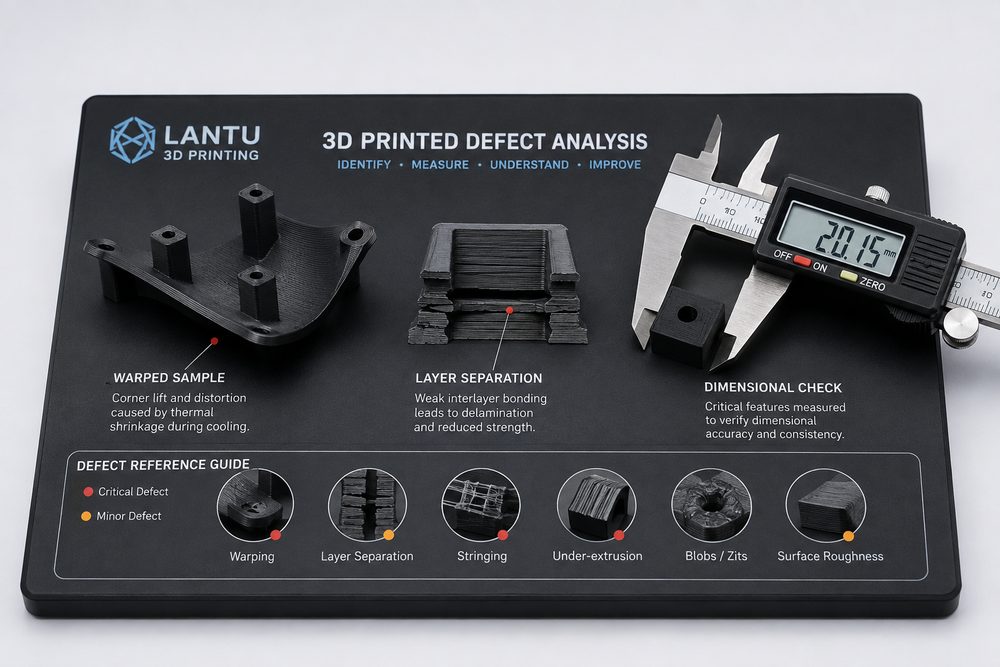
Em cenários em que coexistem processos como SLA, SLS, MJF, SLM e FDM, os mesmos dados 3D podem produzir resultados totalmente diferentes devido a diferenças na taxa de retração do material, espessura de camada, estratégia de suporte e rota de pós-processamento. Tomando como exemplo peças de engenharia comuns, peças de resina SLA normalmente podem usar uma espessura de camada de 0,05-0,1 mm para obter uma superfície mais refinada, mas a capacidade de suportar cargas por longos períodos e a resistência à temperatura precisam ser avaliadas com cautela; peças de PA12 produzidas em SLS são adequadas para cavidades internas complexas e validação funcional em pequenos lotes, e as tolerâncias dimensionais usuais devem ser definidas considerando o tamanho da peça, como ±0,2 mm ou ±0,3%; peças metálicas em SLM ainda exigem considerar tensão térmica, remoção de suportes, tratamento térmico e referências de usinagem. O empenamento geralmente está relacionado a gradientes térmicos, grandes planos em paredes finas e suporte insuficiente; a delaminação pode resultar de baixa adesão entre camadas, umidade do material, energia de varredura inadequada ou direção de impressão inadequada; o desvio de furos pode vir tanto da retração na impressão quanto de erros de posicionamento na remoção de pó, lixamento ou usinagem secundária.
2. Análise de engenharia: antecipar as incertezas para a fase de revisão do projeto
Muitas falhas não se devem à insuficiência do equipamento, mas ao fato de os requisitos não terem sido expressos de forma técnica. Por exemplo, em uma peça de aparência, escrever apenas "a superfície deve ser boa" está longe de ser suficiente; é preciso especificar a textura aceitável, a diferença de cor na pintura, as áreas que serão lixadas e as faces visíveis na montagem. Em peças funcionais, escrever apenas "a resistência deve ser alta" também não basta; é necessário indicar a direção principal da carga, a carga de pico, a temperatura de uso, a frequência de fadiga e o coeficiente de segurança. A lantu3D normalmente recomenda criar uma tabela de risco do projeto antes do orçamento, registrando item por item a espessura de parede, diâmetro do furo, saliências, hastes esbeltas, roscas, insertos, pós-processamento e método de inspeção. A vantagem é que o cliente pode fazer escolhas claras entre preço, prazo e desempenho, em vez de descobrir apenas após a entrega que o modelo precisa ser refeito.
3. Soluções: controle em camadas para parâmetros, amostras e entrega em lote
Para garantir a confiabilidade de um projeto de impressão 3D, recomenda-se adotar um método de "três camadas de validação". A primeira camada é a validação digital: verificar se os arquivos STL/STEP apresentam superfícies quebradas, bordas não-manifold, paredes muito finas e folgas de montagem não definidas; a segunda camada é a validação de processo: confirmar o grau do material, a direção de impressão, a espessura de camada, a estratégia de preenchimento ou de varredura, a área de contato dos suportes e a compensação de retração prevista; a terceira camada é a validação física: confirmar o esquema por meio de medição da primeira peça, teste de montagem, amostras de acabamento superficial e ensaios mecânicos quando necessário. Se o projeto pretende evoluir de 1 amostra para 20-200 peças em pequeno lote, é ainda mais importante fixar com antecedência o número da versão, a ficha de processo, a ficha de inspeção e os requisitos de embalagem, evitando diferenças inexplicáveis entre lotes.
4. Lista de implementação: etapas executáveis da comunicação à aceitação
Recomenda-se estabelecer um caminho de diagnóstico: primeiro verificar se o modelo tem paredes muito finas e cantos agudos isolados, depois verificar o lote do material e o estado de secagem; em seguida, checar o registro de manutenção do equipamento, a temperatura da câmara de fabricação, a espessura de camada e a orientação de posicionamento; por fim, revisar se o pós-processamento alterou as superfícies de referência. Ao mesmo tempo, recomenda-se que o cliente anexe, ao enviar o modelo, um desenho 2D com as dimensões críticas ou uma captura de tela com marcações, porque o modelo 3D consegue expressar a forma, mas nem sempre expressa a prioridade funcional. Para peças que exigem pintura, galvanização, tingimento, polimento ou acabamento CNC, deve-se reservar uma sobremedida de usinagem entre 0,05 e 0,3 mm na fase de projeto e deixar claro quais faces são de montagem, de aparência e não críticas. Em projetos com plano de entrega em lote, também é necessário manter o relatório da primeira peça, o lote do material, o número do equipamento e os registros de pós-processamento, formando uma cadeia de qualidade verificável.
5. O papel da lantu3D: não apenas entregar peças, mas também entregar um processo de fabricação gerenciável
O valor da lantu3D não está apenas em transformar desenhos em amostras, mas em organizar as informações dispersas de projeto, fabricação, pós-processamento, inspeção e entrega em um fluxo executável. Para equipes de P&D, isso significa concluir a prova de conceito mais rapidamente; para compras e gerentes de projeto, significa limites de orçamento mais claros e registros de mudanças mais transparentes; para o departamento de uso final, significa receber peças mais próximas das necessidades reais da aplicação. Especialmente em um contexto de ciclos de iteração de produto cada vez mais rápidos, a impressão 3D não deve ser vista como uma solução provisória, e sim como um módulo padronizado nos sistemas de P&D e fabricação em pequenos lotes.
Conclusão
Informações de alta qualidade sobre impressão 3D e experiência de projeto apontam, em última análise, para o mesmo princípio: quanto mais cedo os objetivos, as restrições e os riscos forem claramente definidos, mais estável será a fabricação subsequente. Seja o tema pós-processamento, otimização de projeto, análise de defeitos ou tendências do setor, os métodos realmente aplicáveis dependem de dados, processos e validação. Ao escolher um serviço de impressão 3D, as empresas devem observar se o fornecedor consegue oferecer recomendações de material, feedback estrutural, registros de processo, soluções de pós-processamento e base de aceitação, e não apenas comparar o preço por peça. Só assim cada protótipo se transforma em mais certeza para a próxima entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.