
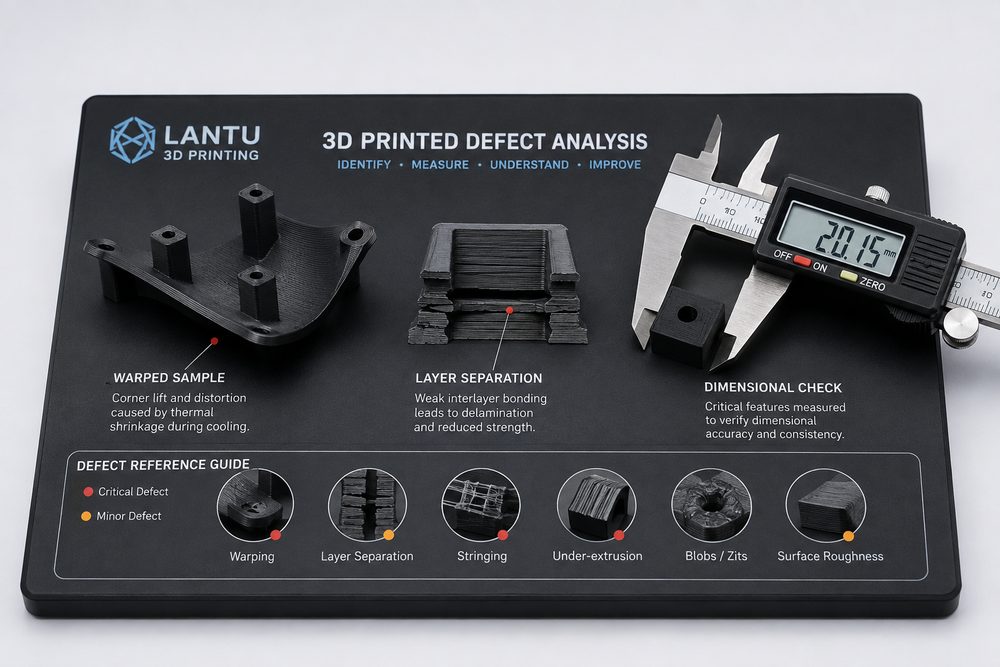
Inleiding: de sleutelstap van een enkel prototype naar een leverbaar project
3D-printdefectanalyse is niet iets waar je pas aan begint nadat het model in de machine is geplaatst; het is een systematisch proces dat loopt van het verduidelijken van de behoefte, via structureel ontwerp, procesplanning, kwaliteitsverificatie en evaluatie na levering. Blauwdruk 3D richt zich in de praktijk meer op de volledige levenscyclus van blauwdruk, ontwerp tot fysieke levering: aan de voorkant de toepassing, belasting, uitstraling, assemblage en het budget helder maken; in het midden de risico's kwantificeren met materiaal en proces; en aan de achterkant met inspectie, nabewerking en archivering ervoor zorgen dat de resultaten traceerbaar zijn. Voor zakelijke klanten betekent een mooi ogend proefstuk niet automatisch projectsucces; alleen wanneer maatvoering, oppervlak, sterkte, doorlooptijd en kosten tegelijkertijd onder controle zijn, wordt 3D-printen echt een betrouwbare productiemogelijkheid.
1. Kernvraag: bij het opsporen van defecten moet onderscheid worden gemaakt tussen ontwerpfouten, procesfouten en nabewerkingsfouten
In omgevingen waarin SLA, SLS, MJF, SLM en FDM naast elkaar worden gebruikt, kan dezelfde 3D-data door verschillen in krimp, laagdikte, ondersteuningsstrategie en nabewerkingsroute een totaal ander resultaat opleveren. Neem als voorbeeld veelvoorkomende technische onderdelen: voor SLA-harsdelen kan meestal een laagdikte van 0,05-0,1 mm worden gekozen voor een fijn oppervlak, maar de langdurige belastbaarheid en temperatuurbestendigheid moeten voorzichtig worden beoordeeld; SLS PA12-onderdelen zijn geschikt voor complexe inwendige holtes en functionele validatie in kleine series, waarbij de gebruikelijke maattolerantie per onderdeelgrootte met ±0,2 mm of ±0,3% moet worden gereserveerd; voor metalen SLM-onderdelen moeten ook thermische spanning, verwijdering van supports, warmtebehandeling en bewerkingsreferenties worden meegenomen. Kromtrekken hangt meestal samen met thermische gradiënten, dunne wanden met grote vlakken en onvoldoende support; laagdelaminatie kan voortkomen uit onvoldoende hechting tussen lagen, vochtgehalte van het materiaal, scanenergie of een onjuiste bouwrichting; afwijkingen in gatposities kunnen zowel worden veroorzaakt door krimp tijdens het printen als door positioneringsfouten bij poederverwijdering, schuren of secundaire bewerking.
2. Technische analyse: onzekerheid verplaatsen naar de ontwerpfase
Veel mislukkingen komen niet voort uit onvoldoende machinecapaciteit, maar uit eisen die niet technisch zijn gespecificeerd. Voor een uiterlijk onderdeel is "het oppervlak moet goed zijn" bijvoorbeeld veel te vaag; specificeer in plaats daarvan de aanvaardbare textuur, kleurverschil bij spuiten, schuurzones en zichtvlakken tijdens assemblage. Ook voor een functioneel onderdeel is "de sterkte moet hoog zijn" niet voldoende; geef de hoofdbelastingsrichting, piekbelasting, gebruikstemperatuur, vermoeidheidsfrequentie en veiligheidsfactor aan. Blauwdruk 3D raadt doorgaans aan om vóór de offerte een risicotabel voor het project op te stellen, waarin wanddikte, gatdiameter, overhang, slanke staven, schroefdraad, inserts, nabewerking en inspectiemethode één voor één worden vastgelegd. Het voordeel hiervan is dat klanten een heldere afweging kunnen maken tussen prijs, doorlooptijd en prestaties, in plaats van pas na levering te ontdekken dat het model opnieuw moet worden gemaakt.
3. Oplossingen: gelaagde beheersing van parameters, proefstukken en serielevering
Voor een betrouwbaar 3D-printproject wordt een drieledige verificatie aanbevolen. De eerste laag is digitale verificatie: controleer of het STL/STEP-bestand gebroken vlakken, niet-manifold randen, te dunne wanden of ongedefinieerde assemblagespeling bevat; de tweede laag is procesverificatie: bevestig het materiaaltype, de printrichting, laagdikte, infill- of scanstrategie, het contactoppervlak van de supports en de verwachte krimpcompensatie; de derde laag is fysieke verificatie: bevestig het plan met eerste-onderdeelmeting, montagetest, oppervlakmonsters en waar nodig mechanische tests. Als een project van 1 proefstuk wordt opgeschaald naar een kleine serie van 20-200 stuks, moet versiebeheer, de proceskaart, de inspectielijst en de verpakkingsvereisten nog eerder vastliggen, om te voorkomen dat er per batch onverklaarbare verschillen ontstaan.
4. Implementatielijst: uitvoerbare stappen van communicatie tot acceptatie
Stel een opsporingspad op: kijk eerst of het model dunne wanden en geïsoleerde scherpe hoeken heeft, en controleer daarna de materiaalbatch en droogstatus; vervolgens de onderhoudsregistraties van de machine, de temperatuur in de bouwkamer, de laagdikte en de plaatsingsrichting; tenslotte of de nabewerking de referentievlakken heeft veranderd. Het is ook aan te raden dat klanten bij het indienen van het model een 2D-tekening of een screenshot met gemarkeerde kritieke maten meesturen, omdat een 3D-model wel de vorm kan uitdrukken, maar niet noodzakelijk de prioriteit van functies. Voor onderdelen die moeten worden gespoten, gegalvaniseerd, geverfd, gepolijst of CNC-nabewerkt, moet in de ontwerpfase een bewerkingsmarge van 0,05-0,3 mm worden gereserveerd, en moet duidelijk zijn welke vlakken assemblagevlakken, zichtvlakken en niet-kritieke vlakken zijn. Voor projecten met serielevering moeten ook het eerste-onderdeelrapport, de materiaalbatch, het machinenummer en de nabewerkingsregistraties worden bewaard, zodat een controleerbare kwaliteitsketen ontstaat.
5. De rol van Blauwdruk 3D: niet alleen onderdelen leveren, maar ook een beheersbaar productieproces
De waarde van Blauwdruk 3D zit niet alleen in het omzetten van tekeningen naar proefstukken, maar ook in het organiseren van verspreide informatie over ontwerp, productie, nabewerking, inspectie en levering tot een uitvoerbaar proces. Voor R&D-teams betekent dit sneller conceptvalidatie; voor inkoop en projectmanagers betekent dit duidelijkere offertelimieten en transparantere wijzigingsregistratie; voor de eindgebruikende afdelingen betekent dit dat de ontvangen onderdelen dichter bij de echte toepassingsvereisten liggen. Zeker nu het tempo van productiteraties toeneemt, moet 3D-printen niet worden gezien als een tijdelijke noodoplossing, maar als een gestandaardiseerde module binnen de onderzoeks- en kleine-serieproductieketen.
Samenvatting
Hoogwaardige informatie over 3D-printen en projectervaringen leiden uiteindelijk tot hetzelfde principe: hoe eerder doel, beperkingen en risico's duidelijk worden gemaakt, hoe stabieler de daaropvolgende productie. Of het onderwerp nu nabewerking, ontwerpoplossing, defectanalyse of industrietrends is, echt toepasbare methoden draaien altijd om data, proces en verificatie. Wanneer bedrijven een 3D-printdienst kiezen, moeten ze letten op de vraag of de leverancier materiaaladvies, structurele feedback, procesregistraties, nabewerkingsoplossingen en acceptatiecriteria kan bieden, en niet alleen op de prijs per onderdeel. Zo wordt elke printopdracht een bouwsteen voor meer zekerheid bij de volgende levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.