
บทนำ: กุญแจสำคัญจากการทำต้นแบบชิ้นเดียวไปสู่โครงการที่ส่งมอบได้
การวิเคราะห์ข้อบกพร่องในการพิมพ์ 3 มิติไม่ใช่เรื่องที่ค่อยเริ่มคิดหลังจากส่งโมเดลเข้าเครื่องแล้ว แต่เป็นงานเชิงระบบที่ครอบคลุมตั้งแต่การทำความเข้าใจความต้องการ การออกแบบโครงสร้าง การวางแผนกระบวนการ การยืนยันคุณภาพ ไปจนถึงการทบทวนผลหลังส่งมอบ บลูพรินต์ 3 มิติให้ความสำคัญกับวงจรปิดต่อเนื่องตลอดอายุโครงการ ตั้งแต่ต้นแบบ แบบร่าง ไปจนถึงการส่งมอบชิ้นงานจริง ฝั่งต้นน้ำต้องอธิบายการใช้งาน แรงรับ ภาพลักษณ์ภายนอก การประกอบ และงบประมาณให้ชัดเจน ฝั่งกลางใช้วัสดุและกระบวนการเพื่อประเมินความเสี่ยงเชิงปริมาณ ฝั่งปลายทางใช้การตรวจสอบ การเก็บงาน และการจัดเก็บไฟล์เพื่อให้สามารถตรวจสอบย้อนกลับได้ สำหรับลูกค้าองค์กร ชิ้นงานตัวอย่างที่ดูดีไม่ได้เท่ากับโครงการที่ประสบความสำเร็จ การพิมพ์ 3 มิติจะกลายเป็นความสามารถด้านการผลิตที่เชื่อถือได้ก็ต่อเมื่อขนาด ผิว ความแข็งแรง ระยะเวลา และต้นทุนถูกควบคุมพร้อมกัน
หนึ่ง ประเด็นหลัก: การตรวจหาข้อบกพร่องต้องแยกข้อบกพร่องด้านการออกแบบ กระบวนการ และหลังการผลิต
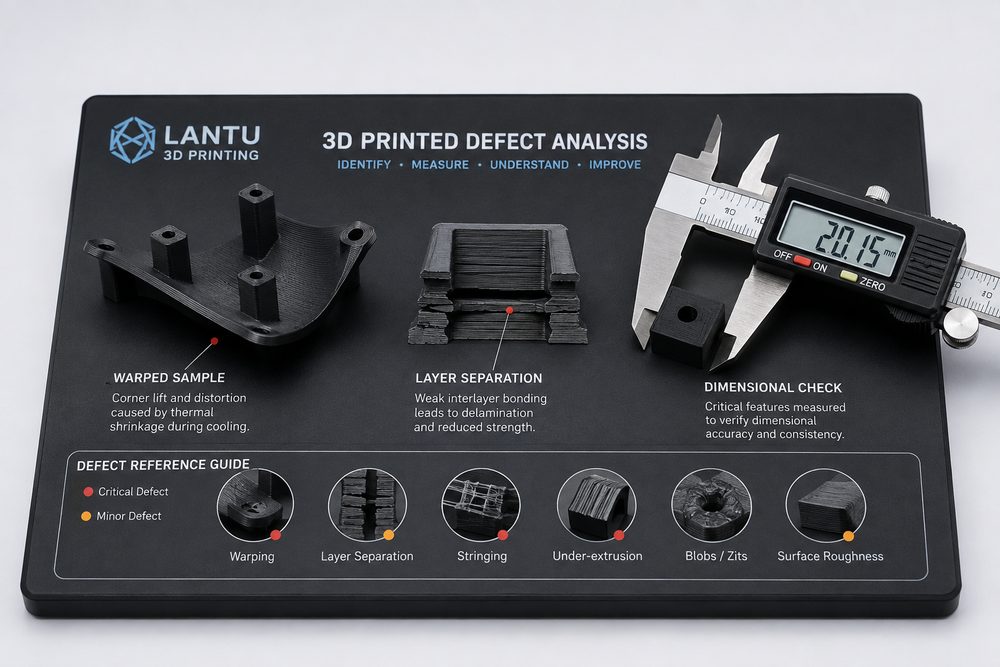
ในสภาพแวดล้อมที่มีกระบวนการอย่าง SLA, SLS, MJF, SLM และ FDM ใช้งานร่วมกัน ข้อมูลสามมิติชุดเดียวกันอาจให้ผลลัพธ์ต่างกันอย่างสิ้นเชิงเพราะอัตราการหดตัวของวัสดุ ความหนาชั้น กลยุทธ์การรองรับ และเส้นทางหลังการเก็บงานที่ต่างกัน ยกตัวอย่างชิ้นงานวิศวกรรมทั่วไป ชิ้นส่วนเรซิน SLA มักเลือกความหนาชั้น 0.05-0.1 มม. เพื่อให้ผิวละเอียด แต่ต้องประเมินความสามารถในการรับแรงระยะยาวและทนความร้อนอย่างระมัดระวัง ชิ้นส่วน PA12 ที่ผลิตด้วย SLS เหมาะกับโพรงภายในซับซ้อนและการยืนยันการใช้งานแบบล็อตเล็ก โดยค่าคลาดเคลื่อนขนาดที่พบบ่อยต้องพิจารณาตามขนาดชิ้นงานและเผื่อไว้ที่ ±0.2 มม. หรือ ±0.3% ชิ้นส่วนโลหะที่ผลิตด้วย SLM ยังต้องคำนึงถึงความเค้นจากความร้อน การถอดซัพพอร์ต การอบชุบความร้อน และเกณฑ์อ้างอิงสำหรับการกัดแต่งด้วยเครื่องจักร การโก่งงอมักเกี่ยวข้องกับความต่างอุณหภูมิ ความหนาน้อยแต่มีพื้นที่ราบใหญ่ และซัพพอร์ตไม่เพียงพอ การแยกชั้นอาจเกิดจากการยึดเกาะระหว่างชั้นไม่ดี ความชื้นในวัสดุ พลังงานสแกนไม่เหมาะสม หรือทิศทางการพิมพ์ไม่สอดคล้อง ความคลาดเคลื่อนของตำแหน่งรูอาจมาจากการหดตัวระหว่างพิมพ์ หรืออาจเกิดจากการล้างผง การขัดแต่ง หรือความคลาดเคลื่อนในการกำหนดตำแหน่งระหว่างการทำงานเพิ่มเติม
สอง การวิเคราะห์เชิงวิศวกรรม: ย้ายความไม่แน่นอนไปไว้ก่อนขั้นตอนออกแบบ
หลายครั้งความล้มเหลวไม่ได้เกิดจากเครื่องจักรไม่ดีพอ แต่มาจากการกำหนดความต้องการที่ยังไม่ถูกถ่ายทอดเป็นข้อกำหนดทางวิศวกรรมอย่างชัดเจน เช่น ชิ้นงานเน้นความสวยงามไม่ควรระบุแค่ว่าผิวต้องสวย แต่ควรกำหนดให้ชัดว่ารับได้เพียงผิวสัมผัสแบบใด ความต่างของสีหลังพ่นยอมรับได้เท่าไร พื้นที่ใดต้องขัด และผิวด้านใดเป็นผิวที่มองเห็นเมื่อติดตั้ง ชิ้นงานใช้งานไม่ควรระบุแค่ว่าต้องแข็งแรง แต่ควรระบุทิศทางแรงหลัก โหลดสูงสุด อุณหภูมิใช้งาน ความถี่การรับแรงซ้ำ และค่าสัมประสิทธิ์ความปลอดภัย บลูพรินต์ 3 มิติมักแนะนำให้สร้างตารางความเสี่ยงของโครงการก่อนเสนอราคา แล้วระบุผนังบาง ขนาดรู ส่วนยื่น แกนยาว เกลียว อินเสิร์ต การเก็บงาน และวิธีตรวจสอบทีละรายการ วิธีนี้ช่วยให้ลูกค้าเลือกได้อย่างชัดเจนระหว่างราคา ระยะเวลา และสมรรถนะ แทนที่จะมาพบภายหลังว่าต้องทำโมเดลใหม่
สาม แนวทางแก้ไข: การควบคุมแบบแบ่งชั้นสำหรับพารามิเตอร์ ชิ้นทดสอบ และการส่งมอบจำนวนมาก
สำหรับโครงการพิมพ์ 3 มิติที่ต้องการความน่าเชื่อถือ ควรใช้วิธีการยืนยันสามชั้น ชั้นแรกคือการตรวจสอบดิจิทัล ตรวจว่าไฟล์ STL/STEP มีผิวเสียหาย รูปร่างไม่เป็นแมนิโฟลด์ ผนังบางเกินไป และช่องว่างการประกอบที่ไม่ได้กำหนดไว้หรือไม่ ชั้นที่สองคือการยืนยันกระบวนการ ตรวจสอบเกรดวัสดุ ทิศทางการพิมพ์ ความหนาชั้น กลยุทธ์การเติมหรือการสแกน พื้นที่สัมผัสของซัพพอร์ต และการชดเชยการหดตัวที่คาดไว้ ชั้นที่สามคือการยืนยันด้วยชิ้นงานจริง ใช้การวัดชิ้นแรก การลองประกอบ แผ่นตัวอย่างผิว และการทดสอบเชิงกลที่จำเป็นเพื่อยืนยันแนวทาง หากโครงการวางแผนจะขยายจากตัวอย่าง 1 ชิ้นเป็นการผลิตล็อตเล็ก 20-200 ชิ้น ยิ่งต้องกำหนดเวอร์ชัน ใบงานกระบวนการ ใบตรวจสอบ และข้อกำหนดการบรรจุให้คงที่ล่วงหน้า เพื่อหลีกเลี่ยงความแตกต่างที่อธิบายไม่ได้ระหว่างแต่ละล็อต
สี่ รายการปฏิบัติ: ขั้นตอนที่นำไปใช้ได้จริงตั้งแต่การสื่อสารจนถึงการรับมอบ
แนะนำให้สร้างเส้นทางตรวจสอบดังนี้ เริ่มจากดูว่าโมเดลมีผนังบางเกินไปหรือมุมแหลมที่แยกตัวหรือไม่ จากนั้นตรวจล็อตวัสดุและสถานะการอบแห้ง ต่อไปตรวจบันทึกการบำรุงรักษาเครื่อง อุณหภูมิห้องสร้าง ความหนาชั้น และทิศทางการจัดวาง สุดท้ายทบทวนว่าการเก็บงานได้เปลี่ยนระนาบอ้างอิงหรือไม่ นอกจากนี้ ควรให้ลูกค้าส่งแบบมาพร้อมภาพ 2 มิติที่ระบุขนาดสำคัญด้วย เพราะโมเดลสามมิติสามารถบอกได้ถึงรูปทรง แต่ไม่ได้สื่อถึงลำดับความสำคัญของหน้าที่เสมอไป สำหรับชิ้นส่วนที่ต้องพ่นสี ชุบไฟฟ้า ย้อมสี ขัดเงา หรือเก็บผิวด้วย CNC ควรเผื่อค่ากินงาน 0.05-0.3 มม. ตั้งแต่ขั้นออกแบบ และระบุให้ชัดว่าใดคือผิวประกอบ ผิวภายนอก และผิวที่ไม่ใช่จุดวิกฤต สำหรับโครงการที่มีแผนส่งมอบเป็นล็อต ควรเก็บรายงานชิ้นแรก เลขล็อตวัสดุ หมายเลขเครื่อง และบันทึกการเก็บงาน เพื่อสร้างห่วงโซ่คุณภาพที่ตรวจสอบย้อนกลับได้
ห้า บทบาทของบลูพรินต์ 3 มิติ: ไม่ได้ส่งมอบแค่ชิ้นงาน แต่ส่งมอบกระบวนการผลิตที่บริหารจัดการได้
คุณค่าของบลูพรินต์ 3 มิติไม่ได้อยู่แค่การเปลี่ยนแบบให้เป็นชิ้นงานตัวอย่าง แต่ยังอยู่ที่การจัดระเบียบข้อมูลที่กระจัดกระจายด้านการออกแบบ การผลิต การเก็บงาน การตรวจสอบ และการส่งมอบให้กลายเป็นกระบวนการที่นำไปใช้ได้จริง สำหรับทีมวิจัยและพัฒนา นั่นหมายถึงการพิสูจน์แนวคิดได้เร็วขึ้น สำหรับฝ่ายจัดซื้อและผู้จัดการโครงการ นั่นหมายถึงขอบเขตใบเสนอราคาชัดเจนขึ้น และบันทึกการเปลี่ยนแปลงโปร่งใสขึ้น สำหรับฝ่ายใช้งานปลายทาง นั่นหมายถึงชิ้นส่วนที่ได้รับใกล้เคียงความต้องการใช้งานจริงมากขึ้น โดยเฉพาะในบริบทที่รอบการปรับปรุงผลิตภัณฑ์เร็วขึ้น การพิมพ์ 3 มิติไม่ควรถูกมองว่าเป็นวิธีแก้ขัดชั่วคราว แต่ควรเป็นโมดูลมาตรฐานในระบบการวิจัย พัฒนา และการผลิตจำนวนน้อย
สรุป
ข้อมูลและประสบการณ์ด้านการพิมพ์ 3 มิติที่มีคุณภาพสูงล้วนชี้ไปยังหลักการเดียวกัน ยิ่งกำหนดเป้าหมาย ข้อจำกัด และความเสี่ยงให้ชัดเร็วเท่าไร การผลิตในขั้นถัดไปก็ยิ่งเสถียรขึ้นเท่านั้น ไม่ว่าหัวข้อจะเป็นการเก็บงาน การเพิ่มประสิทธิภาพการออกแบบ การวิเคราะห์ข้อบกพร่อง หรือแนวโน้มอุตสาหกรรม วิธีที่ใช้งานได้จริงล้วนต้องอาศัยข้อมูล กระบวนการ และการยืนยันผล บริษัทที่เลือกผู้ให้บริการพิมพ์ 3 มิติควรให้ความสำคัญกับว่าฝ่ายนั้นสามารถให้คำแนะนำด้านวัสดุ ข้อเสนอแนะด้านโครงสร้าง บันทึกกระบวนการ แผนการเก็บงาน และหลักฐานการตรวจรับได้หรือไม่ ไม่ใช่เพียงเปรียบเทียบราคาต่อชิ้นเท่านั้น วิธีนี้เท่านั้นที่จะทำให้การทำต้นแบบแต่ละครั้งสะสมเป็นความแน่นอนสำหรับการส่งมอบครั้งถัดไป
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง