
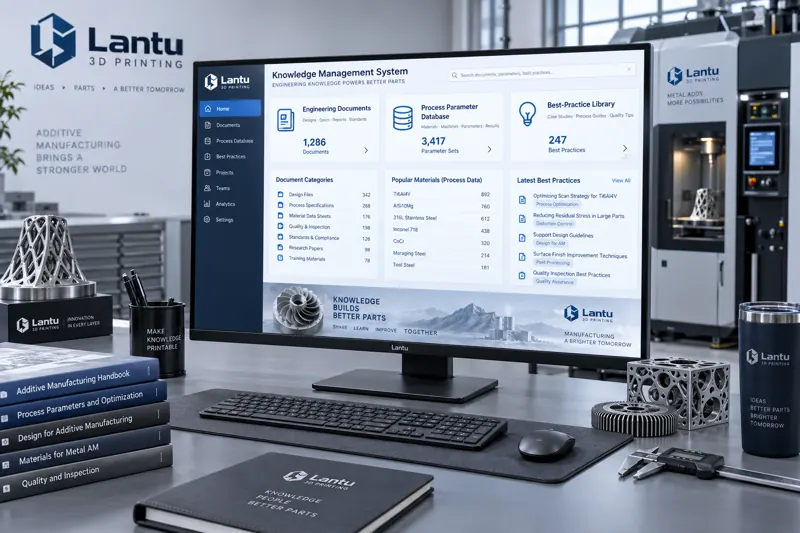
Pengenalan: Mengapa Percetakan 3D Sangat Memerlukan Pengurusan Pengetahuan
Percetakan 3D ialah kaedah pembuatan yang sangat bergantung pada pengalaman. Dengan mesin SLM yang sama, apabila menukar satu kelompok serbuk, melaras kuasa laser, atau mengubah strategi imbasan, kualiti pembentukan mungkin berbeza dengan sangat ketara. Dalam realiti, banyak rahsia proses terkunci dalam minda segelintir jurutera berpengalaman, atau tersimpan dalam kumpulan WeChat, e-mel dan nota peribadi. Sebaik sahaja berlaku pertukaran kakitangan, pengalaman itu turut hilang. Lebih rumit lagi, banyak kesilapan yang pernah berlaku tidak direkodkan, menyebabkan kecacatan serupa berulang dan pasukan perlu terus memadam kebakaran. Apabila syarikat bergerak daripada prototaip satu unit kepada pengeluaran kelompok kecil, pelbagai bahan dan pelbagai proses secara selari, tanpa sistem pengurusan pengetahuan, kestabilan penghantaran dan keupayaan pengembangan akan tersekat oleh bottleneck pengalaman.
1. Aset Teras Pengurusan Pengetahuan: Pangkalan Data Parameter Proses
Aset paling asas dan juga paling mudah diabaikan ialah pangkalan data parameter proses yang berstruktur. Ia tidak sepatutnya hanya berupa tangkapan skrin parameter lalai mesin, tetapi perlu merangkumi keseluruhan rantaian bahan—peralatan—tetingkap proses—hasil: contohnya, nilon PA12 dalam proses SLS dengan suhu cetakan disyorkan 185—195°C, ketebalan lapisan 0.1—0.15mm, suhu prapanas kira-kira 3—5°C lebih rendah daripada takat lebur; keluli acuan 18Ni300 dalam SLM dengan kuasa laser 200—370W, kelajuan imbasan 800—1200mm/s, ketebalan lapisan 0.03—0.05mm. Setiap parameter perlu disertakan dengan ciri komponen yang berkaitan, kualiti pembentukan seperti ketumpatan, ketepatan dimensi dan kekasaran permukaan, serta nombor kelompok yang boleh dijejaki. Dengan cara ini, komponen serupa pada masa depan boleh terus menggunakan rujukan tersebut, bukan bermula semula dari awal. Nilai pangkalan data parameter terletak pada keupayaannya untuk dicari, diguna semula dan disahkan.
2. Memendapkan Garis Panduan DFM Menjadi Senarai Semak Semakan yang Boleh Dilaksanakan
Reka bentuk untuk kebolehkilangan (DFM) ialah pengetahuan yang paling wajar distandardkan oleh syarikat percetakan 3D. Daripada memberi peringatan secara lisan berdasarkan pengalaman sebelum setiap sebut harga, lebih baik menulis peraturan umum sebagai senarai semak semakan yang berstruktur: ketebalan dinding minimum (resin SLA kira-kira 0.5—1mm, nilon SLS kira-kira 1—1.5mm, logam SLM kira-kira 0.3—0.5mm), sudut tergantung (sokongan kendiri biasanya memerlukan ≥45°), saiz ciri minimum, kelegaan pemasangan (padanan fungsi disarankan 0.1—0.3mm), kebolehcapaian sokongan dan kos penyingkiran sokongan. Senarai semak perlu terus diiterasi berdasarkan kes sebenar — setiap kali kerja semula berlaku akibat ketiadaan sesuatu peraturan, peraturan tersebut perlu ditambah ke dalam garis panduan. Apabila garis panduan DFM menjadi item semakan yang boleh ditanda, kakitangan baharu juga mampu menahan sebahagian besar risiko yang boleh dijangka pada peringkat sebut harga.
3. Pangkalan Data Kes Kegagalan: Menukar Lubang Kesilapan Menjadi Aset Organisasi
Kegagalan ialah pengetahuan yang paling mahal dan juga paling mudah dibuang. Disarankan agar pangkalan data kes kegagalan dibina menggunakan templat seragam untuk merekodkan: ciri geometri komponen, laluan proses, fenomena kegagalan seperti retak, melengkung, pembentukan bebola, peleburan antara lapisan yang tidak sempurna dan dimensi melebihi toleransi, analisis punca akar, langkah pembetulan serta keputusan pengesahan. Contohnya, suatu komponen berdinding nipis aloi aluminium melengkung selepas dikeluarkan daripada plat asas; puncanya ialah pengumpulan tegasan haba dan arah pelepasan tegasan yang tunggal, maka langkah pembetulannya ialah menambah proses anil serta mengoptimumkan pembahagian kawasan imbasan. Contoh lain ialah struktur rongga dalam yang dilupuskan semasa pascapemprosesan kerana sokongan tidak boleh dicapai; puncanya ialah kebolehan penyingkiran sokongan tidak dinilai pada peringkat DFM. Pangkalan data kes kegagalan membolehkan kesilapan yang sama tidak diulangi kali kedua, dan nilainya sering lebih tinggi daripada kes kejayaan.
4. Pengumpulan Berterusan Data Peralatan dan Bahan
Status peralatan dan kelompok bahan juga perlu direkodkan. Serbuk dengan gred yang sama mungkin mempunyai perbezaan taburan saiz zarah, kandungan oksigen dan kebolehaliran antara kelompok yang berbeza, dan ini akan memberi kesan langsung kepada kestabilan cetakan. Dengan membina arkib kelompok bahan seperti pembekal, nombor kelompok, indikator fizikokimia utama dan tetingkap proses yang sesuai, serta log operasi peralatan seperti hayat komponen utama, rekod penyelenggaraan dan lengkung hanyutan proses, syarikat boleh mengenal pasti dengan cepat sama ada turun naik kualiti berpunca daripada bahan, peralatan atau pemboleh ubah proses. Apabila jadual penyelenggaraan peralatan, kadar pemulihan serbuk, serta suhu dan kelembapan persekitaran semuanya dimasukkan ke dalam rantaian data yang sama, kebolehjejakan kualiti akan mempunyai asas data yang kukuh.
5. Mekanisme Pengelasan, Carian dan Penggunaan Semula: Menjadikan Pengetahuan Benar-benar Berguna
Pemendapan hanyalah langkah pertama; perkara utama ialah pengetahuan itu benar-benar boleh digunakan. Pengetahuan perlu ditag secara multidimensi mengikut jenis komponen—bahan—proses—masalah, dan menyokong carian berdasarkan senario. Contohnya, apabila memasukkan carian melengkung SLM aloi aluminium berdinding nipis, sistem sepatutnya dapat terus memanggil cadangan parameter, pantang larang DFM dan kes kegagalan. Selain carian, pengetahuan yang kerap diguna semula juga perlu diletakkan di hadapan sebagai kad proses dan templat: templat sebut harga, borang semakan DFM, SOP pascapemprosesan dan senarai semak pemeriksaan artikel pertama. Hanya apabila jurutera melihat pengetahuan yang betul pada masa yang betul, pengurusan pengetahuan benar-benar bergerak daripada bilik arkib ke barisan pengeluaran.
6. Laluan Pelaksanaan dan Salah Faham Lazim
Pelaksanaan disarankan bermula daripada yang ringan kepada yang lebih berat: pertama, jalankan perintis pada satu proses seperti nilon SLS, dan gunakan dokumen sedia ada untuk membentuk pangkalan data parameter serta senarai semak DFM; seterusnya, bina mekanisme tinjauan semula kes kegagalan, supaya isu kualiti mingguan dipendapkan menjadi ingatan organisasi; akhirnya, sambungkan data peralatan dan bahan untuk membentuk gelung tertutup yang boleh dijejaki. Salah faham lazim termasuk: menyamakan pengurusan pengetahuan dengan membeli sistem semata-mata, sedangkan alat hanyalah medium dan operasi kandungan ialah teras; hanya merekod kejayaan tanpa merekod kegagalan; serta pengetahuan yang siap ditulis tetapi tidak diselenggara lalu cepat lapuk. Pengurusan pengetahuan yang mampan bergantung pada penyepaduan rekod—semakan—penggunaan semula ke dalam rentak harian, bukannya projek sekali sahaja.
Kesimpulan
Daya saing syarikat percetakan 3D semakin kurang bergantung pada prestasi sebuah mesin tunggal, tetapi semakin bergantung pada keupayaan mensistematikkan pengalaman yang berselerak dan menjadikan kejayaan sekali guna boleh direplikasi. Dengan membina sistem pengurusan pengetahuan yang berteras pada pangkalan data parameter proses, garis panduan DFM, pangkalan data kes kegagalan serta data peralatan dan bahan, syarikat dapat menstabilkan kualiti, memendekkan keluk pembelajaran dan menukar pengalaman individu menjadi aset organisasi semasa berkembang daripada prototaip kepada penghantaran kelompok kecil.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.