
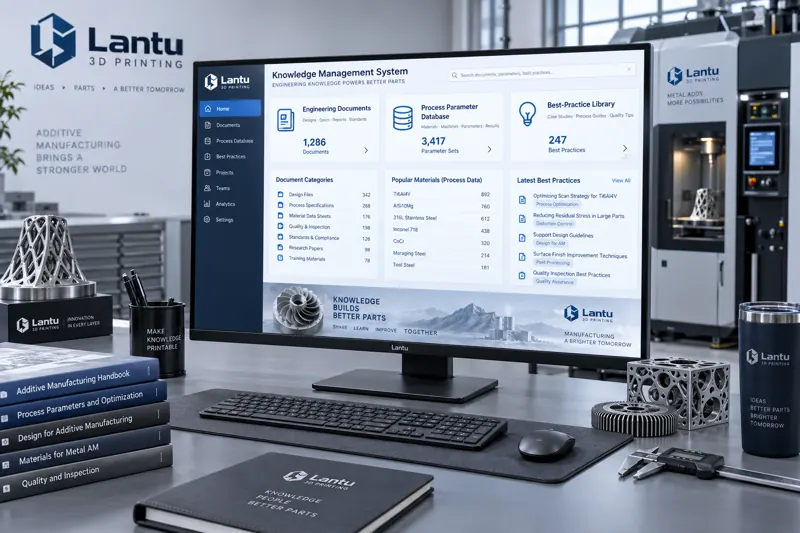
Введение: почему 3D-печати особенно необходимо управление знаниями
3D-печать — это производственный метод, сильно зависящий от опыта. На одном и том же SLM-оборудовании при замене партии порошка, изменении мощности лазера или корректировке стратегии сканирования качество формования может радикально отличаться. На практике значительная часть технологических ноу-хау заперта в головах нескольких опытных инженеров, оседает в чатах WeChat, электронной почте и личных заметках. Как только сотрудники уходят, вместе с ними уходит и опыт. Еще сложнее то, что многие уже пройденные ошибки не фиксируются, из-за чего одни и те же дефекты возникают снова и снова, а команда постоянно занимается аварийным устранением проблем. Когда компания переходит от единичного прототипирования к мелкосерийному производству, работе с несколькими материалами и параллельными технологиями, без системы управления знаниями стабильность поставок и способность к масштабированию будут ограничены узким местом накопленного опыта.
1. Ключевой актив управления знаниями: база технологических параметров
Самый базовый и при этом наиболее часто игнорируемый актив — это структурированная база технологических параметров. Она не должна быть просто набором скриншотов стандартных настроек оборудования, а должна охватывать всю цепочку: материал — оборудование — технологическое окно — результат. Например, для нейлона PA12 в процессе SLS рекомендуемая температура печати составляет 185—195°C, толщина слоя — 0,1—0,15 мм, температура предварительного нагрева — примерно на 3—5°C ниже точки плавления; для инструментальной стали 18Ni300 в SLM мощность лазера составляет 200—370 Вт, скорость сканирования — 800—1200 мм/с, толщина слоя — 0,03—0,05 мм. Каждая запись параметров должна сопровождаться соответствующими характеристиками детали, качеством формования (плотность, точность размеров, шероховатость поверхности) и отслеживаемым номером партии, чтобы впоследствии для аналогичных деталей параметры можно было напрямую использовать, а не подбирать заново. Ценность базы параметров заключается в том, что ее можно искать, повторно использовать и проверять.
2. Превращение правил DFM в исполнимый чек-лист проверки
Проектирование с учетом технологичности производства (DFM) — это знания, которые компаниям 3D-печати особенно важно закреплять. Вместо того чтобы перед каждым расчетом стоимости устно напоминать о рисках на основе опыта, лучше оформить общие правила в структурированный чек-лист проверки: минимальная толщина стенки (для смолы SLA около 0,5—1 мм, для нейлона SLS около 1—1,5 мм, для металла SLM около 0,3—0,5 мм), угол нависания (для самонесущих элементов обычно требуется ≥45°), минимальный размер элементов, монтажный зазор (для функциональных сопряжений рекомендуется 0,1—0,3 мм), доступность поддержек и стоимость их удаления. Чек-лист должен постоянно обновляться на основе реальных кейсов: каждый раз, когда отсутствие какого-либо правила приводит к переделке, это правило нужно добавлять в стандарты. Когда правила DFM становятся пунктами проверки, которые можно отмечать, даже новые сотрудники смогут уже на этапе расчета стоимости отсекать большую часть предсказуемых рисков.
3. База кейсов неудач: превращение ошибок в актив организации
Неудачи — самые дорогие и одновременно самые легко теряемые знания. Рекомендуется создать базу кейсов неудач и фиксировать их по единому шаблону: геометрические особенности детали, технологический маршрут, проявление отказа или дефекта (трещины, коробление, сфероидизация, непровар между слоями, превышение допусков по размерам и т. д.), анализ первопричины, корректирующие меры и результаты проверки. Например, тонкостенная деталь из алюминиевого сплава деформировалась после удаления с базовой плиты; первопричиной стало накопление термических напряжений и однонаправленное снятие напряжений, а корректирующими мерами — добавление операции отжига и оптимизация зон сканирования. Или другой пример: глубокая полостная структура была забракована на постобработке из-за недоступности поддержек; причиной стало то, что на этапе DFM не была оценена возможность удаления поддержек. База кейсов неудач делает возможным недопущение той же ошибки во второй раз, и ее ценность часто выше, чем у успешных кейсов.
4. Постоянное накопление данных об оборудовании и материалах
Состояние оборудования и партии материалов также необходимо фиксировать. Порошок одной и той же марки в разных партиях может отличаться распределением частиц по размерам, содержанием кислорода и текучестью, что напрямую отражается на стабильности печати. Создание архивов партий материалов (поставщик, номер партии, ключевые физико-химические показатели, применимое технологическое окно) и журналов эксплуатации оборудования (ресурс ключевых компонентов, записи о техническом обслуживании, кривая технологического дрейфа) позволяет при колебаниях качества быстро определить, связана ли проблема с материалом, оборудованием или технологическими переменными. Когда план обслуживания оборудования, коэффициент повторного использования порошка, температура и влажность окружающей среды включены в единую цепочку данных, у прослеживаемости качества появляется надежная информационная основа.
5. Механизмы классификации, поиска и повторного использования: как сделать знания действительно полезными
Накопление — лишь первый шаг; главное, чтобы знаниями действительно можно было пользоваться. Знания следует размечать многомерными тегами вокруг типа детали, материала, технологии и проблемы, обеспечивая поиск по сценариям. Например, при вводе запроса «коробление тонкостенной алюминиевой детали SLM» система должна напрямую выдавать рекомендации по параметрам, ограничения DFM и кейсы неудач. Помимо поиска, знания с высокой частотой повторного использования следует выносить вперед в виде технологических карт и шаблонов: шаблонов коммерческого предложения, форм DFM-проверки, SOP по постобработке, чек-листов контроля первой детали. Только когда инженер видит нужные знания в нужный момент, управление знаниями выходит из архива на производственную линию.
6. Путь внедрения и распространенные ошибки
Внедрение рекомендуется вести от простого к сложному: сначала запустить пилот по одной технологии, например SLS-печати нейлоном, и на основе существующих документов сформировать базу параметров и чек-лист DFM; затем создать механизм разбора неудач, превращая еженедельные проблемы качества в организационную память; наконец подключить данные об оборудовании и материалах, сформировав замкнутый контур прослеживаемости. Распространенные ошибки включают: приравнивание управления знаниями к покупке системы (инструмент — лишь носитель, ядро — в управлении содержанием), фиксацию только успешных случаев без записи неудач, отсутствие ответственных за сопровождение знаний после их оформления, из-за чего они быстро устаревают. Устойчивое управление знаниями держится на встраивании записи, проверки и повторного использования в ежедневный ритм работы, а не на разовом проекте.
Итоги
Конкурентоспособность компаний 3D-печати все больше зависит не от характеристик отдельного станка, а от способности систематизировать разрозненный опыт и сделать единичный успех воспроизводимым. Создав систему управления знаниями, в основе которой лежат база технологических параметров, правила DFM, база кейсов неудач и данные об оборудовании и материалах, компания сможет при масштабировании от прототипирования к мелкосерийным поставкам стабилизировать качество, сократить кривую обучения и превратить индивидуальный опыт в организационный актив.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.