
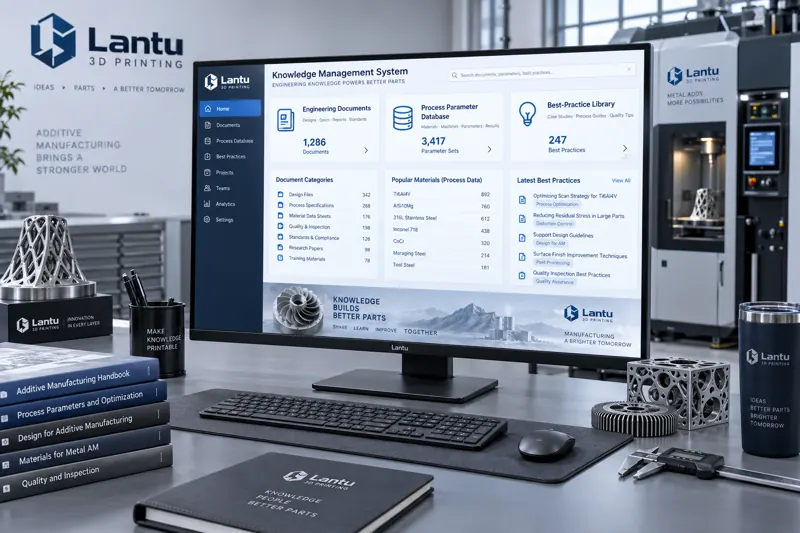
Introdução: por que a impressão 3D precisa especialmente de gestão do conhecimento
A impressão 3D é um método de fabricação altamente dependente da experiência. Na mesma máquina SLM, ao trocar um lote de pó, ajustar a potência do laser ou alterar uma estratégia de varredura, a qualidade de formação pode mudar drasticamente. Na prática, muito know-how de processo fica preso na cabeça de poucos engenheiros experientes, disperso em grupos de mensagens, e-mails e anotações pessoais. Quando há rotatividade de pessoal, a experiência também se perde. Mais difícil ainda é que muitos problemas já enfrentados não são registrados, fazendo com que defeitos semelhantes ocorram repetidamente e exijam ações emergenciais contínuas. Quando a empresa evolui da prototipagem unitária para pequenos lotes, múltiplos materiais e processos paralelos, sem um sistema de gestão do conhecimento, a estabilidade da entrega e a capacidade de expansão ficam limitadas pelo gargalo da experiência.
1. O ativo central da gestão do conhecimento: a base de parâmetros de processo
O ativo mais básico e também mais facilmente negligenciado é uma base estruturada de parâmetros de processo. Ela não deve ser apenas uma captura de tela dos parâmetros padrão do equipamento, mas sim cobrir toda a cadeia material—equipamento—janela de processo—resultado: por exemplo, para nylon PA12 no processo SLS, temperatura de impressão recomendada de 185—195°C, espessura de camada de 0,1—0,15 mm e temperatura de pré-aquecimento cerca de 3—5°C abaixo do ponto de fusão; para aço ferramenta 18Ni300 em SLM, potência do laser de 200—370 W, velocidade de varredura de 800—1200 mm/s e espessura de camada de 0,03—0,05 mm. Cada parâmetro deve ser acompanhado das características correspondentes da peça, qualidade de formação, como densidade, precisão dimensional e rugosidade superficial, além de número de lote rastreável. Assim, peças semelhantes no futuro poderão reutilizar diretamente essas informações em vez de recomeçar a exploração do zero. O valor da base de parâmetros está em ser pesquisável, reutilizável e verificável.
2. Transformar diretrizes de DFM em listas de verificação executáveis
O design para manufatura, ou DFM, é um dos conhecimentos que empresas de impressão 3D mais deveriam consolidar. Em vez de depender de lembretes verbais baseados em experiência antes de cada cotação, é melhor transformar regras gerais em uma lista de verificação estruturada: espessura mínima de parede, cerca de 0,5—1 mm para resina SLA, 1—1,5 mm para nylon SLS e 0,3—0,5 mm para metal SLM; ângulo em balanço, geralmente ≥45° para autossuporte; tamanho mínimo de característica; folga de montagem, com recomendação de 0,1—0,3 mm para encaixes funcionais; acessibilidade do suporte e custo de remoção, entre outros. A lista deve evoluir continuamente com casos reais: sempre que uma retrabalho ocorrer por ausência de uma regra, ela deve ser incorporada às diretrizes. Quando as diretrizes de DFM se tornam itens verificáveis, até novos colaboradores conseguem bloquear a maioria dos riscos previsíveis já na etapa de cotação.
3. Base de casos de falha: transformar problemas em ativos organizacionais
A falha é o conhecimento mais caro e também o mais facilmente descartado. Recomenda-se criar uma base de casos de falha com um modelo unificado para registrar: características geométricas da peça, rota de processo, fenômeno de falha, como trincas, empenamento, esferoidização, falta de fusão entre camadas e desvio dimensional, análise de causa raiz, medidas corretivas e resultados de verificação. Por exemplo, uma peça de parede fina em liga de alumínio empenou após a remoção da placa base; a causa raiz foi o acúmulo de tensões térmicas e uma única direção de alívio de tensão, e a medida corretiva foi adicionar uma etapa de recozimento e otimizar a divisão das áreas de varredura. Outro exemplo é uma estrutura de cavidade profunda descartada no pós-processamento devido à inacessibilidade dos suportes; a causa raiz foi a ausência de avaliação da removibilidade dos suportes na etapa de DFM. Uma base de casos de falha torna possível não cometer o mesmo erro pela segunda vez, e seu valor muitas vezes supera o dos casos de sucesso.
4. Acúmulo contínuo de dados de equipamentos e materiais
O estado dos equipamentos e os lotes de materiais também precisam ser registrados. Mesmo pós da mesma especificação podem apresentar diferenças entre lotes em distribuição granulométrica, teor de oxigênio e fluidez, o que se reflete diretamente na estabilidade da impressão. Criar arquivos de lotes de materiais, incluindo fornecedor, número do lote, principais indicadores físico-químicos e janela de processo aplicável, além de registros operacionais dos equipamentos, como vida útil de componentes críticos, histórico de manutenção e curvas de desvio de processo, permite identificar rapidamente, quando houver variação de qualidade, se a causa está no material, no equipamento ou em variáveis de processo. Quando o plano de manutenção do equipamento, a taxa de reaproveitamento do pó e a temperatura e umidade ambientais entram na mesma cadeia de dados, a rastreabilidade da qualidade passa a ter uma base sólida.
5. Mecanismos de classificação, busca e reutilização: tornar o conhecimento realmente utilizável
Registrar é apenas o primeiro passo; o essencial é que o conhecimento possa ser realmente usado. O conhecimento deve ser etiquetado de forma multidimensional em torno de tipo de peça—material—processo—problema, com suporte a busca por cenário. Por exemplo, ao inserir empenamento em SLM de liga de alumínio de parede fina, o sistema deve recuperar diretamente recomendações de parâmetros, restrições de DFM e casos de falha. Além da busca, conhecimentos de alta reutilização devem ser antecipados na forma de cartões de processo e modelos: modelo de cotação, formulário de revisão DFM, SOP de pós-processamento e lista de verificação de inspeção da primeira peça. Somente quando o engenheiro vê o conhecimento correto no momento correto é que a gestão do conhecimento sai do arquivo e chega à linha de produção.
6. Caminho de implementação e erros comuns
A implementação deve avançar do simples ao complexo: primeiro, realizar um piloto com um único processo, como SLS em nylon, usando documentos existentes para consolidar uma base de parâmetros e uma lista de DFM; depois, estabelecer um mecanismo de revisão de casos de falha, transformando os problemas semanais de qualidade em memória organizacional; por fim, integrar dados de equipamentos e materiais para formar um ciclo fechado rastreável. Erros comuns incluem: confundir gestão do conhecimento com a compra de um sistema, quando a ferramenta é apenas o suporte e a operação do conteúdo é o núcleo; registrar apenas sucessos e não falhas; e deixar o conhecimento sem manutenção após ser escrito, tornando-o rapidamente obsoleto. Uma gestão do conhecimento sustentável depende de incorporar registro—revisão—reutilização ao ritmo diário, e não de tratá-la como um projeto pontual.
Conclusão
A competitividade de empresas de impressão 3D depende cada vez menos do desempenho de uma única máquina e cada vez mais da capacidade de sistematizar experiências dispersas e tornar sucessos pontuais replicáveis. Ao construir um sistema de gestão do conhecimento centrado em base de parâmetros de processo, diretrizes de DFM, base de casos de falha e dados de equipamentos e materiais, a empresa consegue, ao expandir da prototipagem para entregas em pequenos lotes, estabilizar a qualidade, encurtar a curva de aprendizado e transformar experiência individual em ativo organizacional.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.