
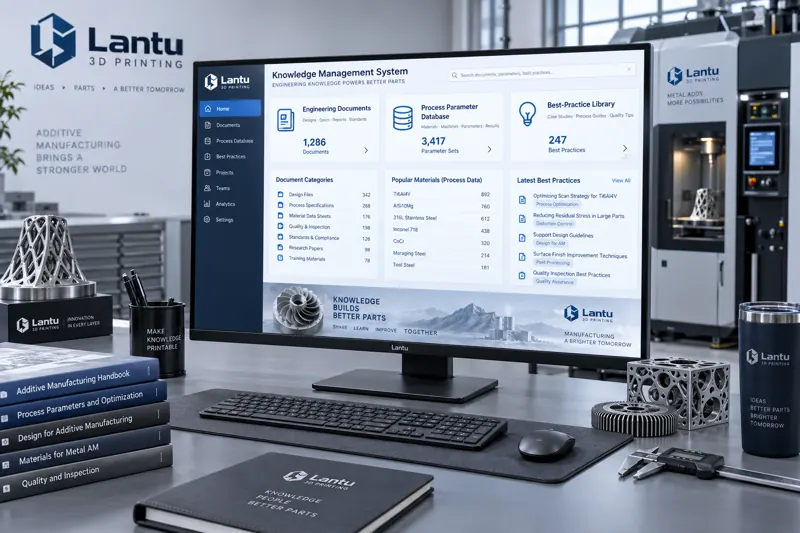
Pendahuluan: Mengapa 3D Printing Sangat Membutuhkan Manajemen Pengetahuan
3D printing adalah metode manufaktur yang sangat bergantung pada pengalaman. Pada mesin SLM yang sama, mengganti satu batch serbuk, menyesuaikan daya laser, atau mengubah strategi pemindaian dapat menghasilkan kualitas pembentukan yang sangat berbeda. Dalam praktiknya, banyak kiat proses terkunci di kepala segelintir insinyur senior, tersimpan dalam grup WeChat, email, dan catatan pribadi. Begitu terjadi perpindahan personel, pengalaman tersebut ikut hilang. Yang lebih rumit, banyak masalah yang pernah terjadi tidak dicatat, sehingga cacat serupa terus berulang dan terus membutuhkan penanganan darurat. Ketika perusahaan beralih dari pembuatan prototipe satuan menuju produksi batch kecil, multi-material, dan multi-proses secara paralel, tanpa sistem manajemen pengetahuan, stabilitas pengiriman dan kemampuan ekspansi akan terhambat oleh bottleneck pengalaman.
1. Aset Inti Manajemen Pengetahuan: Basis Data Parameter Proses
Aset paling mendasar sekaligus paling mudah diabaikan adalah basis data parameter proses yang terstruktur. Basis ini tidak seharusnya hanya berupa tangkapan layar parameter bawaan mesin, melainkan harus mencakup seluruh rantai material—peralatan—jendela proses—hasil: misalnya, untuk nilon PA12 pada proses SLS, suhu cetak yang direkomendasikan adalah 185—195°C, ketebalan lapisan 0,1—0,15mm, dan suhu pemanasan awal sekitar 3—5°C di bawah titik leleh; untuk baja cetakan 18Ni300 pada SLM, daya laser 200—370W, kecepatan pemindaian 800—1200mm/s, dan ketebalan lapisan 0,03—0,05mm. Setiap parameter harus disertai karakteristik komponen terkait, kualitas pembentukan seperti densitas, akurasi dimensi, dan kekasaran permukaan, serta nomor batch yang dapat ditelusuri. Dengan demikian, komponen serupa di kemudian hari dapat langsung menggunakan referensi tersebut, bukan mengeksplorasi ulang dari awal. Nilai basis data parameter terletak pada kemampuannya untuk dicari, digunakan ulang, dan diverifikasi.
2. Mengendapkan Prinsip DFM Menjadi Daftar Tinjauan yang Dapat Dieksekusi
Design for Manufacturability (DFM) adalah pengetahuan yang paling perlu distandardisasi oleh perusahaan 3D printing. Daripada setiap kali sebelum penawaran harga hanya mengingatkan secara lisan berdasarkan pengalaman, lebih baik aturan umum ditulis menjadi daftar tinjauan terstruktur: ketebalan dinding minimum (resin SLA sekitar 0,5—1mm, nilon SLS sekitar 1—1,5mm, logam SLM sekitar 0,3—0,5mm), sudut menggantung (self-support umumnya perlu ≥45°), ukuran fitur minimum, celah perakitan (untuk kecocokan fungsional disarankan 0,1—0,3mm), aksesibilitas support dan biaya penghapusannya, dan sebagainya. Daftar ini harus terus diperbarui berdasarkan kasus nyata—setiap kali terjadi pengerjaan ulang akibat kekurangan suatu aturan, aturan tersebut harus ditambahkan ke dalam standar. Ketika prinsip DFM berubah menjadi item tinjauan yang dapat dicentang, karyawan baru pun dapat menahan sebagian besar risiko yang dapat diprediksi sejak tahap penawaran.
3. Basis Data Kasus Kegagalan: Mengubah Masalah Menjadi Aset Organisasi
Kegagalan adalah pengetahuan yang paling mahal sekaligus paling mudah dibuang. Disarankan membangun basis data kasus kegagalan dengan templat seragam untuk mencatat: karakteristik geometri komponen, jalur proses, fenomena kegagalan seperti retak, melengkung, balling, kurang fusi antar-lapisan, dimensi di luar toleransi, analisis akar penyebab, tindakan korektif, dan hasil verifikasi. Misalnya, sebuah komponen berdinding tipis dari paduan aluminium mengalami lengkungan setelah dilepas dari base plate; akar penyebabnya adalah akumulasi tegangan termal dan arah pelepasan tegangan yang tunggal, sehingga tindakan korektifnya adalah menambahkan proses anil dan mengoptimalkan pembagian area pemindaian. Contoh lain, struktur rongga dalam menjadi scrap saat pasca-proses karena support tidak dapat dijangkau; akar penyebabnya adalah tahap DFM tidak mengevaluasi kemampuan penghapusan support. Basis data kasus kegagalan memungkinkan kesalahan yang sama tidak terulang untuk kedua kalinya, dan nilainya sering kali lebih tinggi daripada kasus sukses.
4. Akumulasi Berkelanjutan Data Peralatan dan Material
Status peralatan dan batch material juga perlu dicatat. Serbuk dengan grade yang sama dapat memiliki perbedaan distribusi ukuran partikel, kadar oksigen, dan fluiditas antar-batch, yang akan langsung tercermin pada stabilitas pencetakan. Dengan membangun arsip batch material seperti pemasok, nomor batch, indikator fisik-kimia utama, dan jendela proses yang sesuai, serta log operasi peralatan seperti umur komponen kunci, catatan perawatan, dan kurva drift proses, perusahaan dapat dengan cepat menentukan apakah fluktuasi kualitas berasal dari material, peralatan, atau variabel proses. Ketika rencana perawatan peralatan, tingkat daur ulang serbuk, serta suhu dan kelembapan lingkungan dimasukkan ke dalam satu rantai data yang sama, ketertelusuran kualitas memiliki fondasi data yang kuat.
5. Mekanisme Klasifikasi, Pencarian, dan Penggunaan Ulang: Membuat Pengetahuan Benar-benar Terpakai
Pengendapan hanyalah langkah pertama; kuncinya adalah pengetahuan benar-benar dapat digunakan. Pengetahuan harus diberi tag multidimensi berdasarkan jenis komponen—material—proses—masalah, dan mendukung pencarian berdasarkan skenario. Misalnya, saat memasukkan “lengkungan SLM paduan aluminium berdinding tipis”, sistem seharusnya dapat langsung memunculkan rekomendasi parameter, larangan DFM, dan kasus kegagalan terkait. Selain pencarian, pengetahuan dengan tingkat penggunaan ulang tinggi juga harus ditempatkan di depan sebagai kartu proses dan templat: templat penawaran harga, formulir tinjauan DFM, SOP pasca-proses, dan daftar inspeksi komponen pertama. Hanya ketika insinyur melihat pengetahuan yang tepat pada waktu yang tepat, manajemen pengetahuan benar-benar berpindah dari ruang arsip ke lini produksi.
6. Jalur Implementasi dan Kesalahpahaman Umum
Implementasi disarankan dilakukan dari ringan ke berat: mulai dengan uji coba pada satu proses, seperti nilon SLS, menggunakan dokumen yang sudah ada untuk merangkum basis data parameter dan daftar DFM; kemudian membangun mekanisme tinjauan ulang kasus kegagalan, mengubah masalah kualitas mingguan menjadi memori organisasi; terakhir, mengintegrasikan data peralatan dan material untuk membentuk loop tertutup yang dapat ditelusuri. Kesalahpahaman umum meliputi: menyamakan manajemen pengetahuan dengan membeli sistem, padahal alat hanyalah media dan pengelolaan konten adalah inti; hanya mencatat keberhasilan tetapi tidak mencatat kegagalan; serta pengetahuan yang setelah ditulis tidak dipelihara oleh siapa pun sehingga cepat kedaluwarsa. Manajemen pengetahuan yang berkelanjutan bergantung pada penyematan aktivitas pencatatan—peninjauan—penggunaan ulang ke dalam ritme kerja sehari-hari, bukan pada proyek sekali jalan.
Kesimpulan
Daya saing perusahaan 3D printing semakin tidak ditentukan oleh performa satu mesin, melainkan oleh kemampuan untuk mensistematisasi pengalaman yang tersebar dan membuat keberhasilan sekali pakai menjadi dapat direplikasi. Dengan membangun sistem manajemen pengetahuan yang berpusat pada basis data parameter proses, prinsip DFM, basis data kasus kegagalan, serta data peralatan dan material, perusahaan dapat menjaga kualitas, memperpendek kurva pembelajaran, dan mengendapkan pengalaman individu menjadi aset organisasi saat berekspansi dari prototipe menuju pengiriman batch kecil.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.