
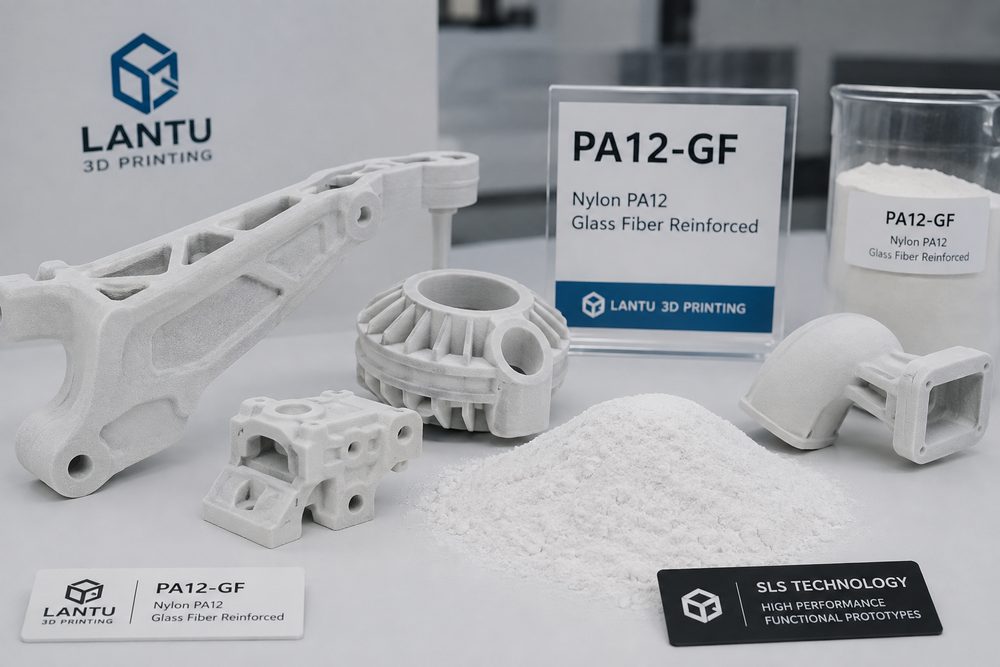
Introduction : pourquoi un prototype fonctionnel ne peut pas se limiter à “pouvoir être imprimé”
Dans le développement de nouveaux produits, les prototypes fonctionnels servent souvent à valider la structure, vérifier l’assemblage, tester des gabarits et mener des essais marketing en petite série. Au début de nombreux projets, on se concentre uniquement sur la possibilité de fabriquer la pièce, en négligeant l’influence du module du matériau, de la température de déformation thermique, du taux d’absorption d’humidité, de la rugosité de surface et des méthodes de post-traitement sur les résultats de validation. Une pièce visuellement satisfaisante, si elle casse après vingt montages et démontages d’un clipsage, ou si elle se déforme nettement dans un environnement à 60 °C, ne peut pas soutenir une décision d’ingénierie. Blueprint3D considère l’impression 3D comme un processus de gestion du cycle de vie, de la conception au livrable physique ; le choix du matériau doit donc être évalué avec la structure, le procédé, le contrôle et le rythme de livraison.
1. La valeur de base du nylon PA12 : stabilité, équilibre et aptitude à l’itération
Le nylon PA12 est l’un des matériaux les plus utilisés en SLS, le frittage sélectif par laser. Son avantage ne réside pas dans un indicateur unique exceptionnel, mais dans des performances globalement stables : l’épaisseur de couche courante peut être maîtrisée entre 0,10 et 0,15 mm ; pour les parois fines, on recommande généralement de ne pas descendre sous 1,2 mm ; les zones de clipsage et d’assemblage doivent en général rester au-dessus de 1,5 à 2,0 mm, avec des congés pour réduire les concentrations de contraintes. Pour les boîtiers d’appareils portables, les conduits d’air, les clips et les supports à faible charge, le PA12 permet de combiner ténacité, stabilité dimensionnelle et liberté de géométries complexes sans structures de support.
Dans les projets réels, le PA12 est également adapté à plusieurs cycles d’itération. L’équipe de conception peut, lors du premier cycle, valider la forme et l’assemblage ; lors du second, ajuster les nervures de renfort, les positions des perçages et les tolérances ; puis, lors du troisième, se rapprocher des conditions de pré-série. Blueprint3D signale généralement, au moment du chiffrage et de la revue de fabrication, qu’il faut distinguer les échantillons de présentation, les échantillons fonctionnels et les échantillons d’essai, car leurs exigences en matière de surface, de résistance et de contrôle sont différentes, ce qui impacte directement le coût et le délai.
2. Les composites modifiés : passer de “suffisant” à “plus proche des conditions réelles”
Lorsque le prototype exige une rigidité plus élevée, une meilleure tenue thermique ou un comportement ignifuge, les nylons renforcés de fibres de verre, les nylons renforcés de fibres de carbone ou les matériaux ignifuges modifiés entrent dans la phase d’évaluation. Les matériaux renforcés de fibres de verre augmentent le module en flexion et conviennent aux supports à paroi mince, aux bases de fixation et aux carters soumis à des efforts ; les matériaux renforcés de fibres de carbone offrent davantage d’avantages en légèreté et en rigidité, mais l’aspect de surface, l’anisotropie et les méthodes de post-usinage doivent être validés à l’avance. Les matériaux ignifuges sont souvent utilisés pour vérifier des boîtiers électroniques et électriques, mais il faut préciser la norme visée, les conditions de test et le fait que le matériau final de production soit identique ou non, afin d’éviter d’interpréter à tort les résultats de l’échantillon comme une conclusion de certification.
Un matériau modifié n’est pas forcément meilleur parce qu’il est plus haut de gamme. Les charges de renfort peuvent réduire la ténacité locale ; de petits clips peuvent se rompre plus facilement par cassure fragile lors de flexions répétées ; les lots de poudre, le taux de recyclage et la fenêtre de frittage influencent aussi l’état de surface et la précision dimensionnelle. C’est pourquoi Blueprint3D insiste, dans les projets d’innovation matière, sur la “cartographie des conditions réelles” : il faut d’abord définir la température, la charge, le nombre de cycles d’assemblage, le milieu de contact et le niveau d’exigence esthétique, puis décider s’il est pertinent de monter en gamme sur le matériau.
3. La conception structurelle doit évoluer en même temps que les propriétés du matériau
Lorsque l’on change de matériau, la structure ne peut pas être conservée à l’identique. Les pièces en nylon conviennent bien à une répartition des contraintes par congés, nervures de renfort et transitions d’épaisseur ; les matériaux renforcés exigent, eux, de limiter les angles vifs et les sections localement fragiles. Le diamètre extérieur d’un bossage de vis doit généralement être déterminé en fonction du type de vis, du mode d’insertion et du couple de serrage ; le diamètre du trou peut prévoir une marge d’usinage secondaire de 0,15 à 0,30 mm. Pour les glissières, charnières et clips, il est conseillé de définir dès la CAO trois niveaux de jeu : niveau présentation, niveau assemblage et niveau mouvement, chacun correspondant à un post-traitement et à un standard de contrôle différents.
Si la pièce doit évoluer de l’impression 3D vers l’injection plastique ou l’usinage CNC, la phase de prototype doit encore plus préserver une logique de conception transférable. Par exemple, l’épaisseur des nervures de renfort ne doit pas être augmentée sans limite, afin d’éviter des retassures futures en injection ; les zones porteuses peuvent être réalisées par un renfort local et une combinaison de raidisseurs plutôt que par une simple accumulation de matière. Le rôle de Blueprint3D n’est pas de simplement imprimer un fichier, mais d’aider le client à transformer chaque échantillon en source de données pour la décision technique suivante.
4. Contrôle et livraison : rendre le choix du matériau vérifiable
Le résultat du choix matériau doit être vérifié par une boucle de contrôle. Sur le plan dimensionnel, on peut définir des points d’échantillonnage pour les distances entre trous critiques, la largeur des clips et la planéité des surfaces d’assemblage ; sur le plan fonctionnel, on peut réaliser des tests de nombre de cycles d’assemblage, de chute, de serrage de vis et de tenue en environnement chaud. Pour les pièces fonctionnelles en petite série, il est recommandé d’indiquer dans le bordereau de livraison la nuance du matériau, le procédé, l’épaisseur de couche, le post-traitement et les essais effectués, afin d’éviter qu’un retour d’expérience ultérieur ne rende impossible l’identification de l’origine d’un problème entre conception, matériau et fabrication.
Dans la gestion de projet, Blueprint3D intègre à l’avance les risques liés au matériau, au procédé et à la livraison dans ses recommandations de revue. Par exemple, une pièce en nylon soumise à un niveau élevé d’exigence esthétique peut nécessiter un sablage, une teinture ou un revêtement ; une structure demandant un ajustement serré peut nécessiter un réalésage CNC local ; une pièce soumise à des charges prolongées doit faire l’objet d’une évaluation prudente du fluage et de la fatigue. Le client peut ainsi arbitrer en toute transparence entre coût, rapidité et fiabilité.
Conclusion : le cœur de l’innovation matière réside dans l’adéquation technique
Le nylon et les composites modifiés offrent un large éventail de possibilités pour les prototypes fonctionnels, mais leur véritable valeur vient de leur adéquation à un cas d’usage précis. Le PA12 convient aux itérations fréquentes et aux validations équilibrées, les matériaux renforcés répondent mieux aux besoins de rigidité et de tenue thermique, et les matériaux ignifuges sont adaptés aux premières évaluations dans les contextes électriques et électroniques. Grâce à la revue de conception, au choix du procédé, au post-traitement et à la boucle de contrôle, Blueprint3D transforme l’innovation matière en résultats techniques livrables, exploitables en retour d’expérience et encore optimisables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.