
引言:功能原型为什么不能只看“能不能打印”
在新产品开发中,功能原型常被用于结构验证、装配检查、夹具试用和小批量市场测试。很多项目初期只关注模型是否能够成型,却忽略了材料模量、热变形温度、吸湿率、表面粗糙度和后处理方式对实际验证结果的影响。一个外观合格的样件,如果在卡扣反复拆装二十次后断裂,或在六十摄氏度环境中出现明显翘曲,就不能支撑工程决策。蓝图三维将3D打印理解为从蓝图设计到实物交付的生命周期管理过程,材料选型必须与结构、工艺、检测和交付节奏一起评估。
一、PA12尼龙的基础价值:稳定、均衡、适合迭代
PA12尼龙是SLS选择性激光烧结中应用非常广的材料。其优势并不在某一个单项指标极端突出,而在于综合性能稳定:常见层厚可控制在0.10-0.15mm,薄壁建议不低于1.2mm,装配扣位区域通常建议保持1.5-2.0mm以上,并通过圆角降低应力集中。对于手持设备壳体、风道、卡扣、轻载支架等功能原型,PA12可以兼顾韧性、尺寸稳定性和不依赖支撑结构的复杂几何成型能力。
实际项目中,PA12还适合多轮迭代。设计团队可以在第一轮验证外形和装配,第二轮调整加强筋、孔位和公差,第三轮再接近小批量试装条件。蓝图三维通常会在报价和制造评审阶段提示客户区分展示样件、功能样件和测试样件,因为三者对表面、强度和检测的要求不同,直接影响成本与交期。
二、改性复合材料:从“够用”走向“更接近工况”
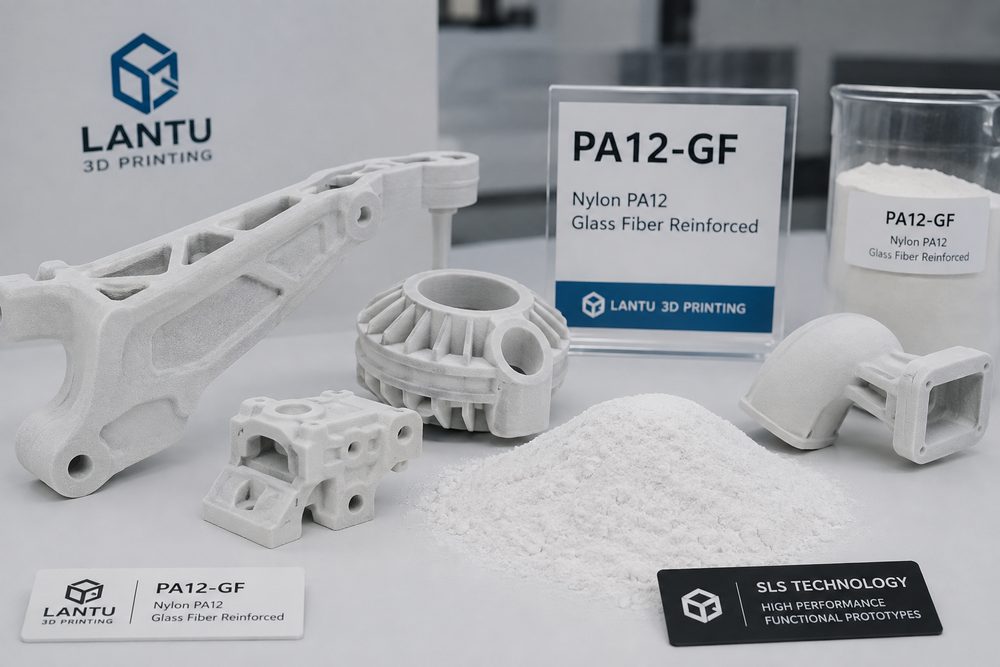
当原型需要更高刚性、耐热性或阻燃要求时,玻纤增强尼龙、碳纤增强尼龙或阻燃改性材料就进入评估范围。玻纤增强材料可提升弯曲模量,适合薄壁支架、安装座和受力外壳;碳纤增强材料在轻量化和刚性方面更有优势,但表面质感、各向异性和后加工方式需要提前确认。阻燃材料则常用于电子电气外壳验证,但应明确目标标准、测试条件和最终量产材料是否一致,避免把样件结果误读为认证结论。
改性材料并非越高端越好。增强填料可能降低局部韧性,细小卡扣在反复弯折中更容易出现脆断;粉末材料的批次、回收比例和烧结窗口也会影响表面与尺寸表现。因此,蓝图三维在材料创新类项目中强调“工况映射”:先明确温度、载荷、装配次数、接触介质和外观等级,再决定是否升级材料。
三、结构设计要与材料特性同步调整
材料替换后,结构不能完全照搬。尼龙件适合通过圆角、加强筋和过渡壁厚分散应力;增强材料则要减少尖角和局部薄弱截面。螺丝柱外径通常需要结合螺钉规格、嵌件方式和装配扭矩确定,孔径可预留0.15-0.30mm的后加工余量。对于滑槽、铰链和卡扣,建议在CAD阶段建立三档间隙:展示级、装配级和运动级,分别对应不同后处理与检测标准。
如果零件最终会从3D打印转向注塑或CNC,原型阶段更要保留可迁移的设计逻辑。例如加强筋厚度不宜无节制加大,避免未来注塑缩水;承力区域可以通过局部加厚和筋板组合实现,而不是简单堆材料。蓝图三维的角色不是单纯打印文件,而是帮助客户把每一次样件变成下一轮工程决策的数据来源。
四、检测与交付:让材料选择可被验证
材料选型的结果必须通过检测闭环验证。尺寸方面,可对关键孔距、卡扣宽度、配合面平面度设定抽检点;性能方面,可进行装配次数、跌落模拟、螺丝锁附和热环境放置测试。对于小批量功能件,建议在交付清单中标注材料牌号、工艺、层厚、后处理和检测项目,避免后续复盘时无法判断问题来自设计、材料还是制造过程。
蓝图三维在项目管理中会把材料、工艺和交付风险提前写入评审建议。例如,要求高外观的尼龙件可能需要喷砂、染色或涂装;要求紧配合的结构可能需要局部CNC修孔;要求长期受力的零件则需要保守评估蠕变与疲劳。这样客户可以在成本、速度和可靠性之间做透明取舍。
总结:材料创新的核心是工程匹配
尼龙与改性复合材料为功能原型提供了丰富选择,但真正的价值来自匹配具体工况。PA12适合高频迭代和均衡验证,增强材料适合刚性与耐热需求,阻燃材料适合电子电气场景的早期评估。蓝图三维通过设计审查、工艺选择、后处理和检测闭环,把材料创新转化为可交付、可复盘、可继续优化的工程结果。