
서론: 기능성 프로토타입은 왜 “출력만 되면 되는가”로 판단하면 안 되는가
신제품 개발에서 기능성 프로토타입은 구조 검증, 조립성 확인, 지그와 고정구 시험, 소량 시장 테스트에 활용됩니다. 많은 프로젝트가 초기에는 모델이 성형될 수 있는지만 보지만, 재료의 탄성률, 열변형 온도, 흡습률, 표면 거칠기, 후처리 방식이 실제 검증 결과에 미치는 영향은 놓치기 쉽습니다. 외관은 그럴듯해도 스냅 구조가 스무 번의 반복 분해·조립 후 파손되거나, 섭씨 60도 환경에서 눈에 띄는 뒤틀림이 생긴다면 공학적 의사결정에 활용할 수 없습니다. 블루프린트3D는 3D 프린팅을 설계부터 실물 납품까지 이어지는 생애주기 관리 과정으로 보고, 재료 선택도 구조, 공정, 검사, 납품 일정과 함께 평가해야 한다고 봅니다.
1. PA12 나일론의 기본 가치: 안정적이고 균형 잡혔으며 반복 개선에 적합함
PA12 나일론은 SLS 선택적 레이저 소결에서 널리 쓰이는 재료입니다. 장점은 어떤 단일 지표가 압도적으로 뛰어나서가 아니라, 전반적인 성능이 안정적이라는 데 있습니다. 일반적인 층 두께는 0.10~0.15mm 범위로 제어할 수 있고, 얇은 벽은 보통 1.2mm 이상을 권장하며, 조립 스냅 부위는 대개 1.5~2.0mm 이상을 유지하고 모서리에 R 처리를 통해 응력 집중을 줄이는 것이 좋습니다. 휴대기기 하우징, 덕트, 스냅 구조, 경하중 브래킷 같은 기능성 프로토타입에서는 PA12가 인성, 치수 안정성, 그리고 서포트 구조 없이 복잡한 형상을 만들 수 있는 능력을 동시에 만족시킵니다.
실제 프로젝트에서 PA12는 반복 개선에도 적합합니다. 설계팀은 1차 검증에서 외형과 조립성을 확인하고, 2차에서는 보강 리브, 구멍 위치, 공차를 조정하며, 3차에서는 소량 양산 조립 조건에 더 가깝게 맞출 수 있습니다. 블루프린트3D는 견적과 제조 검토 단계에서 고객에게 전시용 샘플, 기능성 샘플, 테스트 샘플을 구분하도록 안내하는데, 이 세 유형은 표면, 강도, 검사 요구사항이 서로 달라 비용과 리드타임에 직접 영향을 미치기 때문입니다.
2. 개질 복합재료: “충분함”에서 “실제 사용 조건에 더 가까움”으로
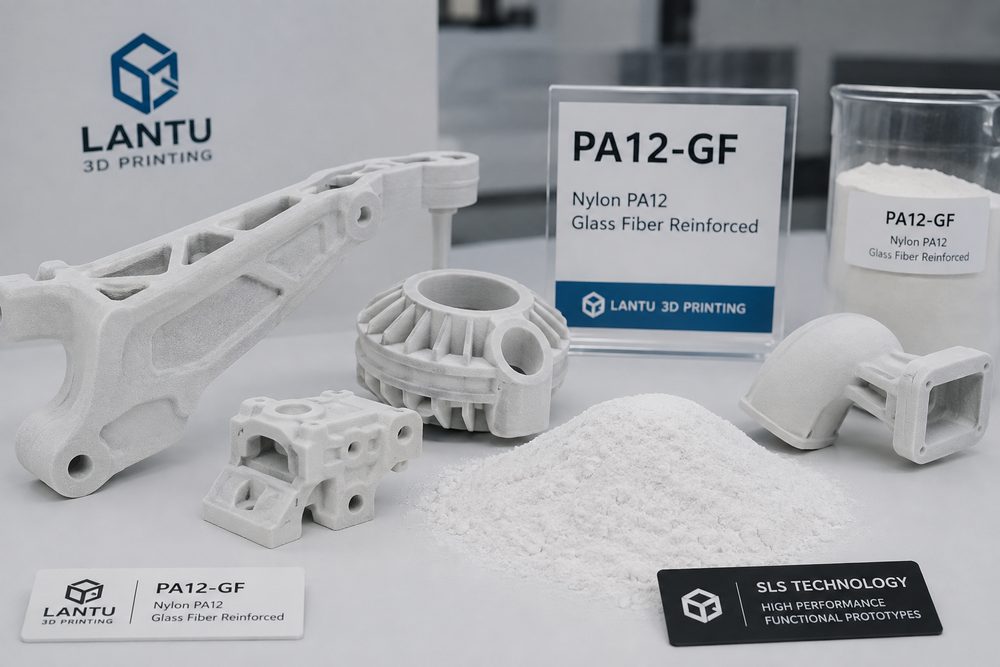
프로토타입에 더 높은 강성, 내열성, 또는 난연 요구가 생기면 유리섬유 강화 나일론, 탄소섬유 강화 나일론, 난연 개질 재료를 검토하게 됩니다. 유리섬유 강화 재료는 굽힘 탄성률을 높여 얇은 벽의 브래킷, 장착 베이스, 하중을 받는 외장에 적합합니다. 탄소섬유 강화 재료는 경량화와 강성 측면에서 더 유리하지만, 표면 질감, 이방성, 후가공 방법을 사전에 확인해야 합니다. 난연 재료는 전자·전기 하우징 검증에 자주 쓰이지만, 목표 기준, 시험 조건, 그리고 최종 양산 재료가 동일한지 반드시 명확히 해야 샘플 결과를 인증 결론으로 오해하지 않습니다.
개질 재료가 항상 더 좋은 것은 아닙니다. 강화 필러는 국부 인성을 낮출 수 있어, 작은 스냅 구조는 반복 굽힘 과정에서 더 쉽게 취성 파손될 수 있습니다. 또한 분말 재료의 로트, 재생 분말 비율, 소결 공정 창도 표면과 치수 성능에 영향을 줍니다. لذلك 블루프린트3D는 소재 혁신 프로젝트에서 “사용 조건 매핑”을 강조합니다. 먼저 온도, 하중, 조립 횟수, 접촉 매체, 외관 등급을 명확히 한 뒤, 그 조건에 맞춰 재료를 업그레이드할지 결정합니다.
3. 구조 설계는 재료 특성과 함께 조정되어야 함
재료를 바꾸면 구조를 그대로 복사하면 안 됩니다. 나일론 부품은 R 처리, 보강 리브, 두께 전이를 통해 응력을 분산시키는 데 적합하며, 강화 재료는 날카로운 모서리와 국부적으로 약한 단면을 줄여야 합니다. 나사 보스의 외경은 나사 규격, 인서트 방식, 조립 토크를 함께 고려해 결정해야 하고, 구멍 직경은 후가공 여유로 0.15~0.30mm 정도를 남겨두는 것이 일반적입니다. 슬라이딩 홈, 힌지, 스냅 구조의 경우 CAD 단계에서 전시용, 조립용, 동작용의 3단 간격을 설정해 두면 서로 다른 후처리와 검사 기준을 적용하기 쉽습니다.
부품이 결국 3D 프린팅에서 사출성형이나 CNC로 전환될 가능성이 있다면, 프로토타입 단계에서부터 이식 가능한 설계 논리를 남겨두는 것이 더욱 중요합니다. 예를 들어 보강 리브의 두께를 무작정 크게 만들면 향후 사출 시 수축 문제를 키울 수 있습니다. 하중을 받는 영역은 단순히 재료를 쌓기보다 국부 두께 보강과 리브 조합으로 해결하는 편이 좋습니다. 블루프린트3D의 역할은 단순히 파일을 출력하는 데 그치지 않고, 모든 샘플을 다음 공학적 결정을 위한 데이터로 바꾸는 데 있습니다.
4. 검사와 납품: 재료 선택을 검증 가능하게 만들기
재료 선택의 결과는 반드시 검사 루프로 확인되어야 합니다. 치수 측면에서는 핵심 구멍 간격, 스냅 폭, 맞물림 면의 평탄도에 대해 샘플 검사를 설정할 수 있고, 성능 측면에서는 조립 횟수, 낙하 모사, 나사 체결, 고온 환경 방치 테스트를 진행할 수 있습니다. 소량 기능 부품의 경우 납품 목록에 재료 규격, 공정, 층 두께, 후처리, 검사 항목을 함께 표기해 두면, 이후 문제가 발생했을 때 원인이 설계인지, 재료인지, 제조 공정인지 구분하기 쉬워집니다.
블루프린트3D는 프로젝트 관리 과정에서 재료, 공정, 납품 리스크를 사전 검토 의견에 반영합니다. 예를 들어 높은 외관 품질이 필요한 나일론 부품은 샌드블라스트, 염색, 도장 처리가 필요할 수 있고, 정밀한 끼워맞춤이 필요한 구조는 국부 CNC 리밍이 필요할 수 있습니다. 장기 하중을 받는 부품이라면 크리프와 피로를 보수적으로 평가해야 합니다. 이렇게 하면 고객은 비용, 속도, 신뢰성 사이에서 투명한 선택을 할 수 있습니다.
결론: 소재 혁신의 핵심은 공학적 적합성
나일론과 개질 복합재료는 기능성 프로토타입에 다양한 선택지를 제공하지만, 진정한 가치는 구체적인 사용 조건에 얼마나 잘 맞느냐에서 나옵니다. PA12는 빠른 반복과 균형 잡힌 검증에 적합하고, 강화 재료는 강성과 내열성이 필요한 경우에 유리하며, 난연 재료는 전자·전기 분야의 초기 평가에 적합합니다. 블루프린트3D는 설계 검토, 공정 선택, 후처리, 검사 루프를 통해 소재 혁신을 납품 가능하고, 재검토 가능하며, 계속 개선할 수 있는 공학적 결과로 전환합니다.