
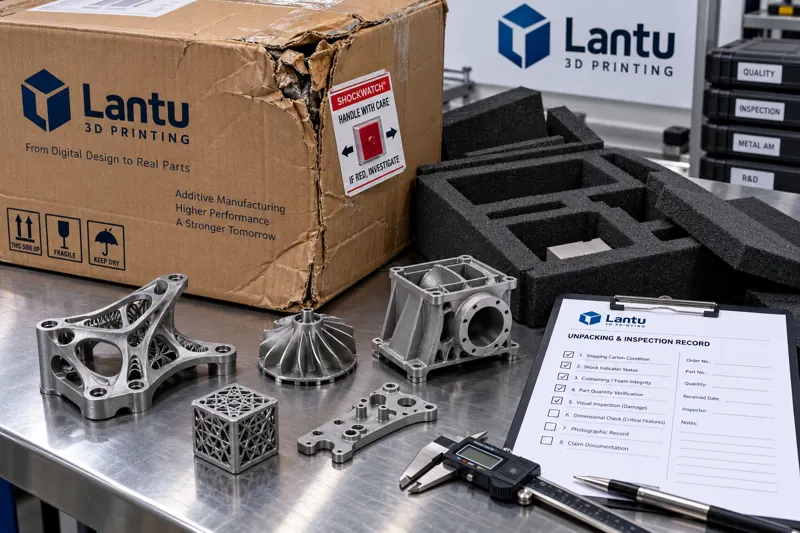
Introducción: los daños de transporte no son el final de la logística, sino una prueba de capacidad probatoria
Una pieza metálica impresa que ha superado una inspección dimensional completa mediante máquina de medición por coordenadas llega a las instalaciones del cliente y, al desembalarse, presenta golpes en la cara de una brida, deformación de agujeros roscados y daños en el acolchado interno. Surge inmediatamente la controversia: ¿el defecto ya existía antes del envío o fue causado por un impacto durante el transporte? ¿Se debe a un diseño de embalaje insuficiente o a una manipulación negligente por parte del transportista? Si no se forma una cadena de evidencias completa en el momento del desembalaje, la responsabilidad suele quedar suspendida durante semanas entre posiciones enfrentadas de ambas partes, y finalmente se resuelve mediante concesiones, con pérdidas tanto económicas como de confianza. Para piezas impresas en 3D de alto valor, bajo volumen y características claramente personalizadas, el núcleo de la gestión de daños no reside en las técnicas de negociación posteriores, sino en establecer previamente procedimientos reproducibles de aceptación durante el desembalaje, normas de recopilación de pruebas que permitan fijar los hechos e interfaces de responsabilidad que puedan determinarse. lantu3D adelanta la gestión de daños a la documentación de envío y a los procedimientos de desembalaje dentro de su gestión de entregas durante el ciclo de vida, precisamente para que cada anomalía pueda sustentarse en pruebas.
I. Delimitar primero las interfaces de responsabilidad: método para identificar cuatro formas de daño
El primer paso en la gestión de daños no es tomar fotografías, sino determinar a qué categoría pertenece el daño. En la práctica, puede dividirse en cuatro formas. La primera es el daño residual de fabricación, cuyas características están relacionadas con marcas de proceso, como residuos de retirada de soportes, marcas de herramienta de mecanizado o discontinuidades en las huellas de lijado; los límites de este tipo de daño suelen coincidir con la trayectoria del proceso. La segunda es el daño por embalaje insuficiente, concentrado en aristas, resaltes y elementos esbeltos donde la pieza entra en contacto con el acolchado interno; si varias piezas del mismo lote presentan el mismo patrón de daño en la misma ubicación, indica que el diseño de amortiguación no cubrió las superficies vulnerables críticas. La tercera es el daño por impacto durante el transporte, de distribución aleatoria y acompañado de deformación de la caja exterior, activación de etiquetas indicadoras de impacto, aflojamiento de la película estirable y una dirección de daño coherente con la dirección de caída. La cuarta es el daño por degradación ambiental, que se manifiesta como corrosión, decoloración por oxidación o condensación dentro del embalaje, con correspondencia temporal respecto a las curvas de registradores de temperatura y humedad.
La clave para distinguir las cuatro categorías es relacionar las características del daño con una línea temporal: las marcas de daños ocurridos antes del punto de entrega pueden quedar cubiertas o contaminadas por procesos posteriores; los daños ocurridos durante el transporte, en cambio, necesariamente coinciden en el tiempo con los registros de impacto y el estado de la caja. Desde el punto de vista técnico, se recomienda conservar una línea base de estado antes del envío: registrar imágenes nítidas y números identificativos de cada superficie crítica. Esto proporciona un marco de referencia para las comparaciones posteriores. Sin una línea base, cualquier determinación posterior será solo una conjetura.
II. Procedimiento estándar de aceptación durante el desembalaje: convertir la recopilación de pruebas en un proceso y no en una reacción improvisada
El aspecto que más fácilmente se descontrola durante el desembalaje es la extracción apresurada de la pieza tras descubrir un daño, lo que destruye el estado original de la escena. El procedimiento estándar debe consolidarse en seis pasos. Primero, antes de abrir el embalaje, tomar fotografías de las seis caras de la caja exterior, incluyendo las marcas de envío, el estado de los precintos, las etiquetas indicadoras de impacto e inclinación, y el estado de la película estirable y las correas de embalaje. Segundo, registrar la hora y el lugar de desembalaje, las personas presentes y el peso de la caja exterior. Tercero, retirar los materiales amortiguadores capa por capa y en orden, fotografiando cada capa y conservando la relación posicional original del acolchado interno. Cuarto, tras extraer la pieza, fotografiar primero su estado general sobre el fondo del embalaje original y, después, realizar imágenes de cerca de las zonas dañadas con una escala. Quinto, efectuar una verificación dimensional preliminar de las zonas dañadas para determinar si afectan a la función de ensamblaje. Sexto, cumplimentar el registro de desembalaje y obtener la firma de confirmación de ambas partes.
El valor de este procedimiento reside en transformar la recopilación de pruebas de un hábito personal en una capacidad organizativa. Para piezas impresas de elevado valor unitario, se recomienda acordar la grabación obligatoria en vídeo del desembalaje, con un registro continuo y sin edición desde el primer corte del precinto. El vídeo permite reconstruir mejor la secuencia de las capas y también descarta dudas sobre una posible manipulación posterior. Asimismo, la caja exterior no debe desecharse ni trasladarse a otra zona antes de completar la recopilación de evidencias, ya que la propia caja constituye uno de los soportes probatorios más importantes.
III. Composición de la cadena de evidencias: que cada reclamación cuente con documentación correspondiente
Una justificación capaz de respaldar una reclamación suele requerir un circuito cerrado formado por cinco categorías de documentación. La primera es la evidencia del estado de entrega, que incluye informes de inspección previos al envío, imágenes de superficies críticas y registros de identificación y lote, para demostrar que el estado a la salida de fábrica era conforme. La segunda es la evidencia de conformidad del embalaje, que incluye la descripción del plan de embalaje, especificaciones de los materiales amortiguadores, registros de validación de caída o vibración y fotografías de las operaciones de sellado, para demostrar que el diseño del embalaje era adecuado. La tercera es la evidencia del estado durante el transporte, que incluye etiquetas indicadoras de impacto e inclinación, curvas de registradores de temperatura y humedad y comprobantes de entrega y recepción del transportista, para reconstruir el proceso de transporte. La cuarta es la evidencia material del daño, que incluye vídeos de desembalaje, fotografías de la caja exterior, imágenes de cerca de los daños y registros de verificación dimensional. La quinta es la evidencia de valor, que incluye el precio contractual, las facturas y las estimaciones de costes de retrabajo o refabricación.
Estas cinco categorías de materiales se conectan cronológicamente de principio a fin; la falta de cualquiera de ellas genera una ruptura. La ruptura más habitual se produce en la segunda categoría: el diseño del embalaje nunca se ha validado y, cuando ocurre un daño, no puede demostrarse su conformidad. La siguiente más frecuente es la tercera: no se instalaron etiquetas indicadoras ni registradores, por lo que no es posible atribuir el daño al transporte. Por tanto, el desarrollo de la capacidad probatoria debe centrarse realmente antes del envío, no después del desembalaje.
IV. Criterios para determinar responsabilidades y distribución de la carga probatoria
La determinación de responsabilidades debe basarse en criterios, no en posturas. Entre los criterios operativos se incluyen: la correspondencia entre la ubicación del daño y la estructura de amortiguación; la coherencia entre la dirección del daño y la dirección de activación de las etiquetas indicadoras; si la distribución de daños en piezas del mismo lote presenta un patrón idéntico; si las fracturas muestran oxidación reciente o rastros de contaminación; y si las curvas de los registros durante el transporte presentan picos anómalos. Si las etiquetas indicadoras no se activaron, pero la pieza muestra golpes aleatorios, es más probable que el problema se relacione con una fijación insuficiente dentro del embalaje o con el estado previo a la salida de fábrica. Si las etiquetas se activaron y la caja exterior está deformada, la responsabilidad del transporte es más clara. Si el registrador muestra una humedad elevada durante un periodo prolongado y el daño se manifiesta como corrosión, la responsabilidad del control ambiental adquiere mayor relevancia.
En cuanto a la carga probatoria, se recomienda establecer por adelantado en el contrato y en los documentos de entrega que el receptor asume la responsabilidad de ejecutar correctamente el procedimiento de desembalaje; el remitente, la responsabilidad de demostrar el estado previo al envío y la conformidad del embalaje; y el transportista, la responsabilidad de registrar el estado durante el transporte. Un acuerdo previo es preferible a una discusión posterior. En situaciones que no puedan atribuirse a una causa concreta, deben establecerse umbrales claros de actuación; por ejemplo, cuando la pérdida sea inferior a un importe acordado, aplicar un procedimiento acelerado de suministro de sustitución, y cuando lo supere, iniciar una investigación conjunta. Esto evita que disputas de escasa cuantía consuman recursos humanos cuyo coste excede ampliamente el valor de la mercancía.
V. Plazos, cálculo de importes y mejora en circuito cerrado
El éxito de una reclamación depende a menudo de los plazos. Los contratos de transporte suelen establecer límites estrictos para notificar daños, algunos calculados en días desde la recepción, y el vencimiento puede interpretarse como renuncia al derecho de reclamación. Por ello, toda anomalía detectada durante el desembalaje debe comunicarse internamente el mismo día y notificarse por escrito al transportista y a la aseguradora dentro del plazo acordado, adjuntando imágenes preliminares. La propia hora de envío de la notificación escrita también debe conservarse como evidencia.
El cálculo del importe debe distinguir entre pérdidas directas e indirectas. Las pérdidas directas incluyen el coste de refabricación, materiales y tiempo de máquina, operaciones de retrabajo y costes de nuevo envío y embalaje. Las pérdidas indirectas incluyen retrasos en el plazo del proyecto y costes de parada de línea por falta de material; estas últimas normalmente solo pueden reclamarse si se han acordado expresamente en el contrato. El cálculo debe adjuntar un desglose detallado de los costes, en lugar de una cotización genérica.
Aún más importante es la mejora en circuito cerrado. Cada daño debe incorporarse como entrada para revisar el plan de embalaje: qué característica vulnerable no quedó cubierta, qué distancia de amortiguación fue insuficiente y qué tipo de caja falló en las pruebas reales. Solo al convertir los casos individuales en reglas de diseño se evita la repetición de problemas similares. Se recomienda crear un registro independiente de daños de transporte dentro del sistema de calidad, elaborar estadísticas por categoría de daño e incorporar los problemas recurrentes a las especificaciones de diseño de embalajes y a las instrucciones de operación de envío.
Conclusión
La gestión técnica de daños de transporte consiste, en esencia, en transformar las disputas posteriores en acuerdos previos y conservación de evidencias durante el proceso. Clasificar las formas de daño, consolidar los procedimientos de desembalaje, construir cinco categorías de evidencia, definir criterios de determinación y carga probatoria, controlar los plazos e incorporar mejoras constituyen un circuito cerrado completo. Para modalidades de entrega como la impresión 3D, caracterizadas por alta personalización, elevado valor unitario y bajos volúmenes, los beneficios de establecer este circuito superan ampliamente los de una reclamación individual: permite demostrar la certeza de la entrega y mantener sólidas las relaciones con los clientes incluso ante incidencias.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.