
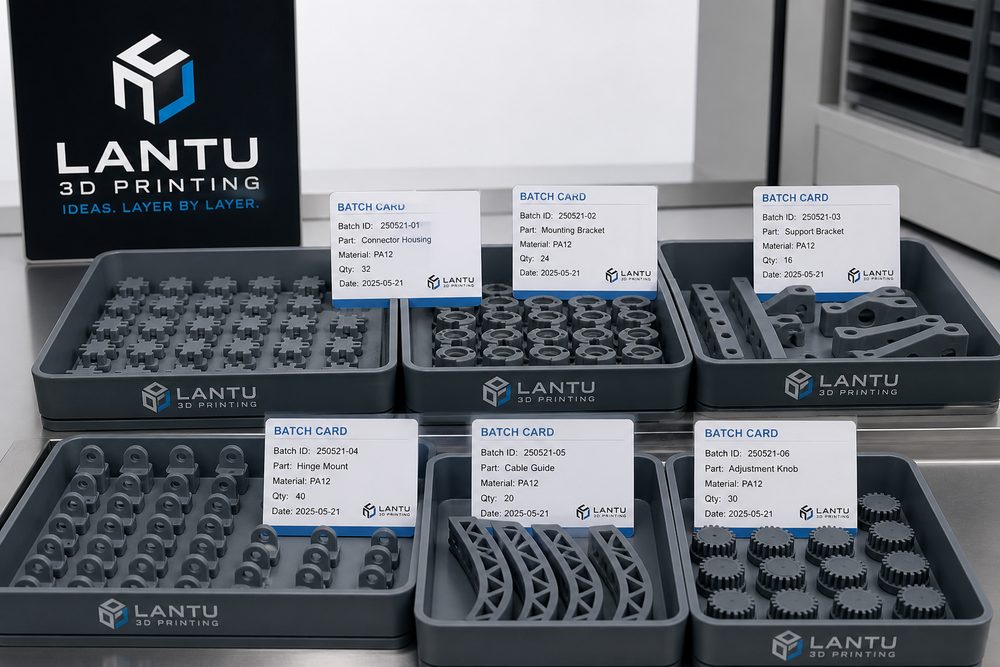
Introducción: los pedidos de lotes pequeños suelen tener muchos SKU, pocas unidades y cambios rápidos; si todavía se gestionan como prototipos unitarios, es fácil que aparezca confusión de versiones y retrabajos
De las muestras a los lotes pequeños: cómo evitar que la gestión de producción de impresión 3D se vuelva un caos no es un problema de una sola tecnología, sino un proyecto de sistema que abarca desde las necesidades del cliente, los datos del modelo y la selección del proceso, hasta la planificación, la entrega y la revisión posterior al servicio. Para una plataforma de gestión del ciclo de vida completo como lantu3D, que va del plano/diseño a la entrega del objeto físico, lo importante no es si “se puede imprimir”, sino si las necesidades inciertas pueden transformarse en un flujo de fabricación planificable, trazable y entregable. Un error habitual en el sector es centrarse solo en los parámetros del equipo e ignorar los lotes de pedidos, los puntos de validación, los registros de calidad y el flujo de información entre departamentos, lo que termina provocando retrabajos, retrasos o descontrol de costes. Este artículo, centrado en la gestión de la producción en lotes pequeños de impresión 3D y combinado con escenarios de fabricación de bajo volumen, ofrece un marco de métodos aplicable.
1. Definir primero la “versión producible” y luego entrar en la etapa de lote
Una vez confirmado el prototipo, deben congelarse la versión del modelo, la referencia del material, el espesor de capa, la orientación de colocación, el método de posprocesado y los criterios de aceptación. Se recomienda gestionar los archivos STL/STEP con números de versión y registrar en la ficha de producción las dimensiones clave, los niveles de tolerancia y los requisitos de superficie. Para piezas de nylon SLS, el espesor de capa, la dirección de relleno, la proporción de renovación del polvo y el lote de teñido pueden fijarse como campos obligatorios; para piezas de resina SLA, deben registrarse la posición de los soportes, el tiempo de lavado y los parámetros de poscurado. Solo cuando esta información sea estable el pedido podrá pasar del estado de muestra al de producción en lotes pequeños.
2. Sustituir la planificación verbal por una hoja de lote
Producción en lotes pequeños no significa hacer las cosas a medida que llegan. Si un pedido de 20 unidades se divide en 5 impresiones, pueden aparecer diferencias notables en color, dimensiones y estado superficial. La forma más segura es establecer hojas de lote según material, equipo, plazo de entrega y método de posprocesado, definiendo con claridad la cantidad de cada lote, el porcentaje de piezas de reserva y el porcentaje de muestreo para inspección. Por experiencia, las piezas funcionales pueden fijar entre un 3% y un 8% de repuestos de proceso; las piezas estéticas, en función de las pérdidas de posprocesado, pueden aumentar al 5%–10%.
3. El control de calidad debe cubrir la primera pieza, el proceso y la última pieza
La aprobación de la primera pieza resuelve problemas de dirección, el muestreo durante el proceso resuelve fluctuaciones, y la verificación de la última pieza resuelve la entrega. Para piezas dimensionales se recomienda usar calibre, galgas o una máquina de medición por coordenadas para registrar las dimensiones clave; las piezas ensamblables deben conservar fotografías del montaje y descripciones de los puntos de interferencia; las piezas estéticas, por su parte, deben contar con patrones de referencia para juzgar la diferencia de color, las líneas de capa, los arañazos y los límites de lijado. Cuanto más ligera sea la ficha de calidad, más fácil será aplicarla, pero debe permitir la trazabilidad hasta el equipo, el lote de material y el operario.
4. El ritmo de entrega debe reservar un margen para el posprocesado
Muchos retrasos no se producen en la etapa de impresión, sino en el despiece, la eliminación del polvo, el lavado, el curado, el lijado, la pintura y el embalaje. Al gestionar pedidos de lotes pequeños, el tiempo de posprocesado debe incorporarse al plan, en lugar de considerar que la impresión terminada equivale a la producción terminada. En piezas que requieran pintura o teñido, se recomienda agrupar los lotes del mismo color y reservar una ventana de secado y revisión de al menos 24 horas.
Conclusión: convertir la experiencia en una capacidad de entrega replicable
De las muestras a los lotes pequeños: cómo evitar que la gestión de producción de impresión 3D se vuelva un caos tiene como núcleo convertir la experiencia dispersa en acciones estándar: que las necesidades entren por una vía definida, que los criterios de decisión tengan base, que el proceso quede registrado, que las anomalías se cierren con un circuito de seguimiento y que los resultados puedan revisarse. Se recomienda que las empresas empiecen por una categoría de alta frecuencia o por un proyecto típico de cliente, establezcan primero un proceso mínimo viable y luego lo amplíen gradualmente a una biblioteca de materiales, una biblioteca de procesos, reglas de cotización y un sistema de trazabilidad de calidad. lantu3D se centra precisamente en construir esta capacidad continua, desde el plano de diseño hasta la entrega del producto físico, para que la impresión 3D no sea solo una herramienta de prototipado, sino un nodo fiable para la validación rápida, la producción en lotes pequeños y la fabricación bajo demanda.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.